

General Motors Worldwide (GMW) မှ တီထွင်ထားသော “GMW 17084 Dual Molding and Top Molding Adhesion Requirements” စံနှုန်းသည် dual molding နှင့် top molding နည်းလမ်းများ အသုံးပြု၍ ထုတ်လုပ်ထားသော ပလတ်စတစ်အစိတ်အပိုင်းများရှိ ပစ္စည်းများအကြား ကပ်ငြိမှုကို အကဲဖြတ်ရန်အတွက် လိုအပ်ချက်များနှင့် စမ်းသပ်နည်းလမ်းများကို ဖော်ပြထားသည်။ ဤစံနှုန်းသည် ပိုလီမာတစ်ခုကို အခြားပိုလီမာ သို့မဟုတ် အောက်ခံတစ်ခုသို့ ပုံသွင်းခြင်းဖြင့် ထုတ်လုပ်ထားသော မော်တော်ကားအစိတ်အပိုင်းများအတွက် အထူးသဖြင့် အရေးကြီးပြီး၊ အစိတ်အပိုင်းကြာရှည်ခံမှုနှင့် လုပ်ဆောင်နိုင်စွမ်းအတွက် ပစ္စည်းနှစ်ခုကြား လုံလောက်သော ချိတ်ဆက်မှုသည် မရှိမဖြစ်လိုအပ်ပါသည်။
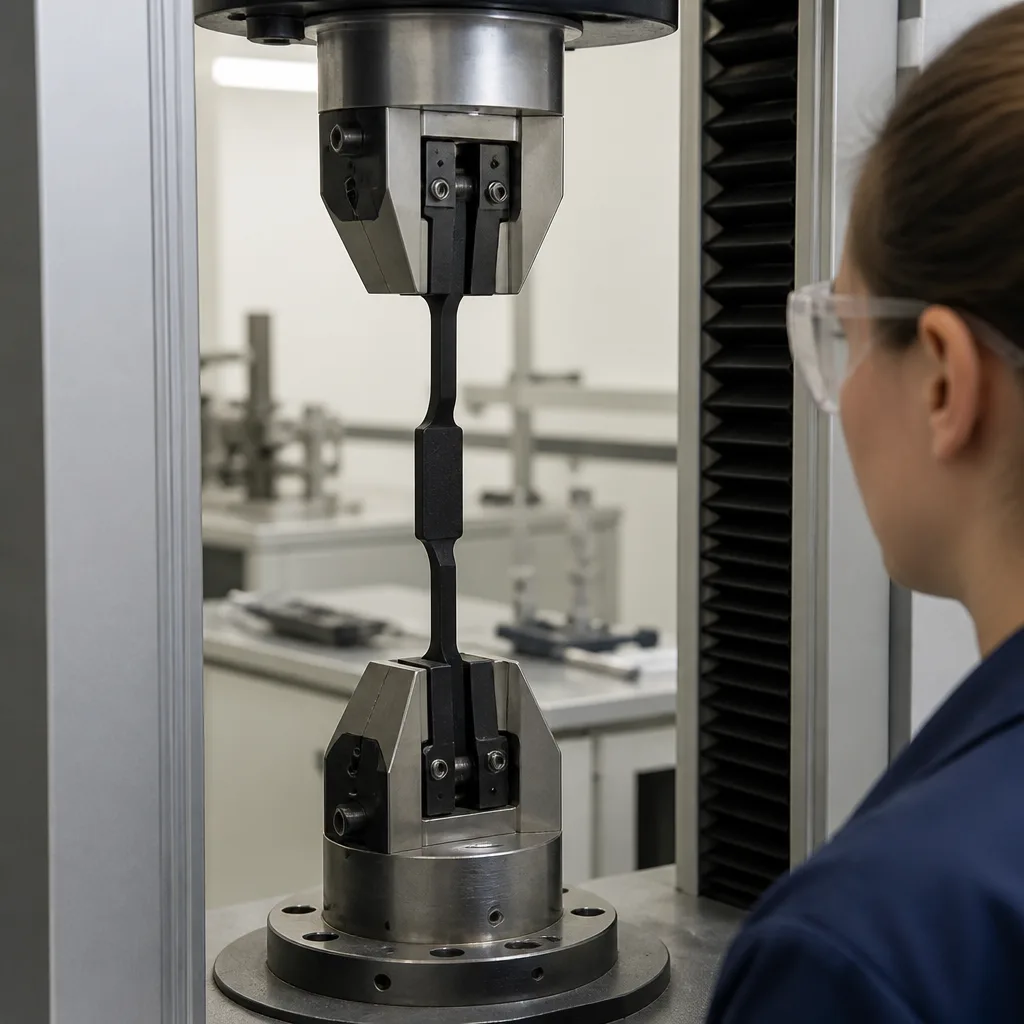
နှစ်ထပ်ပုံသွင်းခြင်းနှင့် ပုံသွင်းခြင်းလုပ်ငန်းစဉ်များကို မော်တော်ကားအတွင်းပိုင်းနှင့် အခြားယာဉ်အစိတ်အပိုင်းများတွင် ကျယ်ကျယ်ပြန့်ပြန့်အသုံးပြုကြသည်၊ အဘယ်ကြောင့်ဆိုသော် ၎င်းတို့သည် မတူညီသောပစ္စည်းများကို အစိတ်အပိုင်းတစ်ခုတည်းတွင် ပေါင်းစပ်နိုင်စေသောကြောင့်ဖြစ်သည်။ ဥပမာအားဖြင့် ပျော့ပျောင်းသော သို့မဟုတ် ပိုမိုလုပ်ဆောင်နိုင်သော ပိုလီမာအလွှာနှင့် ချိတ်ဆက်ထားသော မာကျောသောဖွဲ့စည်းပုံဆိုင်ရာ အောက်ခံလိုအပ်သည့် အစိတ်အပိုင်းများ ပါဝင်သည်။ GMW 17084 စံနှုန်းသည် ရလဒ်မျက်နှာပြင်သည် လက်မခံနိုင်သော ခွဲထုတ်မှုမရှိဘဲ စက်ပိုင်းဆိုင်ရာဝန်များကို ခံနိုင်ရည်ရှိမရှိ ဆုံးဖြတ်ရန် နည်းလမ်းတစ်ခုကို ပေးပါသည်။
နှစ်ထပ်ပုံသွင်းခြင်း (အဆင့်နှစ်ဆင့်ပုံသွင်းခြင်း) ဆိုသည်မှာ တစ်ခုတည်းသောပေါင်းစပ်အစိတ်အပိုင်းကိုထုတ်လုပ်ရန် မတူညီသောပစ္စည်းနှစ်မျိုး သို့မဟုတ် မတူညီသောပစ္စည်းအဆင့်နှစ်မျိုးကို အစဉ်လိုက်ပုံသွင်းသည့် ထုတ်လုပ်မှုလုပ်ငန်းစဉ်တစ်ခုဖြစ်သည်။ အပေါ်မှပုံသွင်းခြင်းသည် ဆက်စပ်လုပ်ငန်းစဉ်တစ်ခုဖြစ်ပြီး ပစ္စည်းတစ်ခုကို ဖွဲ့စည်းပြီးသားအလွှာပေါ်တွင် ပုံသွင်းခြင်းဖြစ်သည်။ ဒုတိယပစ္စည်းသည် ပြီးစီးသွားသောအစိတ်အပိုင်း၏ တည်တံ့ခိုင်မြဲမှုကို ထိန်းသိမ်းရန် ပထမပစ္စည်းနှင့် လုံလောက်စွာ ကပ်နေရန် လိုအပ်သည်။ ထို့ကြောင့် ပစ္စည်းများအကြား မျက်နှာပြင်အရည်အသွေးသည် အရေးကြီးပါသည်။ ကပ်ငြိမှုညံ့ဖျင်းခြင်းသည် အောက်ပါတို့ကို ဖြစ်စေနိုင်သည်-
GMW 17084 စံနှုန်းသည် ပစ္စည်းတစ်ခုစီ၏ စုပေါင်းဂုဏ်သတ္တိများကို ရိုးရိုးရှင်းရှင်း အကဲဖြတ်မည့်အစား ဤမျက်နှာပြင် ကပ်ငြိမှုကို အကဲဖြတ်ရန် ရည်ရွယ်ပါသည်။
GMW 17084 စံနှုန်း၏ အဓိကရည်ရွယ်ချက်မှာ အဆင့်နှစ်ဆင့် သို့မဟုတ် အပေါ်မှပုံသွင်းထားသော တပ်ဆင်မှုတွင် သတ်မှတ်ထားသော စက်ပိုင်းဆိုင်ရာ ဝန်အားအောက်တွင် ခွဲထုတ်ရန် လုံလောက်သော ခံနိုင်ရည်ရှိမရှိ ဆုံးဖြတ်ရန်ဖြစ်သည်။ ပိုလီမာနှစ်ခုကြားရှိ မျက်နှာပြင်သည် တစ်ဦးချင်းပစ္စည်းများနှင့် အလွန်ကွဲပြားစွာ ပြုမူနိုင်သောကြောင့် ဤစံနှုန်းသည် အရေးကြီးပါသည်။ ဥပမာအားဖြင့်၊ ပိုလီမာတစ်ခုသည် ဆွဲဆန့်နိုင်စွမ်း အလွန်ကောင်းမွန်နိုင်သော်လည်း ပိုလီမာနှစ်ခုကြားရှိ နှောင်ကြိုးသည် အချိန်မတိုင်မီ ကွဲအက်နိုင်သည်။ ထို့ကြောင့်၊ ဖော်ပြထားသော စမ်းသပ်နည်းလမ်းများသည် ပစ္စည်းရွေးချယ်မှု၊ လုပ်ငန်းစဉ်အတည်ပြုခြင်း၊ ပေးသွင်းသူအရည်အချင်းစစ်ခြင်း၊ ထုတ်လုပ်မှုအတည်ပြုချက်နှင့် အရည်အသွေးထိန်းချုပ်မှုအတွင်း အသုံးပြုနိုင်သည့် ဓမ္မဓိဋ္ဌာန်ကျသော တိုင်းတာမှုများကို ပေးဆောင်သည်။
GMW 17084 စံနှုန်းသည် ကပ်ငြိမှု အကဲဖြတ်နည်းလမ်း အမျိုးမျိုးကို သတ်မှတ်ပေးပါသည်။ ၎င်းတို့တွင် static load စမ်းသပ်ခြင်းနှင့် 90-degree peel စမ်းသပ်ခြင်းတို့ ပါဝင်သည်။
ကပ်ငြိမှုစမ်းသပ်မှု၏ အရေးကြီးသောရှုထောင့်တစ်ခုမှာ တိုင်းတာထားသောအား၏ပမာဏသာမက နမူနာမည်သို့ပျက်ကွက်သည်ဆိုသည့်အချက်ဖြစ်သည်။ ဖြစ်နိုင်ချေရှိသောပျက်ကွက်မှုပုံစံများတွင် အောက်ပါတို့ပါဝင်နိုင်သည်-
စုစည်းမှုပျက်ကွက်ခြင်းသည် မျက်နှာပြင်သည် အနီးနားရှိပစ္စည်းများထက် ပိုမိုအားကောင်းကြောင်း ညွှန်ပြနိုင်ပြီး မျက်နှာပြင်တစ်လျှောက် ရှင်းလင်းစွာ ခွဲထွက်ခြင်းသည် ကပ်ငြိမှုမလုံလောက်ကြောင်း ညွှန်ပြနိုင်သည်။ သင့်လျော်သော အဓိပ္ပာယ်ဖွင့်ဆိုချက်ကို GMW 17084 စံနှုန်းလိုအပ်ချက်များနှင့် သီးခြားအစိတ်အပိုင်းသတ်မှတ်ချက်အပေါ် အခြေခံသင့်သည်။
GMW 17084 စံနှုန်းသည် အဆင့်နှစ်ဆင့် သို့မဟုတ် ထိပ်တန်းပုံသွင်းခြင်းလုပ်ငန်းစဉ်များကို အသုံးပြု၍ ထုတ်လုပ်ထားသော မော်တော်ကားအစိတ်အပိုင်းများအတွက် အကျုံးဝင်ပါသည်။ ပုံသွင်းထားသောပိုလီမာတစ်ခုကို အခြားပိုလီမာ သို့မဟုတ် အောက်ခံနှင့် တိုက်ရိုက်ချိတ်ဆက်ထားသည့် အစိတ်အပိုင်းများအတွက် အထူးသဖြင့် အရေးကြီးပါသည်။ အသုံးချနယ်ပယ်များတွင် အောက်ပါတို့ ပါဝင်နိုင်သည်-
တကယ့်ဖြစ်နိုင်ခြေနှင့် လက်ခံမှုစံနှုန်းများသည် အစိတ်အပိုင်းပုံဆွဲခြင်း၊ ပစ္စည်းသတ်မှတ်ချက်၊ အင်ဂျင်နီယာလိုအပ်ချက်များနှင့် သက်ဆိုင်ရာ General Motors စာရွက်စာတမ်းများပေါ်တွင် မူတည်ပါသည်။
GMW 17084 စံနှုန်းကို ပိုမိုကျယ်ပြန့်သော General Motors ပစ္စည်းနှင့် အစိတ်အပိုင်းလိုအပ်ချက်များ၏ တစ်စိတ်တစ်ပိုင်းအဖြစ် ရည်ညွှန်းနိုင်ပါသည်။ ဥပမာအားဖြင့်၊ အတွင်းခန်းအနားကွပ်ပစ္စည်းများအတွက် သတ်မှတ်ချက်တစ်ခုဖြစ်သည့် GMW 14444 စံနှုန်းသည် two-stage/top-molding adhesion ကို adhesion လိုအပ်ချက်အဖြစ် သတ်မှတ်ပြီး သက်ဆိုင်ရာစမ်းသပ်မှုအတွက် GMW 17084 စံနှုန်းကို ရည်ညွှန်းပါသည်။
၎င်းက အရေးကြီးသောအချက်တစ်ခုကို မီးမောင်းထိုးပြသည်- GMW 17084 စံနှုန်းသည် အဓိကအားဖြင့် စမ်းသပ်နည်းလမ်း/ကပ်ငြိမှုလိုအပ်ချက်စံနှုန်းအဖြစ် လုပ်ဆောင်သော်လည်း၊ အခြားပစ္စည်း သို့မဟုတ် အစိတ်အပိုင်းသတ်မှတ်ချက်သည် အလုံးစုံစွမ်းဆောင်ရည်လိုအပ်ချက်များနှင့် လက်ခံမှုစံနှုန်းများကို သတ်မှတ်နိုင်သည်။
GMW 17084 စံနှုန်းသည် အရေးကြီးပါသည်၊ အဘယ်ကြောင့်ဆိုသော် ခေတ်မီ မော်တော်ကား အစိတ်အပိုင်းများသည် ဖွဲ့စည်းပုံဆိုင်ရာ စွမ်းဆောင်ရည်၊ အသွင်အပြင်၊ ထိတွေ့နိုင်သော ဂုဏ်သတ္တိများ၊ အလေးချိန်နှင့် ထုတ်လုပ်မှု ထိရောက်မှုတို့အကြား ဟန်ချက်ညီမှုရရှိရန်အတွက် တိုးပွားလာသော ပိုလီမာများကို ပေါင်းစပ်ထားသောကြောင့်ဖြစ်သည်။ အစိတ်အပိုင်းတစ်ခုသည် တစ်ဦးချင်း ပစ္စည်းလိုအပ်ချက်အားလုံးကို ဖြည့်ဆည်းပေးနိုင်သော်လည်း ပစ္စည်းများအကြား မလုံလောက်သော မျက်နှာပြင်များကြောင့် မအောင်မြင်နိုင်ပါ။ GMW 17084 စံနှုန်းသည် ထုတ်လုပ်သူများနှင့် ပေးသွင်းသူများကို အောက်ပါတို့ဖြင့် ကူညီပေးသည်-
နှစ်ဆင့်နှင့် မှိုအတွင်း ကပ်ငြိမှုကို အောက်ပါတို့အပါအဝင် အချက်များစွာကြောင့် ထိခိုက်နိုင်ပါသည်-
အဆုံးသတ်အနေဖြင့်၊ ကျေနပ်ဖွယ်ကောင်းသော ဓာတ်ခွဲခန်းရလဒ်ကို ထုတ်လုပ်မှုလုပ်ငန်းစဉ်ထိန်းချုပ်မှုများနှင့်အတူ အကဲဖြတ်သင့်သည်။
သက်ဆိုင်ရာနည်းလမ်းပေါ် မူတည်၍ စမ်းသပ်မှုသည် ထိန်းချုပ်ထားသော စက်ပိုင်းဆိုင်ရာဝန် သို့မဟုတ် ခွာအားကို အသုံးချပြီး တိုင်းတာနိုင်သော ကိရိယာများ လိုအပ်လေ့ရှိသည်။ ပုံမှန်ဓာတ်ခွဲခန်းပစ္စည်းများတွင် အောက်ပါတို့ပါဝင်သည်-
ကိရိယာသည် စံ၏ သက်ဆိုင်ရာဗားရှင်းတွင် သတ်မှတ်ထားသော အားအပိုင်းအခြားနှင့် နမူနာဂျီသြမေတြီနှင့် ကိုက်ညီရမည်။
အဆုံးသတ်အနေနဲ့ GMW 17084 စံနှုန်းက စက်ပိုင်းဆိုင်ရာ ဝန်အား ဒါမှမဟုတ် ခွာချမှုအားတွေကို ခံရတဲ့အခါ ပစ္စည်းတွေဟာ လုံလောက်စွာ တွယ်ကပ်နေမလားဆိုတဲ့ အရေးကြီးတဲ့ မေးခွန်းကို ဖြေရှင်းပေးပါတယ်။ မော်တော်ကား ပေးသွင်းသူတွေအတွက် ဒီစံနှုန်းဟာ ပစ္စည်းဖွံ့ဖြိုးတိုးတက်ရေး၊ လုပ်ငန်းစဉ် အတည်ပြုချက်၊ ထုတ်လုပ်မှု အတည်ပြုချက်နဲ့ အရည်အသွေး အာမခံချက်တွေအတွင်းမှာ အဖိုးတန်ပါတယ်။ ဘာလို့လဲဆိုတော့ ဒါက မျက်နှာပြင်နဲ့ ဆက်စပ်နေတဲ့ ချို့ယွင်းချက်တွေဖြစ်တဲ့ အလွှာလိုက်ကွာကျခြင်းနဲ့ အလွှာလိုက်ကွာကျခြင်းကို ကာကွယ်ပေးနိုင်လို့ပါ။
နှစ်ပေါင်းများစွာ ကျွန်ုပ်တို့၏အဖွဲ့အစည်းသည် ၎င်း၏ အရည်အချင်းပြည့်ဝပြီး အတွေ့အကြုံရှိသော ဝန်ထမ်းများနှင့်အတူ ၎င်း၏ဖောက်သည်များ၏ လိုအပ်ချက်များကို နားလည်ခြင်း၊ ၎င်းတို့လိုအပ်သော အဆင့်မြင့်စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကို ပေးအပ်ခြင်းနှင့် စီမံခန့်ခွဲမှုစနစ်များ တည်ထောင်ခြင်း၊ အကောင်အထည်ဖော်ခြင်းနှင့် တိုးတက်ကောင်းမွန်အောင်လုပ်ဆောင်ခြင်းတို့တွင် ၎င်းတို့အား ကူညီပေးခဲ့ပါသည်။ ဤမူဘောင်အတွင်း၊ ကျွန်ုပ်တို့သည် GMW 17084 စံနှုန်းနှင့်အညီ စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကိုလည်း ပေးဆောင်ပါသည်။
ရက်ချိန်းယူရန်၊ အသေးစိတ်အချက်အလက်ရယူရန်သို့မဟုတ်အကဲဖြတ်ရန်တောင်းဆိုရန်ကျွန်ုပ်တို့၏ပုံစံကိုဖြည့်ရန်ကျွန်ုပ်တို့အားသင်တောင်းဆိုနိုင်သည်။

