

Стандарт «EDAG PVE.4.03.01.0001 Устойчивость к царапинам», опубликованный группой EDAG, одним из крупнейших в мире независимых инжиниринговых партнёров в области транспортных средств и интеллектуальных заводов, описывает метод испытания для определения стойкости к царапинам окрашенных и неокрашенных деталей. Для этого поверхность подвергается внешнему механическому истиранию в виде царапания.
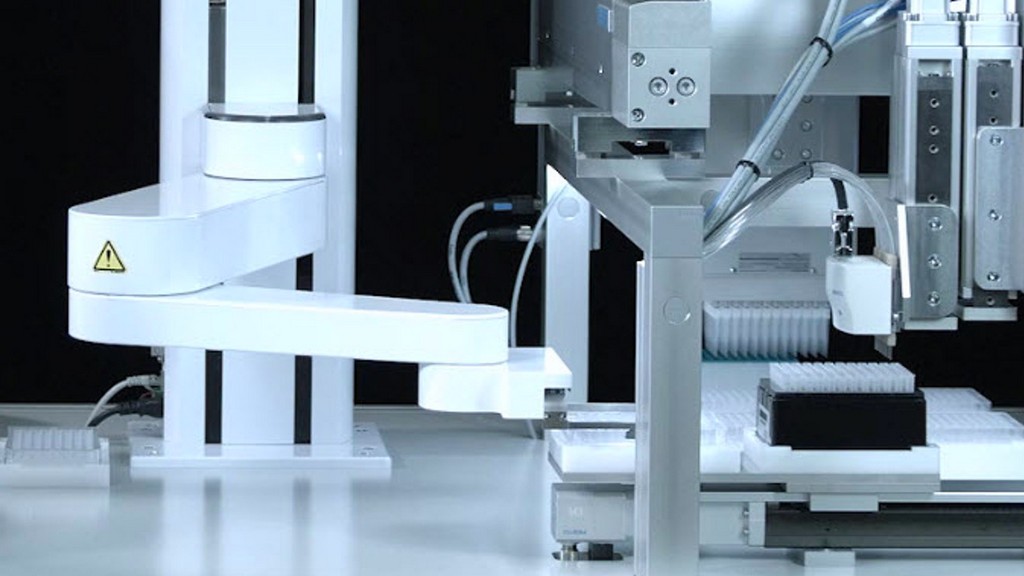
Для испытаний используются царапающий инструмент и скребок с зажатыми и надлежащим образом закреплёнными царапающими штифтами. В качестве царапающего инструмента используется царапающий твёрдомер модели 430P производства компании Erichsen. Царапающий штифт имеет твердосплавный наконечник диаметром 1 мм; наиболее подходящим является испытательный наконечник твердомера модели 318 производства компании Erichsen.
При испытаниях также используется спектрофотометр, соответствующий общим требованиям стандартов DIN 5033-1, ISO/CIE 11664-3, ISO/CIE 11664-4 и DIN 5033-7, геометрические измерения 45 градусов / 0 градусов или 0 градусов / 45 градусов в соответствии со стандартом DIN 5033-7, визуальная оценка под светом в соответствии со стандартами DIN 6173-1 и DIN 6173-2, а также стандартное освещение D65.
Испытуемый образец помещают горизонтально на держатель образца и опорный столик измерительного прибора. Проводится визуальная оценка. Значение блеска определяется по методике CIELab. Параметрами испытания являются прижимная сила и скорость царапания.
Во время испытания автоматически управляемый царапающий штифт царапает сетчатый узор на окрашенной или неокрашенной поверхности с интервалом примерно 2 мм. Каждая царапина наносится только один раз в одном направлении. Для оценки отклонения цвета по сравнению с ненагруженной поверхностью определяется с помощью колориметра.
Образцы для испытаний следует вырезать из готовых деталей. Форма и размер держателя образца и измерительного устройства должны обеспечивать плоскую опору и однонаправленное царапание поверхности образца на расстояние не менее 40 мм. Кроме того, испытательная и опорная поверхности должны быть параллельны друг другу.
При подготовке образца его поверхность должна быть гладкой и без загрязнений. Испытание следует проводить чистыми, без следов масла руками. Образцы следует хранить не менее 48 часов в стандартных условиях окружающей среды (23°C и относительная влажность 500%) согласно ISO 554.
Испытание проводится при комнатной температуре. С помощью чертилки наносится сетка. Наносится не менее 20 царапин с интервалом между линиями сетки 2 мм. Царапины наносятся перпендикулярно существующим линиям, создавая сетку. Царапины наносятся только в одном направлении.
Параметры теста следующие:
Целевые результаты следующие:
Оценка производится следующим образом:
Согласно таблице «Оценка видимости отпечатка (без увеличения)»:
Согласно таблице «Оценка изменения поверхности (увеличение 6-8 крат)»:
Вкратце, стандарт EDAG PVE.4.03.01.0001 определяет требования и процедуры визуального контроля наружных окрашенных поверхностей автомобильных компонентов. Этот стандарт входит в комплекс протоколов, разработанных для обеспечения высококачественных результатов при проверке экстерьера транспортных средств, уделяя особое внимание однородности, эстетичности и долговечности окрашенных поверхностей.
Настоящий стандарт регламентирует визуальные характеристики окрашенных наружных деталей, гарантируя их соответствие заданным критериям качества. Он предназначен для использования в автомобильном производстве и процессах контроля качества для оценки внешнего вида окрашенных деталей, таких как кузовные панели, бамперы и другие элементы экстерьера.
Целями настоящего стандарта являются:
В настоящем стандарте определены несколько важных вопросов при проверке окрашенных поверхностей:
Из визуальных особенностей отмечено следующее:
Стандарт EDAG PVE.4.03.01.0001 широко используется производителями и поставщиками автомобилей для обеспечения высококачественных наружных покрытий. Он применяется в следующих процессах:
Стандарт PVE.4.03.01.0001, предоставляющий четкие рекомендации по визуальному осмотру, помогает автопроизводителям добиться:
Следовательно, стандарт EDAG PVE.4.03.01.0001 играет важнейшую роль в обеспечении качества наружных окрашенных поверхностей в автомобильной промышленности. Устанавливая строгие критерии и процедуры контроля, он помогает производителям выпускать привлекательные и долговечные компоненты. Будучи частью комплексного подхода группы EDAG к автомобильному проектированию, этот стандарт подчёркивает важность точности и постоянства для достижения высокого качества поверхностей автомобиля.
Наша организация, работающая на протяжении многих лет и внимательно следящая за мировыми достижениями в области науки и технологий, проводит испытания, измерения и анализы в широком спектре областей для предприятий всех секторов экономики, обладая квалифицированной командой и обширной инфраструктурой. В этой связи мы также предоставляем услуги по испытаниям в соответствии со стандартом «EDAG PVE.4.03.01.0001 Устойчивость к царапинам».
Вы можете попросить нас заполнить нашу форму, чтобы записаться на прием, получить более подробную информацию или запросить оценку.

