

Стандарт «VW 50134 PA6 — Требования к материалам для готовых деталей снаружи салона автомобиля», разработанный автомобильной компанией Volkswagen, описывает требования к материалам для армированного стекловолокном или минерально-армированного полиамида 6 (PA6) в области двигателя, шасси, трансмиссии и кузова ( без лакокрасочного покрытия).
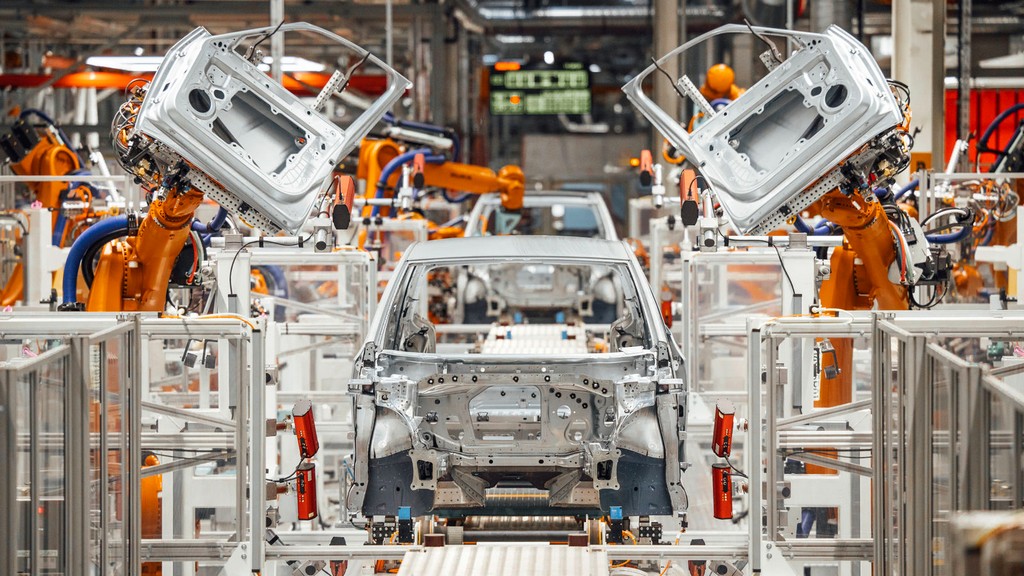
В автомобильной промышленности полиамид 6 (ПА6) является широко используемым компонентом. Основные области применения полиамидно-нейлоновых пластиков включают: автомобильные детали, автомобильный впускной коллектор, автомобильные зеркала, педали, автомобильные капоты, автомобильные колпаки, автомобильные замки с дистанционным управлением, автомобильные масляные контейнеры, клеммы, жгуты проводов, клеммные колодки, экструдированные провода и оболочки кабелей. гибкие кабелепроводы, крышки кабелей, вилки и розетки, конденсаторные переключатели, корпуса автоматических выключателей, шестерни, материалы для корпусов электроинструментов и тому подобное. Полиамид (ПА) 6 – один из наиболее распространенных конструкционных пластиков. Он легко обрабатывается, обладает высокой ударопрочностью и высоким влагопоглощением.
В настоящем стандарте требования определены следующим образом:
Различают сухие и обусловленные состояния кондиционирования. Пробы, взятые из сухих компонентов, сушат до постоянного веса и перед испытаниями хранят в постоянно сухой атмосфере. Пробы, отобранные от компонентов в кондиционированном состоянии, представляют собой образцы в сухом состоянии, которые выдерживаются в водонепроницаемом мешке, наполненном водой при температуре 70 градусов, до достижения равновесного состояния в таблицах, приведенных в стандарте. Помимо этой процедуры, образцы также могут быть подвергнуты ускоренному кондиционированию в соответствии со стандартом DIN EN ISO 1110.
Конкретные требования к материалам (например, воспламеняемость, выбросы) следует получить из чертежа. Полный разрыв или повреждение компонентов, которые могут привести к ухудшению функционирования, не допускаются.
На протяжении всего производственного процесса необходимо следить за тем, чтобы детали всегда имели правильное содержание влаги для идеальной сборки. Это необходимо указывать во всех случаях после успешной попытки сборки. Перед началом сборки содержание влаги должно составлять не менее 0,7 процента. Для компонентов, которые при сборке зажимаются, защелкиваются или монтируются с помощью карабинов, содержание влаги должно соответствовать равновесному состоянию, указанному в таблице, приведенной в стандарте. Любые отклонения должны быть отмечены на чертеже и допускаются только после обсуждения с покупателем. Ударопрочный материал PA6 следует использовать для деталей, которые не подлежат кондиционированию или не подлежат кондиционированию во время сборки.
Температура плавления должна быть не ниже 215 градусов.
Детали не должны иметь каких-либо изменений формы или состояния поверхности после термического старения и последующего охлаждения. Отклонение размеров по длине и ширине не должно превышать 0,5 процента.
Готовые детали должны быть полностью работоспособны при низких температурах. Тогда на нем не должно быть трещин или повреждений после нагрева до 23 градусов плюс/минус 2 градуса.
Помимо многочисленных исследований, измерений, анализа и оценки, которые она предоставляет предприятиям в различных секторах, наша организация также предоставляет услуги по тестированию, определенные в стандарте «VW 50134 PA6 — Требования к материалам для готовых деталей вне салона автомобиля», с обученным и опытным персоналом. персонал и современное технологическое оборудование.
Вы можете попросить нас заполнить нашу форму, чтобы записаться на прием, получить более подробную информацию или запросить оценку.

