

Характеристики декоративных покрытий или поверхностей, таких как краска, автофорез, гальваническое и порошковое покрытие на металлических поверхностях для внутреннего использования, соответствуют стандарту «Ford WSS-M2P190-B1 Характеристики окраски видимых/невидимых внутренних частей металлических подложек», разработанному Ford Motor Company (FORD). ). Требования объяснены.
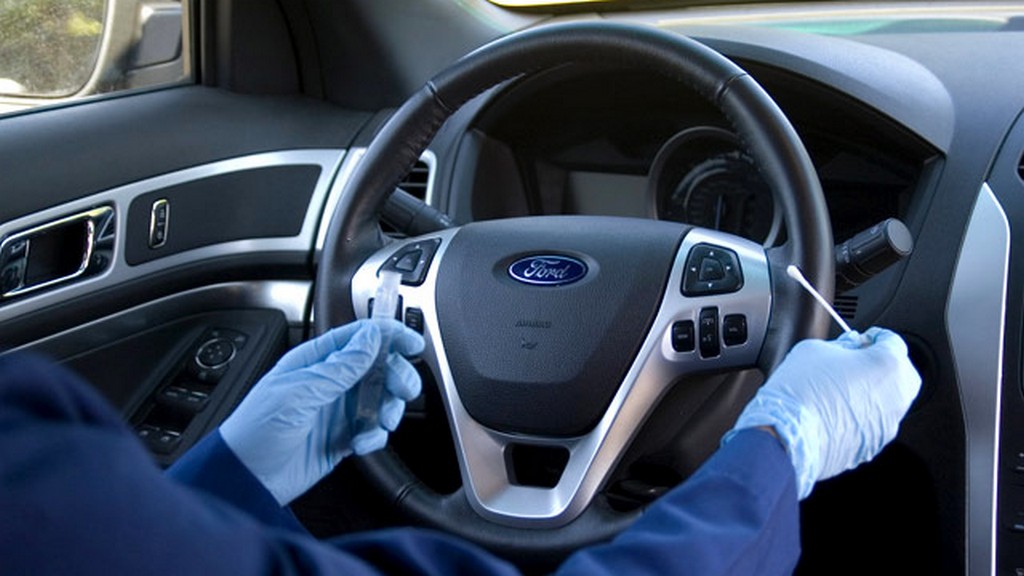
Эта спецификация опубликована для определения требований к производительности для различных внутренних применений, таких как направляющие сидений, грузовые места, решетки динамиков, педали тормоза, корпуса дисплеев и органы управления коробкой передач. Эта спецификация не предназначена для нанесения краски на хром.
Эта спецификация основана на производительности и не имеет сертифицированных источников.
Требования спецификации материалов используются для первоначальной квалификации материалов. Все детали также должны соответствовать соответствующим спецификациям производительности детали и спецификациям конструкции подсистемы. Тестирование должно проводиться на деталях. Размер выборки и требования к испытаниям указаны в таблицах стандарта. Видимый компонент определяется как компонент, который требует утверждения цвета и будет подвергнут процессу проверки после принятия мер. Видимый компонент также определяется как деталь без подтверждения цвета, которая видна конечному потребителю, когда он сидит в автомобиле или выходит из него во время нормальной эксплуатации. Сюда входят, помимо прочего, компоненты, расположенные во внутренних отсеках, которые видны при использовании компонента транспортного средства.
Испытания должны проводиться на реальных компонентах, обработанных в процессе производства или производственного процесса. Когда это невозможно, панели можно использовать в производственном или производственном процессе. Панели следует использовать, когда геометрия детали не позволяет проводить испытания. Перед испытанием панели должны быть одобрены отделом материаловедения. Если панели используются вместо реальных компонентов, это должно быть четко указано в отчете о лабораторных испытаниях.
Подложка должна быть из холоднокатаной стали, горячекатаной стали, алюминия и магния или как указано в технической документации.
Поверхность, на которую будет нанесено покрытие, должна быть очищена с помощью приемлемого автоматического процесса, например, на линии очистки, для удаления штамповочного масла, пыли, грязи и мусора. Для соответствия требованиям настоящего стандарта к испытаниям может потребоваться конверсионное покрытие.
Толщина пленки всех аппликаторов должна быть достаточной для удовлетворения требований настоящего стандарта к характеристикам и внешнему виду. Минимальная толщина пленки должна быть указана в печати. Толщина пленки всех тестируемых образцов должна быть указана в лабораторном отчете. Минимумы, указанные в стандарте, действительны, если иное не подтверждено данными и не принято в области материаловедения.
Перед тестированием испытательные панели или тестовые образцы должны быть выдержаны при температуре 72 градуса плюс/минус 23 градуса в течение не менее 2 часов.
Отремонтированные детали также должны соответствовать требованиям настоящего стандарта. Все используемые ремонтные материалы и процессы должны быть одобрены соответствующим инженерным отделом. Максимальная толщина пленки и максимальное количество ремонтов указаны во взаимно согласованном плане контроля.
Внешний вид, цвет, блеск, тактильный эффект и качество поверхности должны соответствовать утвержденному мастер-образцу корпоративного дизайна. Покрытие не должно иметь кратеров, точечных отверстий, брызг растворителя, аномальной шероховатости, чрезмерной текучести или любых других вредных дефектов.
Все материалы должны быть эквивалентны по всем свойствам материалу, для которого первоначально было получено одобрение. Прежде чем вносить какие-либо изменения в первоначально утвержденный материал, независимо от того, влияют ли эти изменения на способность материала соответствовать требованиям спецификации, поставщик должен уведомить затронутую деятельность о предлагаемых изменениях (с указанием причин) в заполненном запросе на техническое одобрение поставщика.
Между тем, к материалам, указанным в настоящем стандарте, применяются правила или ограничения на использование веществ, установленные компанией.
Наша организация с ее обученным и опытным персоналом и передовым технологическим оборудованием среди многочисленных испытаний, измерений, анализа и оценочных исследований, которые она проводит для предприятий в различных секторах, определяет «Характеристики краски Ford WSS-M2P190-B1, видимые / невидимые внутренние Стандарт металлических подложек деталей». Он также предоставляет услуги по тестированию.
Вы можете попросить нас заполнить нашу форму, чтобы записаться на прием, получить более подробную информацию или запросить оценку.

