

Стандарт «GMW 15891 Метод определения степени отверждения окрашенных металлических или пластиковых поверхностей с помощью протирки растворителем», разработанный компанией General Motors Worldwide (GMW), представляет собой инженерный стандарт, включающий метод определения степени отверждения окрашенных металлических или пластиковых поверхностей с помощью протирки растворителем. Этот метод используется для оценки адекватности отверждения органического покрытия путем изучения его устойчивости к определенному растворителю. Данный стандарт особенно важен для окрашенных автомобильных компонентов и контроля качества на производстве.
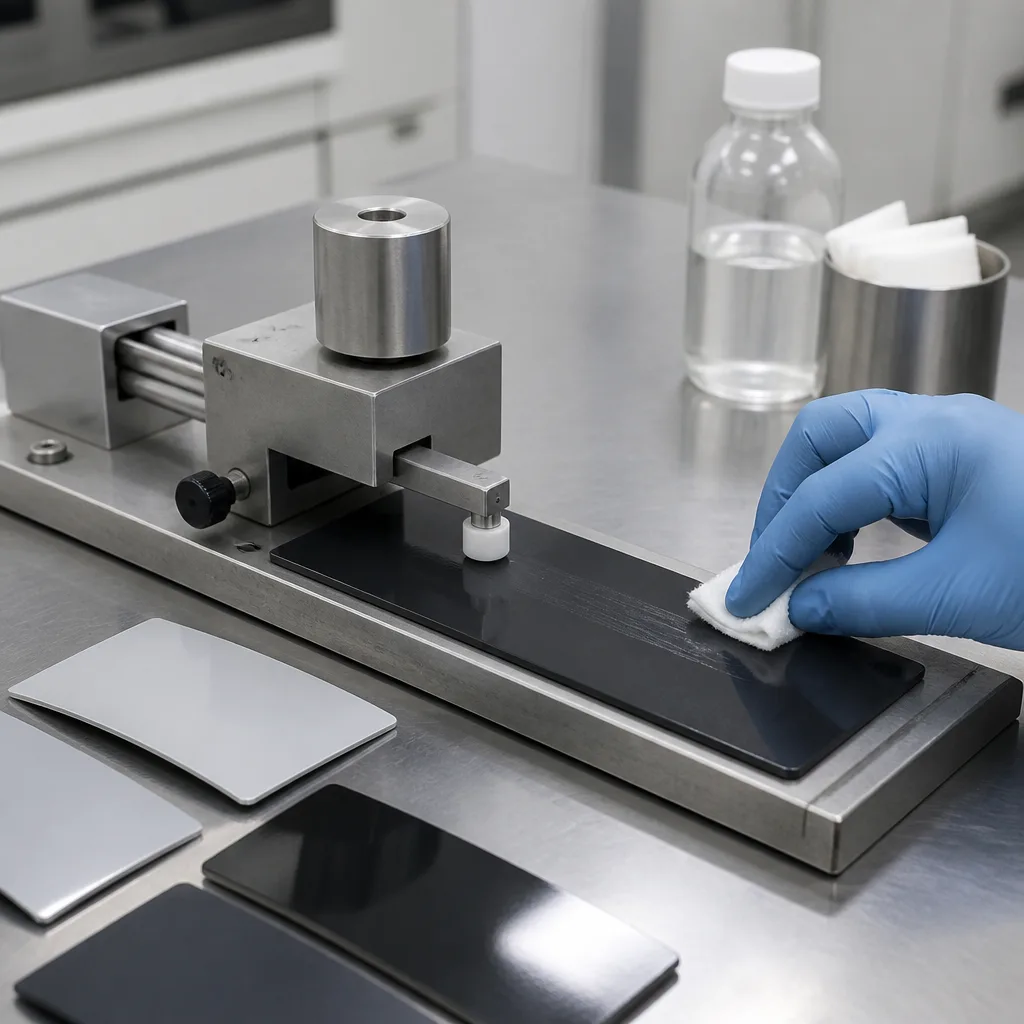
Основная цель стандарта GMW 15891 — определить степень отверждения краски или покрытия путем измерения его стойкости к истиранию растворителями. В процессе отверждения покрытие претерпевает химические изменения, которые повышают его устойчивость к растворителям и механическим воздействиям. Недостаточно отвержденное покрытие может размягчиться, раствориться, выщелачиваться в абразивный материал или иным образом разрушиться при воздействии подходящего растворителя.
В заключение, данный тест предлагает относительно простой способ проверить, достигнут ли процесс нанесения покрытия необходимого уровня отверждения. Метод может использоваться как в лабораторных, так и в производственных условиях.
Стандарт GMW 15891 применяется к окрашенным металлическим или пластиковым поверхностям и соответствующим испытательным панелям. Метод может использоваться для различных систем покрытий, а соответствующий растворитель выбирается для конкретной технологии нанесения покрытия. Выбор растворителя обычно согласовывается поставщиком краски и General Motors. Таким образом, метод может быть применим к следующим типам покрытий:
Метод оценки и критерии классификации могут зависеть от типа исследуемого покрытия.
Основной принцип описанного метода испытания прост: отвержденное покрытие должно обладать лучшей устойчивостью к воздействию указанного растворителя, чем недоотвержденное покрытие. Кусок ткани складывается и пропитывается указанным растворителем. Излишки растворителя удаляются, после чего ткань протирается по покрытой поверхности контролируемыми движениями вперед-назад. Длина движения составляет приблизительно 25-50 мм, и испытание включает 10 пар движений. Площадь контакта должна быть не менее приблизительно 16 мм в диаметре. После процесса протирания покрытие и протираемая ткань проверяются на наличие следов удаления или переноса покрытия.
По возможности образцы берутся непосредственно с реального производственного компонента. Геометрия и размеры компонента должны позволять корректно провести испытание. Если тестирование реального компонента нецелесообразно, можно подготовить репрезентативные тестовые панели. Эти панели должны воспроизводить ключевые характеристики производственной детали. К ним относятся:
Такой подход помогает гарантировать, что тестовая панель отражает реальную производственную систему нанесения покрытия, а не является образцом из несвязанной лаборатории.
Типичная процедура оценки GMW 15891 включает следующие этапы:
Цель данного теста — обеспечить стандартизированное и воспроизводимое представление о степени отверждения покрытия, а не дать общую оценку устойчивости к растворителям.
Результат определяется главным образом степенью повреждения или переноса покрытия. Ключевые наблюдения могут включать:
Стандарт GMW 15891 использует различные критерии оценки в зависимости от типа покрытия. Как правило, для таких систем, как гальваническое покрытие, грунтование, токопроводящее грунтование и однослойное покрытие, используются отдельные таблицы, а для образцов с прозрачными покрытиями применяется другая таблица.
Стандарт GMW 15891 важен, поскольку правильная обработка покрытия напрямую связана с эксплуатационными характеристиками и долговечностью окрашенных автомобильных деталей. Неправильно отвержденное покрытие может снизить устойчивость к:
Покрытие, которое визуально выглядит приемлемо, может быть недостаточно отверждено. Практический метод обнаружения этого заключается в проведении испытаний на истирание растворителем. Этот метод также используется лабораториями, работающими в рамках программ автомобильных испытаний и аккредитации. Например, аккредитованные лаборатории используют стандарт GMW 15891 для испытаний на отверждение и испытаний на отверждение/истирание растворителем.
Стандарт GMW 15891 применим на различных этапах автомобильного производства:
На окончательное отверждение покрытия могут влиять несколько производственных факторов:
Следовательно, низкий результат GMW 15891 следует оценивать, как правило, в совокупности с параметрами процесса нанесения покрытия, а не интерпретировать изолированно.
Стандарт GMW 15891 является частью более широкой программы оценки эксплуатационных характеристик автомобильных покрытий. Другие испытания могут исследовать такие свойства, как адгезия, истирание, ударопрочность, химическая стойкость, коррозионная стойкость, твердость и внешний вид. Например, стандарт GMW 14829 рассматривает адгезию лакокрасочных покрытий к ленте, а стандарт GMW 14700 — устойчивость покрытий к сколам от камней. Стандарт GMW 15891 отличается от этих методов тем, что его основная цель — оценить отверждение покрытия путем растирания растворителем.
Вкратце, метод, описанный в стандарте GMW 15891, предполагает воздействие на окрашенную поверхность контролируемого процесса растирания растворителем и оценку полученного состояния покрытия и переноса краски. Поскольку для достижения требуемой долговечности и стойкости автомобильных покрытий необходимо достаточное отверждение, этот стандарт полезен для разработки технологических процессов покраски, утверждения материалов, контроля качества продукции и устранения неполадок.
Вкратце, данный метод испытаний отвечает на важнейший производственный вопрос: достаточно ли отвердилось автомобильное покрытие, чтобы обеспечить необходимую устойчивость к воздействию растворителей? Это делает стандарт GMW 15891 ценным инструментом контроля качества окрашенных металлических и пластиковых автомобильных компонентов.
На протяжении многих лет наша организация, располагающая компетентным и опытным персоналом, понимает потребности своих клиентов, предоставляет им необходимые передовые услуги по тестированию и помогает в создании, внедрении и совершенствовании систем управления. В рамках этой деятельности мы также предоставляем услуги по тестированию в соответствии со стандартом GMW 15891.
Вы можете попросить нас заполнить нашу форму, чтобы записаться на прием, получить более подробную информацию или запросить оценку.

