

Стандарт «MAN M 3150-2 Качество поверхности – Оценка финального покрытия – Грузовик», разработанный автомобильной компанией MAN, описывает процедуру оценки финального покрытия с точки зрения качества поверхности грузовых автомобилей.
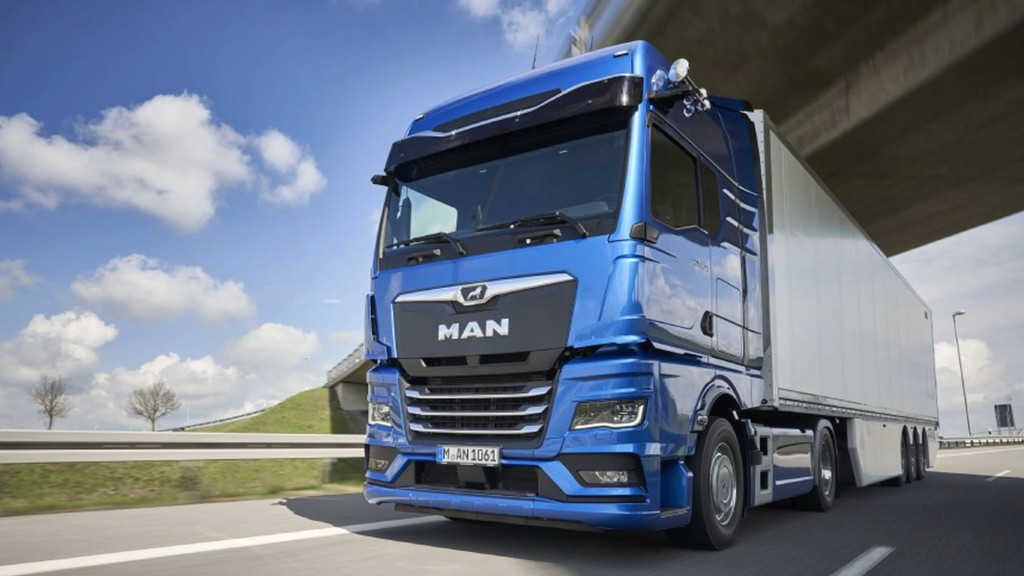
По сути, серия стандартов MAN M 3150 включает требования по единой оценке качества поверхности полостей и покрытий, а также соответствия конструкции и цвета в коммерческих автомобилях MAN (кабина, детали крепления кабины и шасси). Короче говоря, эта серия стандартов призвана обеспечить единообразную оценку качества поверхности, постоянства структуры и цвета покрытий коммерческих автомобилей MAN. В целом этот стандарт распространяется на грузовые автомобили. Для военной техники могут действовать особые правила.
Эта серия стандартов распространяется как на детали собственного производства, так и на покупные детали, независимо от качества и типа материала компонента.
Целью стандарта MAN M 3150-2 является установление единых критериев оценки качества поверхности конечного покрытия, чтобы гарантировать однородное состояние поверхности с точки зрения цвета, блеска и структуры для грузовых автомобилей. Эти требования основаны на требованиях клиентов и новейших технологиях. В этом стандарте различают окрашенные поверхности, текстурированные окрашенные и зернистые поверхности.
Требуемое качество поверхности должно находиться в пределах требуемых допусков по структуре поверхности, степени блеска и цвету для грузовых автомобилей. Измеренные значения, указанные во второй части стандарта MAN M 3150-2, относятся только к кабине и навесному оборудованию кабины (сюда входят бампер, брызговик за передней осью и боковые панели). Требования к характеру неисправностей, указанные в третьем разделе, действительны для шасси и навесного оборудования к шасси.
Требования к основному покрытию (структура, цвет) указаны в технических условиях поставки материалов покрытия (стандарты М 3094, М 3031, М 3022 и др.). В частности, необходимо следить за тем, чтобы цвет наполнения шкафа соответствовал цвету всех дополнительных деталей.
Проверка степени блеска должна проводиться в соответствии с соответствующими стандартами верхнего покрытия (стандарты M 3094, M 3031, M 3022). Обычно требуется высокая яркость, диапазон рефлектометра в соответствии со стандартом DIN EN ISO 2813, угол падения 20 градусов и яркость не менее 80 единиц.
Испытание цвета и степени блеска обычно следует проводить в соответствии с указанным стандартом покрытия (например, стандартами M 3018, M 3300, M 3022, M 3031, M 3094). Необходимо соблюдать особые правила для частных транспортных средств. Для высокого глянца допускается разница в степени блеска не более 1 процентов для компонентов на поверхностях Зоны 2 и Зоны 10. Для матовых поверхностей применяются специальные допуски по дизайну или военным стандартам.
Настоящий стандарт определяет критерии оценки хроматической аберрации, а также условия измерения и оценки для аппаратного определения цветовых различий в финишном лакокрасочном покрытии шкафов и соединений шкафов. Оценка окрашенной арматуры с зернистым покрытием определена в стандарте М 3150-7.
Для целей настоящего стандарта
Помимо многочисленных исследований, измерений, анализа и оценки, которые она проводит для предприятий в различных секторах, наша организация также предоставляет услуги по тестированию, определенные в стандарте «MAN M 3150-2 Качество поверхности — Оценка окончательного покрытия — Грузовик», со своим обученным персоналом. и опытный персонал и современное технологическое оборудование.
Вы можете попросить нас заполнить нашу форму, чтобы записаться на прием, получить более подробную информацию или запросить оценку.

