Дајмлер ја мери инструменталната табла во зоната на слабеење на воздушните перничиња
Интеграцијата на воздушните перничиња за патници во современите инструмент табли на возилата бара внимателно дизајнирани зони за слабеење што овозможуваат контролирано распоредување во случај на несреќа. Овие зони за слабеење, честопати наречени кинење или отворање на рабовите, мора сигурно да се скинат под притисокот генериран од воздушното перниче што се надувува, додека одржуваат соодветен структурен интегритет за време на нормалното работење на возилото. Затоа, точното мерење и верификацијата на овие зони за слабеење се од клучно значење за безбедноста на патниците, трајноста на производот и усогласеноста со автомобилските стандарди. Овој труд ги опишува принципите на дизајнирање, техниките на мерење, методите на тестирање и процедурите за контрола на квалитетот поврзани со зоните за слабеење на воздушните перничиња на инструмент таблата.
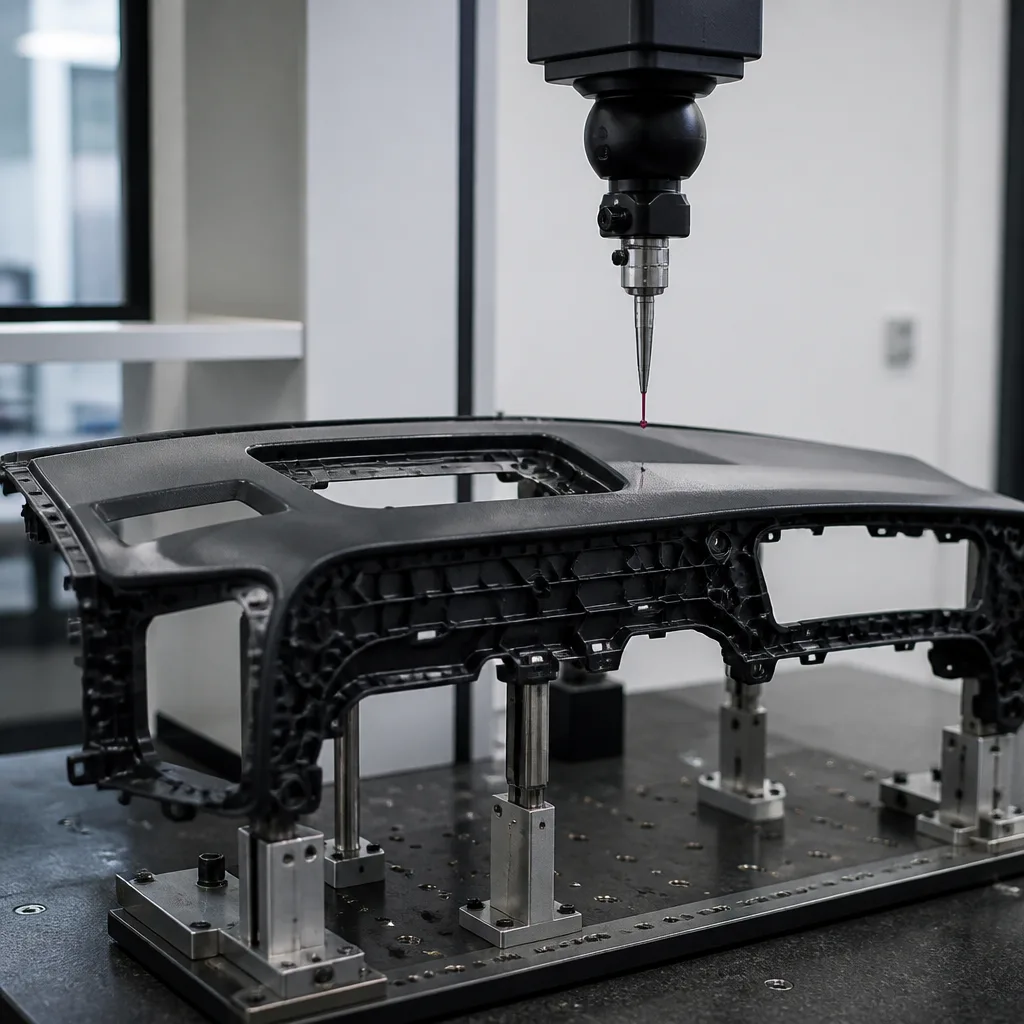
Системите за безбедност на автомобилите значително се подобрија во последниве години, а воздушните перничиња станаа фундаментална компонента на заштитата на патниците. Кај системите на воздушни перничиња од страната на совозачот, модулот на воздушните перничиња обично се наоѓа под инструмент-таблата. По отворањето, инструмент-таблата мора да се расклопи на предвидлив начин за да се овозможи воздушното перниче брзо да се расклопи без да се создадат опасни остатоци.
За да се овозможи ова контролирано отворање, производителите додаваат карактеристики за атенуација на задната страна од подлогата на инструмент таблата. Овие геометрии на атенуација можат да се состојат од ласерско сечење, механичко сечење, обликувани тенкоѕидни делови или скриени рабови за кинење. Бидејќи перформансите на отворањето во голема мера зависат од големината и конзистентноста на овие атенуирани области, потребни се прецизни техники на мерење во текот на развојот и производството.
Зоната на слабеење на инструмент таблата извршува неколку клучни функции:
- Овозможува контролирано кинење за време на отворањето на воздушните перничиња.
- Го спречува непредвидливото ширење на пукнатини.
- Го задржува својот естетски изглед за време на нормална употреба.
- Одржува долготрајна издржливост под термички и механички оптоварувања.
- Го намалува ризикот од повреда на патниците од одвоени делови.
Конецот за слабеење мора да балансира два спротивставени барања:
- Висока структурна цврстина за време на нормално работење на возилото.
- Ниска отпорност на кинење за време на отворање на воздушните перничиња.
Постигнувањето на оваа рамнотежа сега бара внимателна контрола на дебелината на ѕидот, геометријата на споевите, својствата на материјалите и толеранциите во производството.
Типичните дизајни на инструмент таблата се состојат од повеќе слоеви:
- Површинска обвивка: Надворешниот декоративен слој е направен од ПВЦ, ТПО (термопластичен олефин), ТПУ (термопластичен полиуретан) или кожа или синтетичка кожа.
- Слој од пена: Слојот од полиуретанска пена обезбедува мекост и апсорпција на енергија.
- Подлога: Структурната подлога обично е изработена од полипропилен (PP), мешавини од ABS или пластика зајакната со стаклени влакна. Својствата на атенуација обично се вградени во подлогата, а понекогаш, во помала мера, во слојот од пена.
- Видовите дизајни на слабеење на воздушните перничиња вклучуваат:
- Ласерско гравирање: Ласерската енергија отстранува материјал од задната страна на инструмент таблата за да создаде контролирана преостаната дебелина.
- Механичко гребење: Алатката за сечење создава жлебови или споеви во облик на V.
- Слабеење при калапување: Намалената дебелина е директно интегрирана во калапената компонента.
Критичните параметри за мерење се следниве:
- Преостаната дебелина на ѕидот: Ова е најкритичниот параметар во перформансите на отворањето на воздушните перничиња. Ако дебелината е превисока,
- Воздушната перница може да се отвори многу бавно.
- Може да се создаде прекумерен притисок.
- Може да се појави дефект при вклучување.
Ако дебелината е премногу мала,
- Може да се појават предвремени пукања.
- Може да се појават дефекти на изгледот.
- Долгорочната издржливост се намалува.
Типичните вредности на преостанатата дебелина на ѕидот се движат од 0,2 mm до 1,0 mm, во зависност од материјалот и дизајнот.
- Геометрија на олукот: Мерењата вклучуваат:
- длабочина на жлебот
- Ширина на жлебот
- Агол на жлебот
- Радиус во основата на олукот
- Континуитет на шевот: Континуираното слабеење обезбедува предвидливо ширење на стриите.
- Распределба на дебелината на материјалот: Хомогеноста на дебелината околу површината на примена во голема мера влијае врз однесувањето при кршење.
- Интегритет на површината: Системите за мерење мора да го потврдат и следново:
- Отсуство на видливи траги од тонење
- За да се избегнат грешки при читање.
- Отсуство на несакани пукнатини
Главните техники за мерење се како што следува:
- Ултразвучно мерење на дебелина: Ултразвучните сензори сега се користат широко за недеструктивно мерење на дебелината на ѕидот. Принципот е дека високофреквентните звучни бранови минуваат низ материјалот и се одбиваат од внатрешните површини.
- Оптички системи за мерење: Ласерски скенери и системи за структурирано светло се користат за снимање на геометријата на жлебот.
- Компјутеризирана томографија (КТ скенирање): Индустриските КТ системи обезбедуваат детално внатрешно снимање.
- Механичко сечење: Деструктивното сечење останува еден од најточните методи за евалуација на геометријата на споевите.
- Машини за мерење на координати: Овие системи се користат за димензионална верификација и позиционирање на шевовите на обликуваните компоненти.
Главните предизвици за мерење вклучуваат:
- Варијабилност на материјалот: Термопластиците покажуваат собирање и термичка експанзија, што може да влијае на мерењата.
- Комплексна геометрија: Инструменталните табли имаат многу закривени површини што го отежнуваат позиционирањето на сондата.
- Повеќеслојна структура: Различните слоеви на материјалот создаваат неизвесност при мерењето, особено за ултразвучни системи.
- Толеранции во производството: Варијациите при лиење со инјектирање можат да ја променат локалната дебелина и геометријата на шевовите.
- Фактори на животната средина: Температурата и влажноста можат да влијаат и на својствата на материјалот и на точноста на мерењето.
Самото мерење не е доволно без тестови за верификација на активирањето на воздушните перничиња:
- Статички тестови за активирање: Модулот на воздушните перничиња се активира под контролирани услови:
- Камери со голема брзина го снимаат отворањето.
- Се оценува однесувањето на кинењето на шевот.
- Се оценува формирањето на делот.
- Кондиционирање на животната средина: Примероците се тестираат под следниве услови:
- Висока температура
- Ниска температура
- Изложеност на влага
- УВ стареење
Ова обезбедува долгорочна сигурност.
- Тестирање на вибрации и издржливост: Инструменталните табли се подложуваат на циклуси на издржливост за да се потврди дека слабите точки остануваат стабилни во текот на целиот животен век на возилото.
Производителите на автомобили применуваат статистички методи за контрола на процесот за следење на квалитетот на производството. Основните параметри на овие методи се следниве:
- Просечна преостаната дебелина на ѕидот
- Индекс на капацитет на процесот
- Повторливост и репродуктивност на мерењето.
- Анализа на трендови
Мерењата на намалувањето на воздушните перничиња и процедурите за верификација се под влијание на различни автомобилски стандарди и прописи. На пример,
- FMVSS 208 Федерални стандарди за безбедност на моторни возила - Заштита од судир на патници
- UNECE R21 Еднообразни прописи за одобрувања за внатрешна опрема на возила.
- ISO 11452 Друмски возила - Методи за тестирање на компоненти за електрични пречки предизвикани од теснопојасна зрачна електромагнетна енергија.
- Специфични инженерски стандарди на производителите на оригинална опрема (производителите на возила често развиваат барања за верификација по нарачка што ги надминуваат законските минимуми).
Како заклучок, одржувањето на строга контрола на процесот и ригорозни стандарди за тестирање е од витално значење за постигнување на безбедни и ефикасни системи на воздушни перничиња на панелот. Мерењето на областите на слабеење на панелот за воздушни перничиња за патниците е клучен аспект на безбедносното инженерство на автомобилите. Точната контрола на преостанатата дебелина на ѕидот, геометријата на жлебот и конзистентноста на материјалот директно влијаат на перформансите на распоредувањето на воздушните перничиња и заштитата на патниците. Придржувањето кон строга контрола на процесот и ригорозни стандарди за тестирање е од суштинско значење за добивање безбеден и сигурен производ.
Со години, нашата организација, со својот компетентен и искусен персонал, ги разбира потребите на своите клиенти, обезбедувајќи им напредни услуги за тестирање што им се потребни и помагајќи во воспоставувањето, имплементацијата и подобрувањето на системите за управување. Во оваа рамка, ние исто така нудиме услуги за мерење на инструмент таблата во зоната на слабеење на воздушните перничиња.



