

Стандардот „GMW 14695 Определување на цврстината на адхезија на филцови и слични материјали“, развиен од General Motors Worldwide (GMW), е метод на тестирање што се користи за одредување на цврстината на адхезија на филцови и слични влакнести материјали. Овој метод е особено важен за автомобилски материјали како што се неткаени ткаенини, влакнести филцови, акустични материјали, изолациски слоеви и други влакнести структури што се користат во ентериерите и компонентите на возилата.
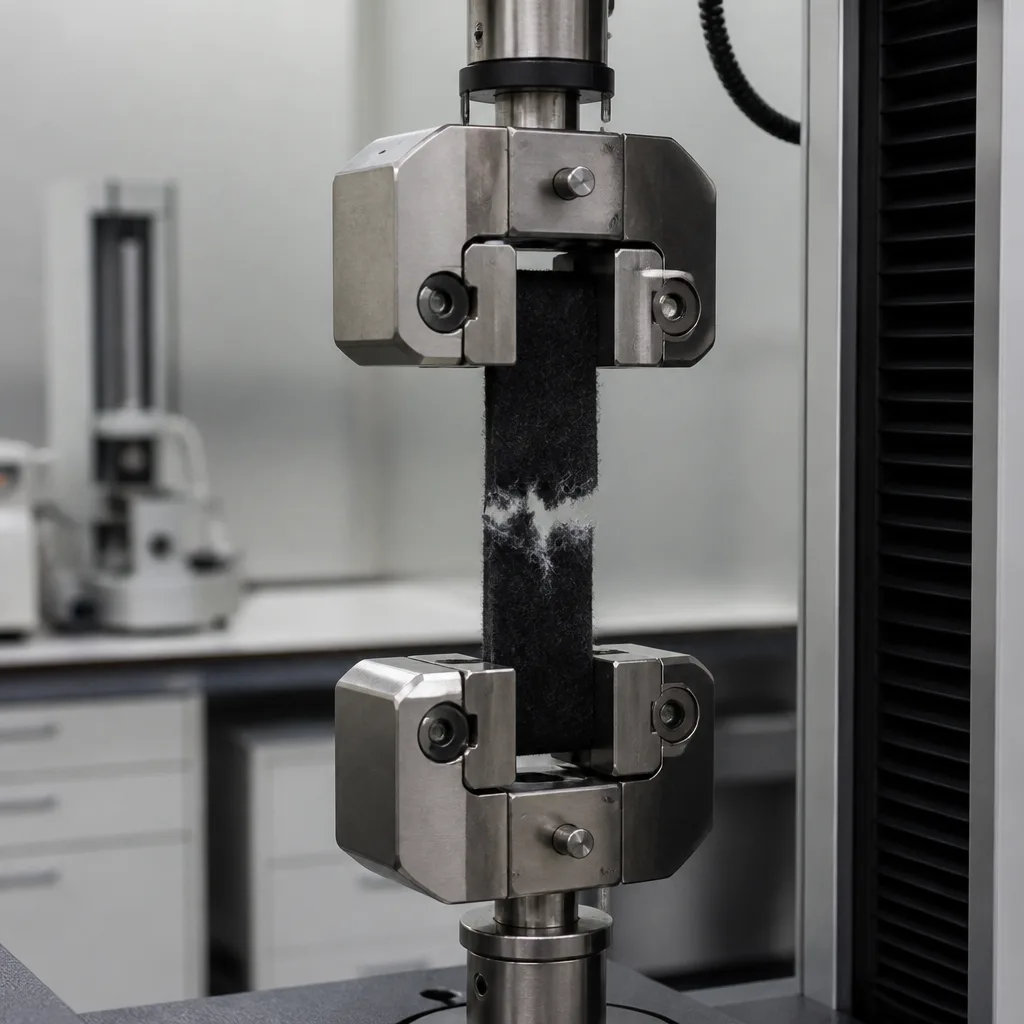
Тестот проценува колку силно влакната во материјалот се држат заедно кога се подложени на сила на затегнување. Ова се разликува од тестирањето на адхезија помеѓу два одделни материјали: стандардот GMW 14695 првенствено ја проценува внатрешната интегритет или кохезија на самиот материјал.
Примарната цел на стандардот GMW 14695 е да утврди дали филц или сличен влакнест материјал поседува доволна внатрешна цврстина на врзување за да ги издржи механичките напрегања што се јавуваат за време на производството, склопувањето и сервисирањето на возилото. Материјалот може да има прифатлив изглед и дебелина, но сепак да има слаба внатрешна кохезија. Ако влакната се одвојуваат премногу лесно, материјалот може да доведе до следниве проблеми:
Стандардот GMW 14695 обезбедува контролиран метод за мерење на ова однесување.
Јачината на адхезија е силата потребна за да се разруши внатрешната структура на материјалот. На пример, кај филцот, бројни влакна се механички испреплетени и/или споени заедно. Кога се применува сила на затегнување, влакната се спротивставуваат на одвојувањето. Колку е поголема силата потребна за да се предизвика внатрешно кршење, толку е поголема јачината на адхезија на материјалот.
Оваа разлика е важна од следниве причини:
Стандардот GMW 14695 конкретно се однесува на кохезивната цврстина на материјали како што е филцот.
Овој метод првенствено е поврзан со филц и слични влакнести материјали. Примери може да вклучуваат:
Записите за лабораториска акредитација го дефинираат и стандардот GMW 14695 за тестирање материјали како што се полиуретанска целуларна пластика, полиестер, производи за полнење од влакна и композити.
Основниот принцип е релативно едноставен. Тест примерок се подготвува од материјалот и се фиксира на таков начин што на површините на материјалот може да се примени затегнувачко оптоварување. Потоа, примерокот се влече под контролирани услови сè додека не се скрши внатрешната структура на влакната. На пример, тој дефинира влечење на две површини од влакнеста мрежа со брзина од 25 mm/min и евидентирање на максималното оптоварување при кое се крши кохезијата. Добиената максимална сила дава индикација за кохезивната цврстина на материјалот. Во зависност од материјалот што се оценува, димензиите на примерокот, кондиционирањето, конфигурацијата на опремата и барањата за известување треба да се земат директно од соодветната контролирана копија на стандардот.
Општо земено, во тестовите се следат следниве чекори:
Општо земено, поставувањето на тестот ги вклучува следниве чекори:
Машината за тестирање на истегнување мора да биде способна да ја примени одредената брзина на оптоварување и точно да ја евидентира силата во моментот на кршење.
Најважниот резултат е силата потребна за да се предизвика фрактура на внатрешната адхезија. Сепак, повисок нумерички резултат не е автоматски подобар за секоја примена. Потребната вредност зависи од дизајнот на компонентата и релевантната спецификација на материјалот на „Џенерал Моторс“.
Стандардот GMW 14695 е важен бидејќи автомобилските влакна можат да бидат подложени на значителни механички оптоварувања и оптоварувања при работа. Во производството на возила, материјалите може да бидат подложени на:
Ниската кохезивна цврстина може да доведе до оштетување за време на овие процеси. За време на употребата, материјалот може да биде подложен и на вибрации, компресија, температурни варијации и постојано механичко оптоварување. Следствено, доволната кохезивна цврстина помага да се осигури дека материјалот останува цврст во текот на целиот предвиден век на траење.
Стандардот GMW 14695 е особено важен за материјалите што се користат во контролата на NVH (бучава, вибрации и тврдост). Влакнестите материјали најчесто се користат во следниве области:
Ако влакнестиот акустичен материјал го изгуби својот внатрешен интегритет, неговите физички и акустични својства може да се променат. Затоа, тестирањето на кохезивната цврстина може да биде дел од поширока програма за валидација на материјали.
Јачината на кохезија и одвојувањето на адхезијата се особено важни при толкување на извештаите од тестовите. Кога автомобилска заптивка е ламинирана на пластична фолија, постојат два различни можни дефекти:
Стандардот GMW 14695 се занимава со вториот тип на однесување, имено внатрешната кохезија на филцот или сличен материјал. Затоа, овој метод често се класифицира заедно со други механички тестови и тестови за цврстина на лепење во рамките на автомобилските лаборатории.
Неколку фактори можат да влијаат на мерењата на кохезивната цврстина:
Со години, нашата организација, со својот компетентен и искусен персонал, ги разбира потребите на своите клиенти, обезбедувајќи им напредни услуги за тестирање што им се потребни и помагајќи им во воспоставувањето, имплементацијата и подобрувањето на системите за управување. Во оваа рамка, ние исто така нудиме услуги за тестирање во согласност со стандардот GMW 14695.
Можете да побарате од нас да ја пополните нашата форма за да закажете состанок, да добиете подетални информации или да побарате проценка.

