

Стандардот „PSA D44 1237 Абразија на делови од тапацир за теписи и пластични фолии од Taber Machine“, развиен од PSA, француска мултинационална автомобилска компанија, опишува постапка за проценка на отпорноста на абење на облогите од теписи (обичен неткаен материјал или изглед на куп, тафтинг и слично) што се користат во внатрешни простори (како што се задни седишта, подлоги за багажникот, кабина, полици, подлоги). Овој стандард се однесува на подлоги или материјали што се конвертирани пред да бидат хомогено комбинирани. Исто така, се однесува на пластични подлоги или подлоги (гума позната како PUR или TPO). Овој стандард се базира на принципите на стандардот „SAE J1530 Метод за тестирање за одредување на отпорноста на губење на влакна, отпорност на абење и капацитет на носивост на материјали за автомобилски теписи“.
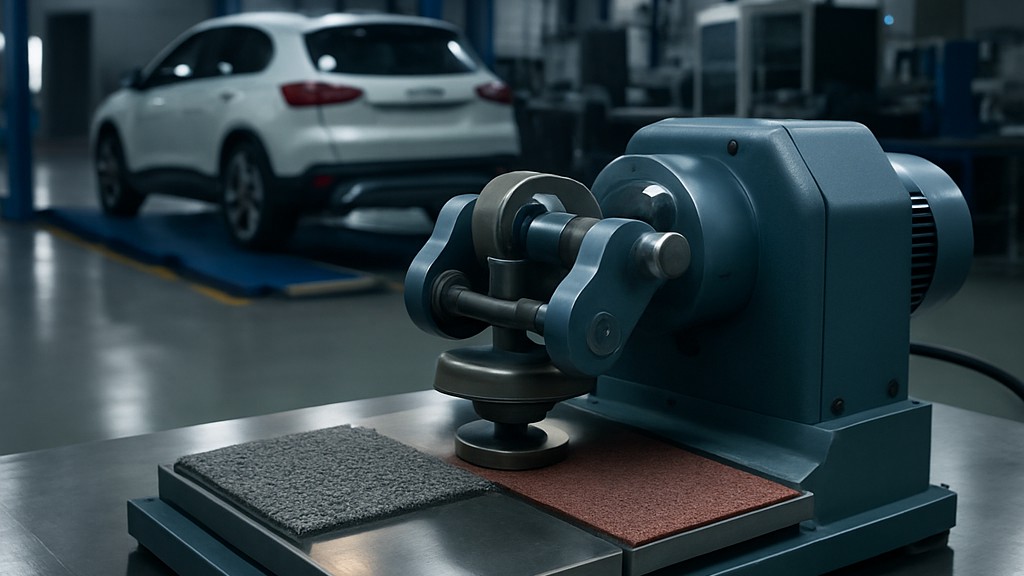
Во принцип, примерок за тестирање ротиран околу вертикална оска е подложен на абразивно дејство на пар тркала што ротираат во спротивна насока, нормално на хоризонталната рамнина на примерокот и под одреден притисок. Отпорноста на абење се проценува според степенот на влошување на примерокот со комбинација од тркала, тежина и број на циклуси. За прекривки за теписи, класификацијата се врши со абење и брусење. За други прекривки (дрво, TPO, PVC мрежа), класификацијата се врши со губење на маса, вредност на сива скала и проценка на изгледот.
Абразивната машина што се користи во тестовите работи со систем за вшмукување поврзан со вакуумска цевка, уред за контрола на проток и следните додатоци:
Во тестовите се користи и следната опрема:
Тест примероците или примероците треба да бидат репрезентативни за скалата што треба да се карактеризира. За да се обезбеди оваа репрезентативност, мора да се утврдат основните карактеристики на популацијата што се проучува. Критериумите за избор на тест примероци или примероци мора да бидат наведени во извештајот од тестот во согласност со PSA A10 0156. Во случај на сомнеж во врска со земањето примероци, треба да се контактира PSA за да се утврдат соодветните упатства.
Процесот на подготовка на абразивниот брусилен диск мора да се изврши на пар абразивни дискови и не може да се изведува поединечно. На крајот од овој процес, површината на секое тркало мора да биде мазна по изглед и рамна по целата ширина. Ако не е, процесот на прилагодување или корекција се повторува. По подготовката на камењата, целата прашина се отстранува со четка.
Пред да користите нов пар абразивни тркала, тие мора да се прилагодат со абразивен диск. Ова прилагодување е исто како што е опишано во постапката, но со оптоварување од 500 g нанесено на секоја подвижна рака во текот на 50 циклуси.
По секој тест, парот абразивен камен треба да се коригира со абразивен диск во истиот распоред опишан во постапката, но под оптоварување од 500 g по подвижна рака во текот на 50 циклуси.
Со алатка за сечење се земаат најмалку три примероци за тестирање: рамни дискови со дијаметар од 105 mm плус или минус 2 mm и константна ширина не поголема од 7 mm. Доколку е потребно, секоја дебелина што може да влијае на резултатот од тестот се израмнува странично. Во центарот на примерокот за тестирање се дупчи дупка со дијаметар од 7 mm плус или минус 0,5 mm. Се проверува за туѓи или контаминирани честички. Доколку е можно, тие се отстрануваат без да се измени површината на примерокот за тестирање. Во спротивно, се подготвува нов примерок за тестирање. За премази што може да се перат (TPO, PVC мрежа, дрво), секој примерок за тестирање се мери. Примероците за тестирање се чуваат во климатизирана просторија 24 часа. Може да биде потребно претходно стареење на примероците за тестирање.
Во светот на автомобилското производство, обезбедувањето долготрајност и квалитет на материјалите за внатрешност е од најголема важност. Од клучно значење е текстилните подни облоги како што се теписите и простирките да издржат постојано триење предизвикано од пешачки сообраќај, променливи оптоварувања и фактори на животната средина. Тука влегува во игра специјализиран метод за тестирање, стандардот PSA D44 1237. Овој стандард обезбедува ригорозна постапка за симулирање на абење во реалниот свет, помагајќи им на производителите да ги потврдат перформансите на материјалите пред возилата да тргнат на патот.
Создаден како дел од сеопфатниот пакет протоколи за тестирање на материјали на PSA, овој стандард се фокусира на уникатен метод дизајниран да ги имитира механичките напрегања во мелениот текстил. Со подложување на примероците на контролирани циклуси на абење, тој обезбедува квантитативни податоци за издржливоста и спречува проблеми како што се лупење, абење или предвремено откажување што може да доведе до скапи повлекувања на производи или незадоволство на клиентите.
На крајот на краиштата, стандардот PSA D44 1237 го отелотворува прецизното инженерство зад секојдневниот автомобилски комфор. Со симулирање на неуморното брзање на секојдневните патувања, го штити искуството на патниците и угледот на брендот. За инженерите, добавувачите и ентузијастите, разбирањето на овој стандард ја истакнува невидливата прецизност што ги прави возилата не само удобни за управување, туку и издржливи. Како што електричните возила воведуваат нови материјални парадигми, стандардот PSA D44 1237 продолжува да се развива.
Нашата организација, која работи со години и внимателно ги следи глобалните случувања во науката и технологијата, спроведува тестирање, мерење и анализа во широк спектар на области за бизниси од сите сектори со квалификуван тим и обемна инфраструктура. Во овој контекст, ние исто така нудиме услуги за тестирање во согласност со „PSA D44 1237 Абење на компоненти за тапацирање за теписи и пластични плочи од Taber Machinery“.
Можете да побарате од нас да ја пополните нашата форма за да закажете состанок, да добиете подетални информации или да побарате проценка.

