

Стандардот „EDAG PVE.4.03.01.0001 Отпорност на гребење“, објавен од EDAG Group, еден од најголемите независни инженерски партнери во светот за возила и паметни фабрики, опишува метод на тестирање за одредување на отпорноста на гребење на обоени и необоени компоненти. За таа цел, површината е подложена на надворешно механичко абразија во форма на гребење.
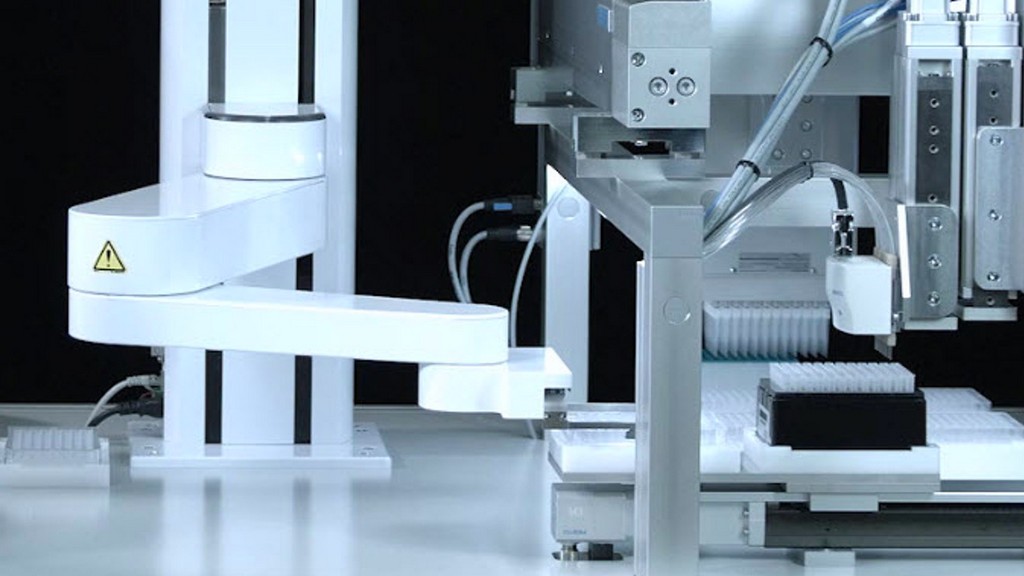
Тестовите користат алатка за гребење и игла за цртање со стегнати и соодветно обезбедени иглички за гребење. Алатката за гребење е тестер на тврдост за гребење од 430P произведен од Erichsen. Иглата за гребење има карбиден врв со дијаметар од 1 mm; тест врвот на тестерот на тврдост модел 318 произведен од Erichsen е најсоодветен.
Тестовите користат и спектрофотометар кој ги исполнува општите барања на стандардите DIN 5033-1, ISO/CIE 11664-3, ISO/CIE 11664-4 и DIN 5033-7, геометриски мерења од 45 степени / 0 степени или 0 степени / 45 степени во согласност со стандардот DIN 5033-7, визуелна евалуација под светлина во согласност со стандардите DIN 6173-1 и DIN 6173-2 и стандардна светлина D65.
Тест примерокот се поставува рамно на држачот за примероци и на потпорната маса на мерниот уред. Се врши визуелна проценка. Вредноста на сјајот се одредува според CIELab. Параметрите за тестирање се сила на следење и брзина на гребење.
За време на тестирањето, автоматски водената игла за гребење гребе мрежеста шема на обоената или необоената површина со растојание помеѓу линиите од приближно 2 mm. Секоја гребнатинка се гребе само еднаш во една насока. За евалуација, отстапувањето на бојата во споредба со ненапрегнатата површина се одредува со колориметар.
Тест парчињата треба да се исечат од завршените делови. Обликот и големината на држачот на примерокот и мерниот уред треба да бидат дизајнирани да обезбедат рамна потпора и да овозможат еднонасочно движење на гребење од најмалку 40 mm преку површината на примерокот. Понатаму, тест и потпорните површини треба да бидат паралелни една со друга.
При подготовка на примерокот, површината на примерокот мора да биде мазна и без нечистотија. Тестирањето треба да се изврши со чисти раце без масло. Примероците треба да се чуваат најмалку 48 часа под стандардни услови на животната средина (23°C и 500% релативна влажност) според ISO 554.
Тестот се изведува на собна температура. Со помош на шкрилец се креира мрежест образец. Се прават минимум 20 гребнатини со растојание од 2 mm помеѓу линиите на мрежата. Гребнатините се повторуваат нормално на постојните линии, создавајќи мрежест образец. Гребнатините се нанесуваат само во една насока.
Параметрите за тестирање се како што следува:
Целните резултати се следниве:
Оценувањето се врши на следниов начин:
Според табелата со наслов „Проценка на видливоста на отпечаток (без зголемување)“:
Според табелата насловена како „Проценка на промената на површината (зголемување од 6x до 8x)“:
Накратко, стандардот EDAG PVE.4.03.01.0001 ги специфицира барањата и процедурите за визуелна инспекција на надворешни обоени површини на автомобилски компоненти. Овој стандард е дел од пакет протоколи дизајнирани да обезбедат висококвалитетни резултати на надворешноста на возилата, фокусирајќи се на конзистентноста, естетиката и трајноста на обоените површини.
Овој стандард се однесува на визуелните карактеристики на обоените надворешни компоненти, осигурувајќи дека тие ги исполнуваат однапред утврдените критериуми за квалитет. Дизајниран е за употреба во автомобилското производство и процесите на контрола на квалитетот за да се оцени површинскиот изглед на обоените делови како што се панелите на каросеријата, браниците и другите надворешни елементи.
Целите на овој стандард се:
Овој стандард специфицира неколку критични прашања за инспекција на обоени површини:
Следниве се забележани во визуелните карактеристики:
Стандардот EDAG PVE.4.03.01.0001 е широко користен од производителите и добавувачите на автомобили за обезбедување висококвалитетни надворешни премази. Овој стандард се применува во следните процеси:
Обезбедувајќи јасни упатства за визуелна инспекција, стандардот PVE.4.03.01.0001 им помага на производителите на автомобили да постигнат:
Следствено, стандардот EDAG PVE.4.03.01.0001 игра клучна улога во обезбедувањето на квалитетот на надворешните обоени површини во автомобилската индустрија. Со дефинирање на ригорозни критериуми и процедури за инспекција, тој им помага на производителите да испорачаат визуелно привлечни и издржливи компоненти. Како дел од сеопфатниот пристап на EDAG Group кон автомобилското инженерство, овој стандард ја нагласува важноста на прецизноста и конзистентноста во постигнувањето висококвалитетни површини на возилата.
Нашата организација, која работи со години и внимателно ги следи глобалните случувања во науката и технологијата, спроведува тестирање, мерење и анализа во широк спектар на области за бизниси од сите сектори со квалификуван тим и обемна инфраструктура. Во овој контекст, ние исто така нудиме услуги за тестирање во согласност со стандардот „EDAG PVE.4.03.01.0001 Отпорност на гребење“.
Можете да побарате од нас да ја пополните нашата форма за да закажете состанок, да добиете подетални информации или да побарате проценка.

