Ford FLTM BU 112-02 леплива лента чувствителна на притисок, јачина на лепење
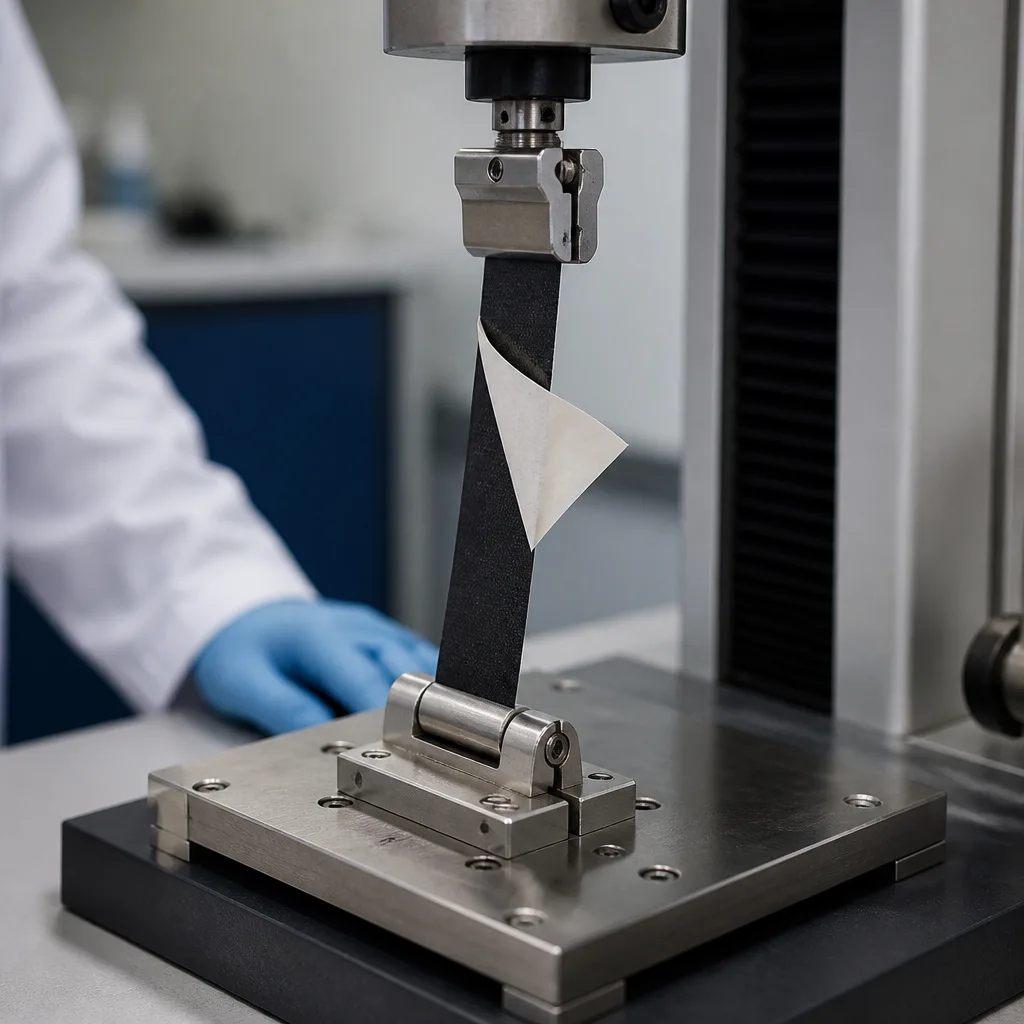
Стандардот „Ford FLTM BU 112-02 Јачина на лупење на лепливи ленти чувствителни на притисок“, развиен од Ford Motor Company (Ford), опишува метод на лабораториско тестирање што се користи за одредување на јачината на лупење на лепливи ленти чувствителни на притисок, особено двострани лепливи ленти што се користат во автомобилската индустрија. Овој стандард обезбедува квантитативно мерење на перформансите на адхезија со евалуација на силата потребна за лупење на лепливата лента од залепената површина.
Во современите возила, лентите чувствителни на притисок најчесто се користат за следниве намени:
- Поврзување на внатрешната облога
- Амблеми и таблички со имиња
- Декоративни лајсни
- Држач за кабелски сноп
- Компоненти за амортизација на бучава и вибрации
- Надворешни ѕидни светилки
Стандардот Ford FLTM BU 112-02 гарантира дека овие ленти одржуваат соодветна адхезија во текот на целиот животен век на возилото под различни услови на животната средина и механички услови. Овој стандард се однесува на лепливи ленти чувствителни на притисок, залепени на различни подлоги, како што се:
- Обоен челик
- алуминиум
- пластика
- Композитни материјали
- Материјали за внатрешен мебел
Опишаниот метод дава индикација за квалитетот на адхезијата и издржливоста со одредување на силата на лупење потребна за одвојување на лентата од подлогата.
Методот на тестирање во суштина ги следи овие чекори:
- Подготовка на стандардизирани примероци за тестирање.
- Нанесување леплива лента на одредена подлога.
- Кондиционирање на примероци под контролирани лабораториски услови.
- Повлекување на лентата од подлогата под однапред одреден агол и брзина.
- Запишување на силата на лупење во текот на целиот тест.
- Пресметка на просечни вредности на адхезија при лупење.
Неколку варијабли можат да влијаат на перформансите на лепење при лупење, вклучувајќи:
- Чистење на површини
- Површинска енергија на подлогата
- Дебелина на лентата
- Леплива формулација
- Притисок на апликацијата
- Време на чекање по апликацијата
- температура
- Ниту
- Услови на стареење
Затоа, неопходни се ригорозни процедури за подготовка на примероци и кондиционирање за да се добијат репродуктивни резултати.
Режимите на дефекти што се оценуваат за време на тестирањето обично вклучуваат следново:
- Неуспех на лепилото: Лепилото се одвојува чисто од подлогата.
- Неуспех на кохезија: Лепливиот слој се кине одвнатре.
- Дефект на подлогата: Самата подлога е оштетена пред да се одвои врската.
- Дефект на подлогата на лентата: Носачот на лентата се кине за време на лупењето.
Секој режим на дефект дава вредни информации за целокупните перформанси на лепливиот систем.
Стандардот Ford FLTM BU 112-02 обично се користи во следниве ситуации:
- Одобрување на нов материјал
- Верификација на добавувачот
- Контрола на квалитетот на производството
- Програми за развој на инженерството
- Истражување на издржливоста
- Анализа на грешки во гаранцијата
Овој метод помага да се обезбедат конзистентни перформанси на лепење и за внатрешните и за надворешните компоненти на возилото.
Овој стандард обезбедува:
- Квантитативни мерења на адхезија
- Одлична повторување.
- Споредба на различни лепливи системи.
- Верификација на усогласеноста со добавувачот.
- Предвидување на теренските перформанси
- Подобрување на квалитетот и издржливоста на возилото.
Овој стандард вклучува различни методи во зависност од геометријата на компонентата, барањата за примена и структурата на опсегот:
- Конфигурација на лупење од 180 степени:
- Лентата се нанесува на цврста тест плоча.
- Слободниот крај на лентата се преклопува сам по себе.
- Лентата се откинува под агол од 180 степени во однос на подлогата.
- Најчесто се користи за еднострани и двострани лепливи ленти чувствителни на притисок.
- Го задоволува условот за максимален стрес при лупење.
Типични апликации вклучуваат:
- Внатрешни украсни ленти
- Електрични ленти
- Двострани лепливи ленти
Конфигурација на лупење од 90 степени:
- Лентата се лупи нормално (90°) на површината на подлогата.
- Типично се користи во возила кога се генерира вертикална сила на подигнување.
- Во споредба со пилинг од 180 степени, ги намалува ефектите од поддршката со додатоци во исхраната.
Типични апликации вклучуваат:
- Декоративни додатоци за подови
- Амблеми
- Компоненти монтирани на површината
Т-пилинг конфигурација:
- Две флексибилни подлоги се споени заедно со лента.
- Залепените компоненти се одделени за да формираат форма на буквата „Т“.
- Ја мери адхезијата помеѓу два флексибилни материјали.
Типични апликации вклучуваат:
- Флексибилни ламинати
- Структури од пенаста лента
- Склопови од ткаенина до ткаенина
Тест за одлепување на еднострана лента:
- Едната леплива страна е прикачена на означена тест табла.
- Силата на лупење се мери директно.
- Најчесто се користи за електрични изолациски ленти и ленти за маскирање.
Тест за лупење на двострана лента:
- Едната леплива страна е залепена за подлогата.
- Втората страна може да се залепи за друга подлога или слој од засилување.
- Јачината на лупење се оценува по наведените периоди на чекање и кондиционирање.
Типични апликации вклучуваат:
- Линии за надворешно обликување на автомобили
- Херметички запечатувачки ленти и лепливи ленти.
- Ленти за прицврстување на внатрешните украсни лајсни
Конфигурации специфични за подлогата: Спецификациите на Ford честопати бараат тестирање на репрезентативни материјали за возила, како што се:
- Обоен челик
- Е-обложен челик
- алуминиум
- Акрилонитрил бутадиен стирен (ABS)
- Поликарбонат/ABS)
- Полипропилен (PP)
- Поливинил хлорид (ПВЦ)
- Материјали за украсување со термопластичен полиолефин (TPO)
Конфигурацијата на лупењето останува иста, но адхезијата се мери во повеќе комбинации на подлоги за да се потврдат производствените перформанси.
Типични параметри за тестирање за стандардот Ford FLTM BU 112-02 се следниве:
- Контролиран агол на лупење (90 степени или 180 степени).
- Постојана брзина на крстосницата.
- Мерење на просечната сила на лупење.
- Почетните и завршните делови од лентата за лупење генерално се исклучуваат од пресметките.
- Резултатите се прикажуваат како сила по единица ширина.
За автомобилски ленти чувствителни на притисок, конфигурацијата на лупење од 180 степени е често примарен метод на тестирање бидејќи обезбедува ригорозно и повторувачко мерење на јачината на лепливата врска и добро се поврзува со многу апликации за лепење украсни ленти. Овој стандард често се споменува во спецификациите на материјалите за ленти на Ford и барањата за лепење ленти за временски услови.
Како заклучок, стандардот Ford FLTM BU 112-02 е клучен стандард за тестирање на перформансите на лепилото кој ја мери јачината на лепење при лупење на лентите чувствителни на притисок што се користат во автомобилските склопови. Со квантификација на силата потребна за отстранување на залепените ленти од различни подлоги, методот им помага на Ford и неговите добавувачи да обезбедат трајни, сигурни и долготрајни лепливи врски во возилата.
Со години, нашата организација, со својот компетентен и искусен персонал, ги разбира потребите на своите клиенти, обезбедувајќи им напредни услуги за тестирање што им се потребни и помагајќи им во воспоставувањето, имплементацијата и подобрувањето на системите за управување. Во оваа рамка, ние исто така нудиме услуги за тестирање во согласност со стандардот Ford FLTM BU 112-02.



