

Стандардот „GMW 15891 Метод на триење со растворувач за одредување на степенот на стврднување на обоени метални или пластични површини“, развиен од General Motors Worldwide (GMW), е инженерски стандард кој вклучува метод на триење со растворувач за одредување на степенот на стврднување на обоени метални или пластични површини. Овој метод се користи за да се процени дали органскиот премаз е соодветно стврднат со испитување на неговата отпорност на специфичен растворувач. Овој стандард е особено важен за автомобилските обоени компоненти и контрола на квалитетот на производството.
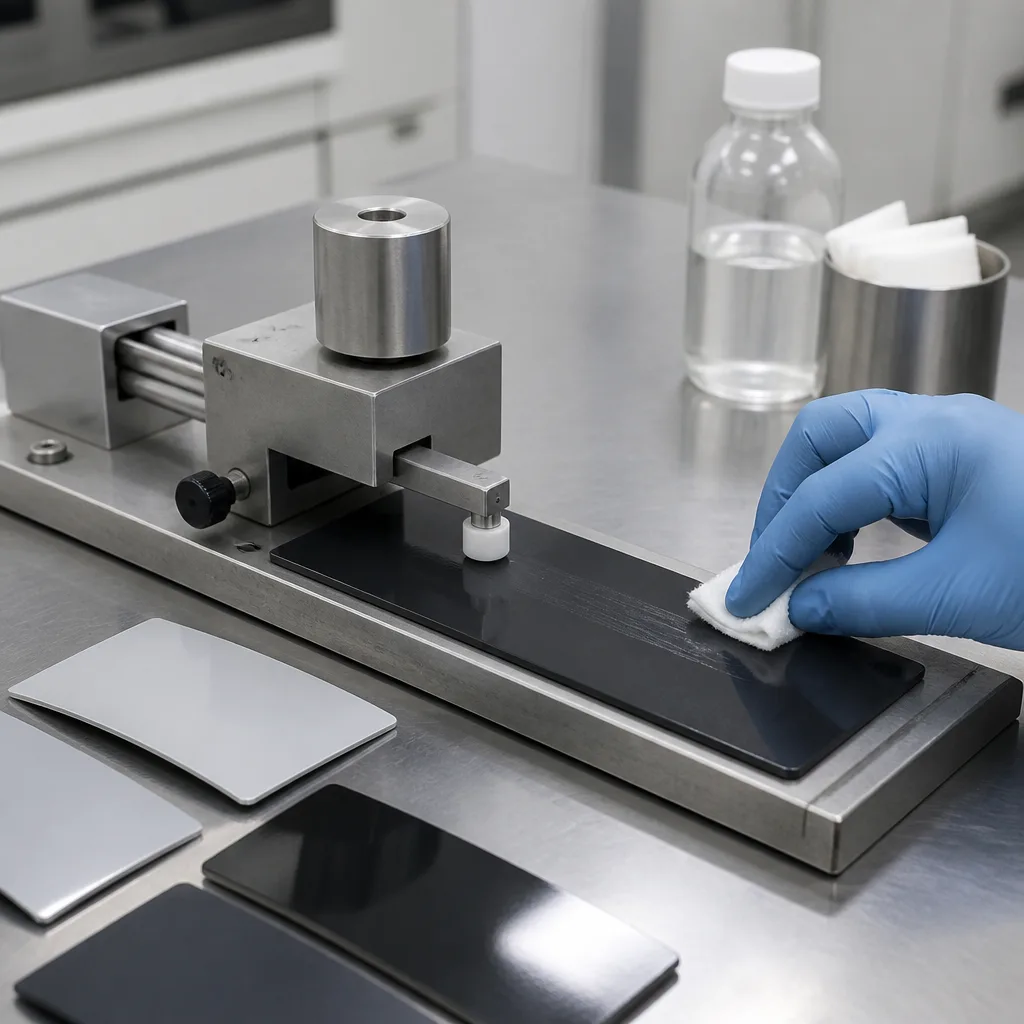
Примарната цел на стандардот GMW 15891 е да се одреди степенот на стврднување на бојата или премазот со мерење на неговата отпорност на абење од растворувач. За време на стврднувањето, премазот претрпува хемиски промени што ја зголемуваат неговата отпорност на растворувачи и механички процеси. Несоодветно стврднат премаз може да омекне, раствори, да се исцеди во материјалот за абење или на друг начин да се деградира кога е изложен на соодветен растворувач.
Како заклучок, овој тест нуди релативно едноставен начин за проверка дали процесот на премачкување го постигнал потребното ниво на стврднување. Методот може да се користи и во лабораториски и во производствени услови.
Стандардот GMW 15891 се однесува на обоени метални или пластични површини и придружни тест панели. Методот може да се користи за различни системи за премачкување, а соодветниот растворувач се избира за специфичната технологија на премачкување. Растворувачот обично се договара помеѓу добавувачот на боја и General Motors. Затоа, методот може да се примени на следниве видови премази:
Методот на евалуација и критериумите за оценување може да зависат од видот на облогата што се испитува.
Основниот принцип на опишаниот метод на тестирање е едноставен: стврднатиот премаз треба да покаже подобра отпорност на ефектите од наведениот растворувач отколку недоволно стврднатиот премаз. Парче ткаенина се превиткува и се натопува со наведениот растворувач. Вишокот растворувач се отстранува, а ткаенината се трие од обложената површина со контролирани движења напред-назад. Движењето на триењето е приближно 25-50 mm, а тестот вклучува 10 пара триења. Контактната површина мора да биде со дијаметар од најмалку приближно 16 mm. По процесот на триење, и премазот и крпата за триење се испитуваат за докази за отстранување или пренесување на премазот.
Доколку е можно, примероците се земаат директно од самата производствена компонента. Геометријата и димензиите на компонентата мора да овозможат тестот да се изврши правилно. Кога тестирањето на самата компонента е непрактично, може да се подготват репрезентативни тест панели. Овие панели треба да ги репродуцираат клучните карактеристики на производствениот дел. Тие вклучуваат:
Овој пристап помага да се осигури дека тест панелот го претставува вистинскиот производствен систем за обложување, а не неповрзан лабораториски примерок.
Типична проценка на GMW 15891 ги следи овие чекори:
Овој тест има за цел да обезбеди стандардизирана и повторувачка индикација за стврднување на премазот, наместо општа проценка на отпорноста на растворувачи.
Исходот првенствено се одредува со испитување на степенот на оштетување на облогата или пренос на облогата. Клучните забелешки може да вклучуваат:
Стандардот GMW 15891 користи различни критериуми за евалуација во зависност од типот на облога. Општо земено, се користат посебни табели за системи како што се галванизација, прајмерирање, спроводливо прајмерирање и еднослојно обложување, додека друга табела се однесува на примероци со проѕирни облоги.
Стандардот GMW 15891 е важен бидејќи правилното стврднување на премазот е директно поврзано со перформансите и трајноста на обоените автомобилски делови. Неправилно стврднатиот премаз може да ја намали отпорноста на:
Премаз што изгледа визуелно прифатливо може сè уште да не е доволно стврднат. Тестовите со триење со растворувач обезбедуваат практичен метод за откривање на ова. Овој метод го користат и лабораториите што работат во рамките на програмите за тестирање и акредитација на автомобили. На пример, акредитираните лаборатории го наведуваат стандардот GMW 15891 за тестирање на стврднување и тестирање на стврднување/триење со растворувач.
Стандардот GMW 15891 е применлив во различни фази од автомобилското производство:
Неколку производствени варијабли можат да влијаат на конечното стврднување на премазот:
Затоа, резултатот од ниска GMW 15891 генерално треба да се оценува заедно со параметрите на процесот на обложување, а не да се толкува изолирано.
Стандардот GMW 15891 е компонента на поширока програма за перформанси на автомобилски премази. Други тестови може да испитаат својства како што се адхезија, абразија, отпорност на удар, хемиска отпорност, отпорност на корозија, тврдост и изглед. На пример, стандардот GMW 14829 се однесува на адхезијата на премазите со лента, додека стандардот GMW 14700 се однесува на отпорноста на премазите на кршење камења. Стандардот GMW 15891 се разликува од овие методи бидејќи неговата примарна цел е специфично да го процени стврднувањето на премазот преку триење со растворувач.
Накратко, методот дефиниран од стандардот GMW 15891 ја подложува обоената површина на контролиран процес на триење со растворувач и ја оценува добиената состојба на премазот и преносот на бојата. Бидејќи доволното стврднување е од суштинско значење за да се постигне предвидената издржливост и отпорност на автомобилските премази, овој стандард е корисен за развој на процесот на боење, одобрување на материјалите, контрола на квалитетот на производството и решавање проблеми.
Накратко, методот на тестирање одговара на клучно прашање во производството: дали автомобилскиот премаз е доволно стврднат за да обезбеди потребна отпорност на изложеност на растворувачи? Ова го прави стандардот GMW 15891 вредна алатка за контрола на квалитетот на автомобилските компоненти од обоен метал и пластика.
Со години, нашата организација, со својот компетентен и искусен персонал, ги разбира потребите на своите клиенти, обезбедувајќи им напредни услуги за тестирање што им се потребни и помагајќи им во воспоставувањето, имплементацијата и подобрувањето на системите за управување. Во оваа рамка, ние исто така нудиме услуги за тестирање во согласност со стандардот GMW 15891.
Можете да побарате од нас да ја пополните нашата форма за да закажете состанок, да добиете подетални информации или да побарате проценка.

