

Стандардот „MAN M 3150-5 Квалитет на површината - Евалуација на облогата на прајмер“ развиен од автомобилската компанија MAN опишува постапка за оценување на квалитетот на површината на премазот на возилата.
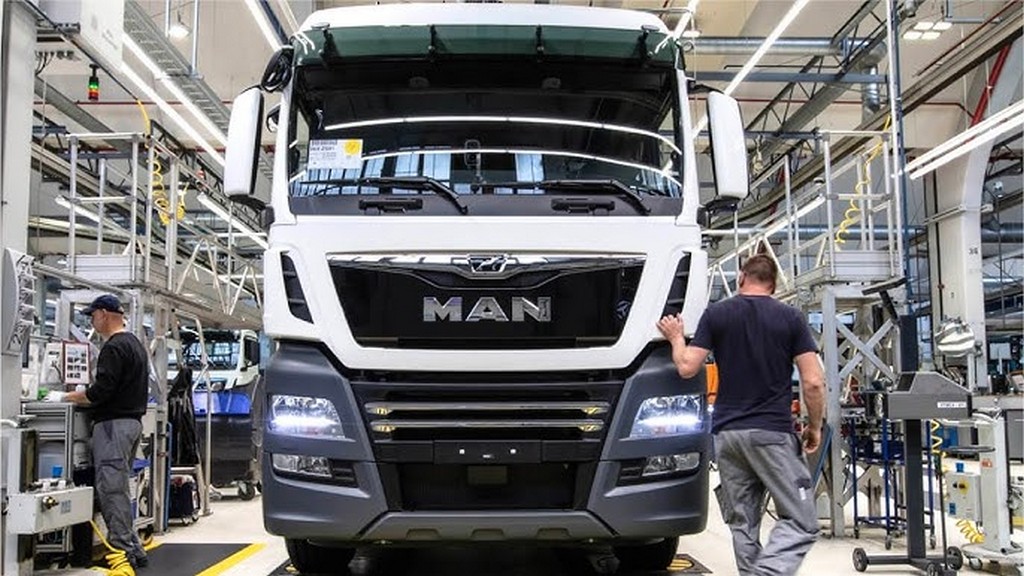
Во суштина, серијата стандарди MAN M 3150 е дизајнирана да овозможи униформа евалуација на квалитетот на површината и структурата и хармонијата на боите на облогите во комерцијалните возила MAN (кабина, дополнителни делови за кабината, надворешното обложување на шасијата и автобусот). Барањата се изведени од барањата на клиентите и најсовремената технологија.
Оваа серија стандарди се однесува и на внатрешните и на купените делови, без разлика на квалитетот и видот на составниот материјал (лим, пластика).
Стандардот MAN M 3150-5 важи за камиони и автобуси. За воени возила може да важат посебни прописи.
Основниот услов е дека и автобусите и камионите мора да бидат во посакуваниот опсег на толеранција во однос на посакуваниот квалитет на површината, структурата на површината, бојата и површинскиот напон.
Барањата за премазот на подлогата (структура, боја, затегнување) се наведени во техничките услови за испорака на материјалите за обложување (во M 3094, M 3031, M 3022 и слични стандарди). Особено, мора да се осигура дека бојата за полнење на кабинетот одговара на бојата на сите дополнителни делови.
Методот за мерење на контактниот агол при мерењата на површинскиот напон е оптички метод. Аголот на контактот се одредува со тангентата во 3-фазната точка. Доколку се користат одредени флуиди со познати својства како енергија на слободна површина или густина, тогаш е можно да се одреди површинската енергија на цврстото тело што треба да се испита. За таа цел се одредуваат дисперзијата и поларните компоненти на површинскиот напон на површината. Се прави разлика помеѓу динамички и статички контактни агли. Времето на мерење и наведените параметри се наведени во табелите во рамките на стандардот.
Мерењето на дебелината на облогата треба да се изврши со помош на манометар за дебелина што продира во боја или сличен уред за мерење за пластични делови и друг уред за метални влошки, на пример. Важат барањата во техничките услови за испорака (како што се стандардите M 3022, M 3086, M 3162). Освен ако не е поинаку наведено, тестовите треба да се направат по 7 дена складирање на собна температура. Сите делови од стандардната серија MAN M 3150 важат во однос на квалитетот на површината.
Можните типови на дефекти и нивните дозволени толеранции се дефинирани во табелите дадени во стандардот, во зависност од местото на настанување (зона за евалуација 1, 2, 3 или зона за оценување A, B или C). Зоните за евалуација за камиони се дефинирани во стандардот на компанијата MAN M 3150-3. Зоните за евалуација за автобуси се дефинирани во стандардот MAN M 3150-4.
Следниве критериуми мора да се земат предвид за евалуација на дефектите: Оценувањето на површините/деловите мора да се врши колку што е можно во положбата за монтирање или условите за монтирање, под дифузна дневна светлина или вештачка светлина слична на дневната светлина (1000 lx) и на растојание на гледање од најмалку 0,5 m. Во зависност од моделот на дефектот, може да биде потребно подолго растојание за гледање. Во случај на сомневање, треба да се консултира одговорниот технички оддел. Не се дозволени остатоци од лепило, што влијае на квалитетот на површината на компонентите. Ако не се дадени коментари за надолжните членови на рамката и деловите за прицврстување на шасијата во табелите, се применува зоната за евалуација 2 или зоната за оценување Б ако нема влијание врз корозијата.
Во овој стандард, типовите на проценка на дефекти и методите за проценка на камионите се објаснети во табела на следнава основа:
Во овој стандард, типовите на дефекти за евалуација и методите за оценување на автобусите се објаснети во табела на следнава основа:
Ракувањето, пакувањето, транспортот и складирањето на грундираните компоненти треба да се врши на таков начин што нема да се појават дефекти на површините на Зоните 1 и 2 или на површините на Зоните А и Б. Конкретно, стандардот MAN M 3338 се однесува на пакувањето.
Помеѓу бројните студии за тестирање, мерење, анализа и евалуација што ги обезбедува за бизниси во различни сектори, нашата организација обезбедува и услуги за тестирање дефинирани во стандардот „MAN M 3150-5 Quality of Surface - Evaluation of Primer Coating“, со обучен и стручен кадар и напредна технолошка опрема.
Можете да побарате од нас да ја пополните нашата форма за да закажете состанок, да добиете подетални информации или да побарате проценка.

