

Стандардот „MAN M 3150-6 Површински квалитет - Евалуација на финалната обвивка - Автобус“ развиен од автомобилската компанија MAN опишува постапка за оценување на финалната обвивка во рамките на квалитетот на површината на автобусите.
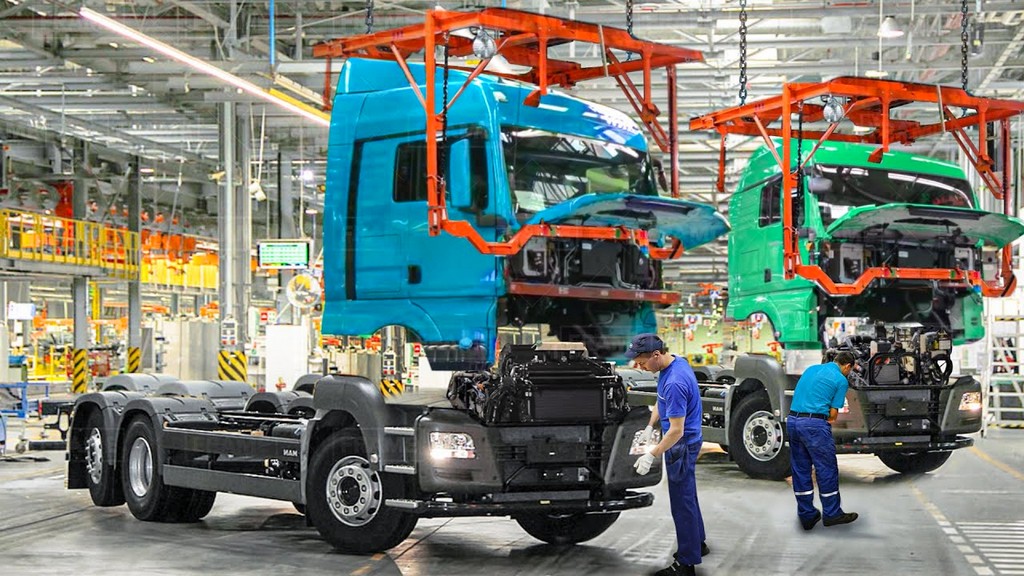
Во суштина, серијата стандарди MAN M 3150 е дизајнирана да овозможи униформа евалуација на квалитетот на површината и структурата и хармонијата на боите на облогите на комерцијалните возила MAN (кабина, дополнителни делови за кабината, надворешно обложување на шасијата и автобусот). Дополнително, стандардот MAN M 3600 е целосно валиден во овој поглед.
Оваа серија стандарди се однесува и на внатрешните и на купените делови, без разлика на квалитетот и видот на составниот материјал (лим, пластика).
Целта на овој дел од стандардната серија M 3150 е да се воспостават униформни критериуми за проценка на квалитетот на површината на финалната обвивка со цел да се гарантира еднаква состојба на површината во однос на бојата, сјајот и структурата на автобусите. Барањата се изведени од барањата на клиентите и најсовремената технологија. Стандардот MAN M 3150-6 прави разлика помеѓу обоени површини и обоени и зрнести површини со текстура. Деловите 2 и 3 се применуваат на обоени површини, а деловите 4 и 5 се применуваат на обоени или зрнести површини со текстура.
Потребниот квалитет на површината спаѓа во потребните опсег на толеранција за структурата на површината, степенот на сјај, заматеноста и бојата за автобусите. Во овој поглед, се земаат предвид барањата во согласност со табелата дадена во стандардот.
Барањата за облогата на подлогата (структура, боја) се наведени во техничките услови за испорака на материјалите за обложување (во M 3094, M 3031, M 3022 и слични стандарди). Во однос на премазот за премачкување, важи стандардот MAN M 3150-5.
Тестот на степенот на сјај мора да се изврши според релевантните стандарди за покривен слој (стандарди M 3094, M 3031, M 3022). Во нормални случаи, високата осветленост треба да одговара на опсегот на рефлектометарот дефиниран во стандардот DIN EN ISO 2813, аголот на инциденца треба да биде 20 степени и моќноста треба да биде најмалку 80 единици.
Тестирањето на бојата и степенот на сјај генерално треба да се врши според наведениот стандард за обложување (на пр. M 3018, M 3300, M 3022, M 3031, M 3094 стандарди). Мора да се почитуваат посебните прописи за приватни возила. За површини со висок сјај важи следново: За површините во зоната А и зоната Б дозволена е максимум 10 проценти разлика во степенот на сјај во компонентите во однос на едни со други.
Колориметриските тестови за евалуација кои се во согласност со овој дел се вршат доколку се исполнети соодветните барања за опремата за тестирање.
Стандардот MAN M 3150-6 ги дефинира критериумите за евалуација за проценка на хроматските аберации, вклучително и бојата на магистралата и влошките, како и условите за мерење и оценување за одредување на разликите во бојата засновани на апарати. Евалуацијата на обоени и обоени влошки со зрнеста површина е дефинирана во стандардот М 3150-7.
За целите на овој стандард,
Важен предуслов за визуелна проценка е дека набљудувачите со добра дискриминација на бои мора да се користат за усогласување на боите (DIN 6173).
Помеѓу бројните студии за тестирање, мерење, анализа и евалуација што ги обезбедува за бизниси во различни сектори, нашата организација обезбедува и услуги за тестирање дефинирани во стандардот „MAN M 3150-6 Квалитет на површината - Евалуација на финалната обвивка - Автобус“, со своите обучени и стручен кадар и напредна технолошка опрема .
Можете да побарате од нас да ја пополните нашата форма за да закажете состанок, да добиете подетални информации или да побарате проценка.

