

Стандардот „VW 50134 PA6 - Барања за материјали за готови делови надвор од внатрешноста на возилото“ развиен од автомобилската компанија Volkswagen ги опишува барањата за материјали за армиран со стаклени влакна или полиамид 6 (PA6) армиран со минерали во моторот, шасијата, менувачот и телото ( без облога со боја).
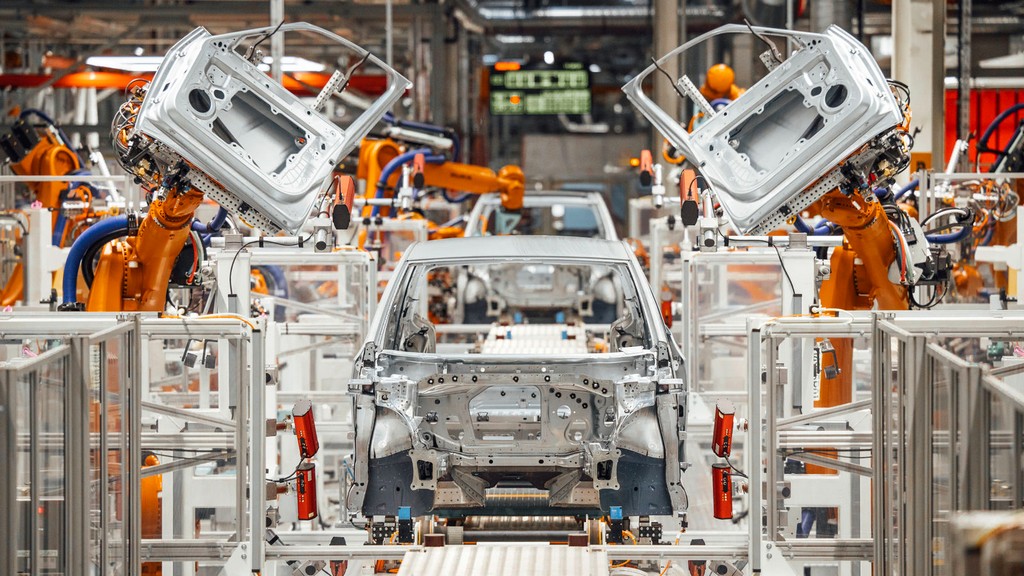
Во автомобилската индустрија, полиамид 6 (PA6) е широко користена компонента. Главните употреби на полиамидната најлонска пластика вклучуваат: автомобилски делови, автомобилски колектор за довод, автомобилски ретровизори, педали, автомобилски капи, автомобилски капаци за тркала, брави за автомобилски далечински управувачи, контејнери за автомобилско масло, терминали, приклучоци за жици, терминални блокови, екструдирана жица, обвивка за кабел флексибилни водови, капаци за кабли, приклучоци и приклучоци, прекинувачи за кондензатори, куќишта за прекинувачи, запчаници, материјали за куќиште за електрични алати и слично. Полиамид (PA) 6 е една од најчестите структурни пластики. Лесно се обработува, има висока отпорност на удар и има висока апсорпција на влага.
Во овој стандард, барањата се одредуваат на следниов начин:
Се прави разлика помеѓу суви и условени состојби на климатизација. Примероците земени од суви компоненти се сушат додека нивната тежина не остане константна и се чуваат во трајно сува атмосфера пред тестирањето. Примероците земени од компонентите во условена состојба се примероци во сува состојба кои се условуваат во водоотпорна кеса исполнета со вода на 70 степени додека не се постигне рамнотежа во табелите дадени во стандардот. Освен оваа постапка, примероците можат да бидат подложени и на забрзано кондиционирање според стандардот DIN EN ISO 1110.
Специфичните барања за материјалот (на пр. запаливост, емисии) треба да се добијат од цртежот. Не е дозволено целосно кинење или оштетување на компонентите што може да ја нарушат функцијата.
Во текот на процесот на производство, мора да се осигура дека деловите секогаш имаат точна содржина на влага за совршено склопување. Ова мора да биде наведено во сите случаи по успешен обид за склопување. Содржината на влага мора да биде најмалку 0,7 проценти пред да се обиде да се склопи. За компонентите што се прицврстени, прицврстени или монтирани со прицврстувачки куки за време на склопувањето, содржината на влага мора да одговара на состојбата на рамнотежа наведена во табелата дадена во стандардот. Секое отстапување мора да се забележи на цртежот и може да се дозволи само по разговор со купувачот. Материјалот PA6 отпорен на удари треба да се користи за делови што не можат да се кондиционираат или не можат да се кондиционираат за време на склопувањето.
Температурата на топење мора да биде најмалку 215 степени.
Компонентите не смеат да имаат никаква промена во обликот или состојбата на површината по термичко стареење и последователно ладење. Димензионалната варијација во должина и ширина не треба да надминува 0,5 проценти.
Готовите делови мора да бидат целосно функционални при ниски температури. Тогаш не треба да има пукнатини или оштетувања откако ќе се загрее на 23 степени плус/минус 2 степени.
Помеѓу бројните студии за тестирање, мерење, анализа и евалуација што ги обезбедува за бизниси во различни сектори, нашата организација обезбедува и услуги за тестирање дефинирани во стандардот „VW 50134 PA6 - Барања за материјали за готови делови надвор од внатрешноста на возилото“, со обучен и стручен персонал и напредна технолошка опрема.
Можете да побарате од нас да ја пополните нашата форма за да закажете состанок, да добиете подетални информации или да побарате проценка.

