

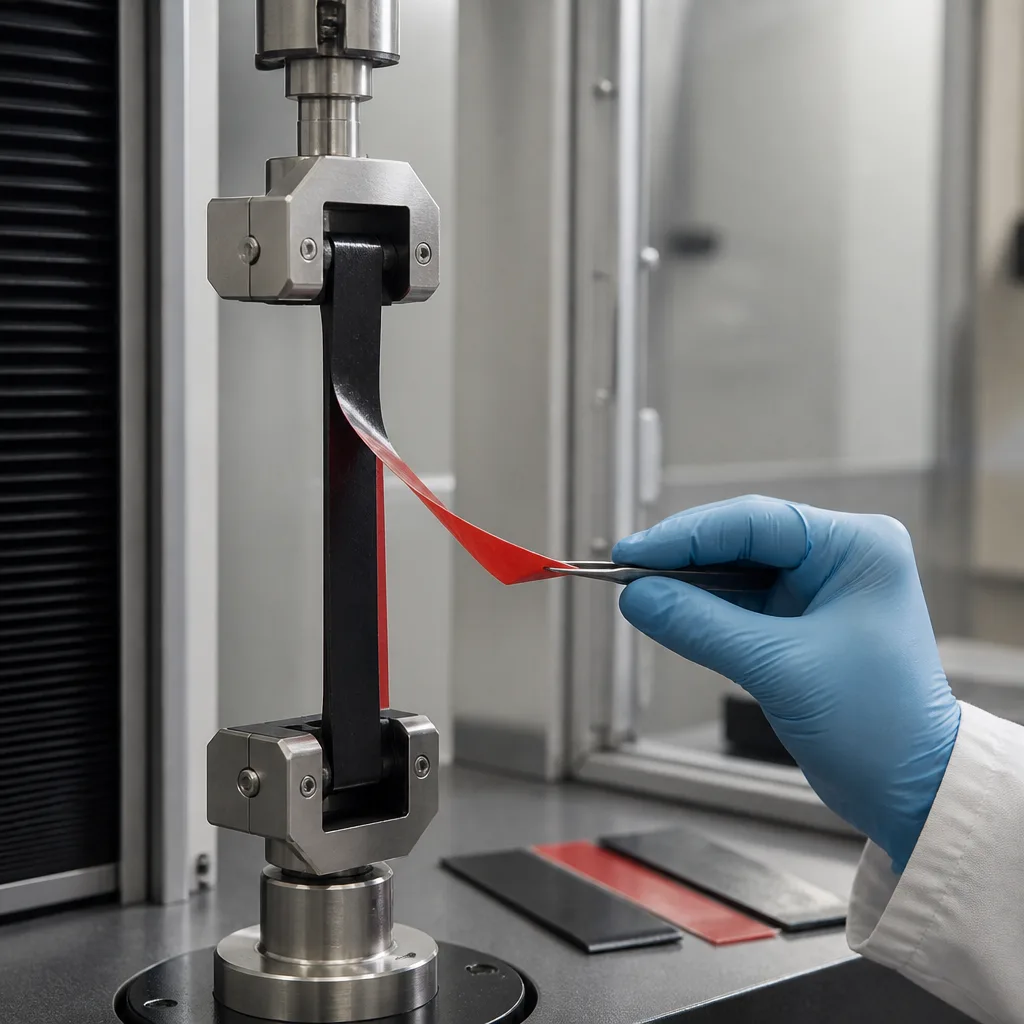
Стандардот „GMW 16830 ламинација на лента на автомобилски компоненти“, развиен од General Motors Worldwide (GMW), е тест стандард што се користи за проценка на перформансите на адхезија на лепливи ленти нанесени на автомобилски компоненти. Овој стандард дефинира тест на лупење од 90 степени дизајниран за проценка на квалитетот на врската помеѓу лепливата лента и компонентата. Овој тест се изведува со мерење на јачината на лупење и испитување на добиениот начин на дефект.
Стандардот GMW 16830 се однесува конкретно на автомобилски украсни елементи и компоненти инсталирани со употреба на лепливи ленти чувствителни на притисок наместо механички сврзувачки елементи. Примените може да вклучуваат надворешни и внатрешни декоративни делови како што се странични лајсни на каросеријата, амблеми, таблички со имиња, облоги на каросеријата, апликации, плочи на праговите на вратите, ленти за украсување на таблата со инструменти, лакови на тркалата и лајсни на олуци на покривот.
Примарната цел на стандардот GMW 16830 е да обезбеди рутински метод за контрола на квалитетот за оценување на адхезијата на лентата. Залепената компонента мора да одржува соодветна адхезија за време на производството, склопувањето на возилото, изложеноста на животната средина и употребата.
Овој метод на тестирање обезбедува два важни типа на информации:
Оваа комбинација е важна бидејќи самиот резултат од нумеричката јачина на лупење можеби не го опишува целосно квалитетот на лепилото. На пример, дефект може да се појави на интерфејсот лепило/подлога, во самото лепило или во рамките на лентата или подлогата.
Стандардот GMW 16830 се однесува на автомобилски компоненти ламинирани со лента кои веќе се квалификувани и одобрени според релевантните спецификации на General Motors за подлогата, подобрувачот на адхезија и лентата. Затоа, тоа е првенствено тест за контрола на квалитетот и процесот, а не замена за квалификација на материјалот. Типичните примени вклучуваат:
Основниот принцип на тестот е тест на лупење од 90 степени. Леплива лента се нанесува на одредената автомобилска компонента под контролирани услови. Потоа, слободниот крај на лентата се извлекува од компонентата под агол од приближно 90 степени и се мери силата потребна за лупење на лентата. Добиената сила дава индикација за нивото на адхезија. Во исто време, операторот ги испитува одвоените површини за да го утврди начинот на дефект. Ова ја прави постапката корисна за следење дали процесот на ламинирање формирал конзистентна и трајна леплива врска.
Овој метод ги одредува следниве фактори:
Локацијата на дефектот им помага на инженерите да разликуваат помеѓу проблем со лепило и проблем со подлога или обработка.
Целосната подготовка на примероците, кондиционирањето, конфигурацијата на опремата и критериумите за прифаќање се вклучени во стандардот GMW 16830.
Овој метод во суштина ги следи следниве чекори:
Вистинските граници на прифатливост не треба да се изведуваат од општиот опис на стандардот; тие зависат од барањата за релевантните компоненти/материјали и одобрениот систем на транспортери.
Лепливите ленти се користат во автомобилското склопување бидејќи можат да обезбедат чисто, лесно и визуелно привлечно поврзување без видливи завртки, спојки или други механички сврзувачки елементи. Сепак, слабото лепење може да доведе до:
Затоа, стандардот GMW 16830 обезбедува практичен начин за следење на конзистентноста и квалитетот на лепењето на лентите за време на производството.
Еден од најкорисните аспекти на опишаниот метод е тоа што не се потпира само на измерената јачина на лупење. Два примерока можат да произведат слични вредности на јачина на лупење, но да покажат различни механизми на дефект. На пример, едниот примерок може да покаже посакувано кохезивно дефектирање во лепилниот систем, додека другиот може да покаже меѓуфазно раздвојување помеѓу лепилото и подлогата. Следствено, јачината на лупење и начинот на дефект треба да се земат предвид заедно при толкување на тестот.
Стандардот GMW 16830 е особено погоден за следење на квалитетот на производството бидејќи може да помогне во идентификувањето на варијациите во процесот на лепење.
Неочекуваните промени во перформансите на лупење може да укажуваат на следниве видови проблеми:
Затоа, тестот може да се интегрира во програмите за контрола на квалитетот на добавувачите и производството.
Стандардот GMW 16830 нуди неколку практични предности:
Сепак, стандардот GMW 16830 не треба да се толкува како целосна гаранција за издржливоста на лепилниот систем. Јачината на лупење може да биде под влијание на многу фактори, вклучувајќи ја состојбата на подлогата, подготовката на површината, температурата, времето на задржување, структурата на лентата и условите за нанесување. Затоа, самото успешно изведување на тест за лупење од 90 степени не гарантира долгорочни перформанси во сите услови на автомобилската средина.
Како заклучок, методот на тестирање опишан во стандардот GMW 16830 е особено корисен за автомобилски делови за украсување прикачени со леплива лента, вклучувајќи лајсни, амблеми, апликации, плочи на праговите на вратите и други декоративни компоненти. Тој им помага на производителите да одржуваат конзистентно лепење и да идентификуваат проблеми во материјалот, подготовката на површината или процесот на ламинирање. Затоа, за лабораториите и добавувачите на автомобилски производи, овој стандард е важна алатка за контрола на квалитетот на адхезијата и верификација на процесот на производство.
Со години, нашата организација, со својот компетентен и искусен персонал, ги разбира потребите на своите клиенти, обезбедувајќи им напредни услуги за тестирање што им се потребни и помагајќи им во воспоставувањето, имплементацијата и подобрувањето на системите за управување. Во оваа рамка, ние исто така нудиме услуги за тестирање во согласност со стандардот GMW 16830.
Можете да побарате од нас да ја пополните нашата форма за да закажете состанок, да добиете подетални информации или да побарате проценка.

