Мерење на дебелината на фолиите за боја Ford FLTM BI 117-01 - метод на вртложни струи
Стандардот „Ford FLTM BI 117-01 Мерење на дебелината на филмот за боја - Метод на вртложни струи“, развиен од Ford Motor Company (Ford), опишува метод на тестирање што ги дефинира процедурите, опремата и критериумите за евалуација за мерење на дебелината на филмовите за боја (премаз) на метални површини. Овој метод е широко користен во автомобилското инженерство за да се обезбеди квалитет на премазот, трајност и перформанси на заштита од корозија.
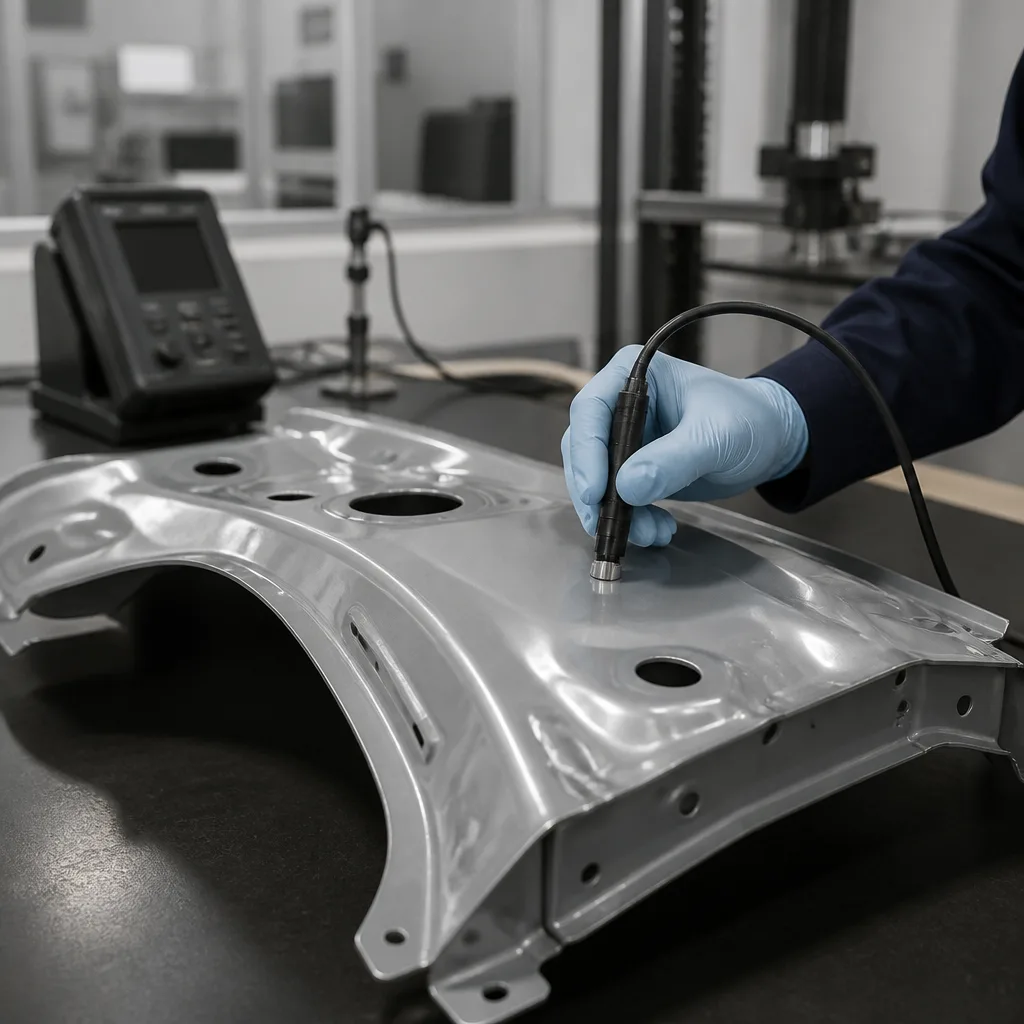
Примарната цел на стандардот Ford FLTM BI 117-01 е да се осигури дека системите за боење што се применуваат на панелите и компонентите на каросеријата на возилото ги исполнуваат барањата за дизајн во следниве аспекти:
- Заштита од корозија
- Конзистентност на изгледот
- Контрола на процесот во линиите за боење
- Индиректно, перформанси на адхезија (преку точна дебелина на филмот)
Дебелината на бојата е клучна од следниве причини:
- Ако е премногу тенок, тој обезбедува несоодветна заштита од корозија.
- Ако е премногу густо, може да доведе до пукање, лошо стврднување, зголемени трошоци или проблеми со адхезијата.
Овој стандард генерално се однесува на следново:
- Метални површини (челик, поцинкуван челик, алуминиум)
- Обоени панели на автомобилската каросерија
- Обложени компоненти во производство и тестови за верификација.
Овој стандард се користи во следниве области:
- Контрола на квалитетот на производството од страна на производителите на оригинална опрема.
- Тестови за верификација на добавувачи
- Развој на лабораториски премази
Стандардот Ford FLTM BI 117-01 дефинира методи на недеструктивно мерење во зависност од типот на површината:
- Метод на магнетна индукција (површини на база на железо): Се користи за челични или железни делови:
- Во сондата се генерира магнетно поле.
- Слојот на боја делува како немагнетна празнина.
- Промената на магнетниот флукс е пропорционална на дебелината на облогата.
- Метод со вртложни струи (обоени метали): Се користи за алуминиум или немагнетни метали:
- Индуцирано е високофреквентно електромагнетно поле.
- Вртложните струи се формираат во долниот слој.
- Варијацијата на сигналот е поврзана со дебелината на облогата.
- Алтернативни напредни методи (поддржувачки технологии): Во зависност од опремата на добавувачот, се користат следниве методи:
- Ултразвучно мерење на дебелина
- Оптичка/дигитална микроскопија (во ситуации на напредна анализа)
Типични уреди дозволени за тестирање според стандардот Ford FLTM BI 117-01 вклучуваат:
- Магнетни индукциски мерачи на дебелина на облогата
- Дебели мерачи на вртложни струи
- Калибрирани референтни стандарди (сертифицирани фолии или блокови)
Целата опрема,
- Мора да се калибрира пред тестирање.
- Мора периодично да се проверува според сертифицирани стандарди.
Правилната калибрација е основен услов за следново:
- Уредот треба да се загрее пред мерењето.
- Нулта калибрација на гола подлога.
- Употреба на сертифицирани стандарди за дебелина
- Верификација на материјали слични на примероците за тестирање (ист состав и состојба на површината)
Редовната рекалибрација е неопходна за да се одржи точноста на мерењето.
Овој метод на тестирање генерално ги следи овие чекори:
- Се подготвува чиста, непремачкана референтна површина.
- Мерниот уред е калибриран.
- На обложената површина се мерат повеќе точки.
- Се зачувува со следната вредност:
- Минимална дебелина
- Максимална дебелина
- Просечна вредност
- Пријавени се условите за мерење и типот на уред.
Главните фактори кои влијаат на точноста на резултатите се следниве:
- Површинска грубост
- Закривување на делот
- Дебелина на подлогата
- Ефекти на рабовите
- Агол на сондата и притисок
- Магнетни својства на основниот материјал
Овие фактори се експлицитно контролирани во стандардот за да се подобри репродуктивноста.
Стандардниот метод за тестирање Ford FLTM BI 117-01 е дел од поширокиот систем за тестирање на боја и корозија на Ford кој често се користи во комбинација со:
- Стандардна серија Ford FLTM BI 110 (тестови за обложување)
- Форд FLTM BI 123 стандардна серија (тест за корозија)
- Стандардна серија Ford FLTM BO (тестови за отпорност на животната средина)
Стандардот Ford FLTM BI 117-01 е важен бидејќи стандардизира како се мери дебелината на слојот од боја на деловите од возилото, а ова навидум едноставно мерење има директно влијание врз издржливоста, изгледот и контролата на квалитетот на производството на возилото. Еве ги клучните причини зошто овој стандард се смета за важен:
- Обезбедува перформанси на заштита од корозија: Системите за бојадисување на панелите на каросеријата се првата бариера против корозија. Ако премазот е премногу тенок, влагата и солите можат да навлезат во металната подлога, што доведува до 'рѓа и структурно оштетување. Ако е премногу дебел, може да пукне или да ја изгуби адхезијата со текот на времето. Овој стандард гарантира дека премазот останува во рамките на дизајнираниот заштитен прозорец.
- Гарантира постојан изглед на возилото: Разликите во дебелината влијаат на следново:
- Хомогеност на бојата
- Ниво на осветленост
- Површинска текстура (изглед на кора од портокал, бранувања)
Со контролирање на дебелината, се обезбедува возилата од различни фабрики или добавувачи да имаат ист визуелен квалитет.
- Ја контролира стабилноста на производствениот процес: Дебелината на бојата е клучен индикатор за процесот во линиите за премачкување (прскање, галванизација, прашкасто премачкување). Овој стандард им овозможува на инженерите да:
- Детектирање на отстапување или затнување на пиштолот за прскање.
- Идентификување на проблеми со хемијата во кадата (во системи за галванизација)
- За да се обезбеди конзистентно работење на линијата.
Без стандардна методологија, потешко е рано да се откријат варијациите во процесот.
- Ја подобрува издржливоста и гарантните перформанси: Точната дебелина на филмот ги намалува долгорочните дефекти како што се:
- Лупење и деламинација
- Оштетување од удар од камен
- УВ деградација
- Гаранциски барања поврзани со корозија
Ова директно ги намалува трошоците и ја зголемува сигурноста на производот.
- Усогласеноста со квалитетот на добавувачите е обезбедена: Форд соработува со многу глобални добавувачи. Овој стандард го обезбедува следново:
- Сите добавувачи ја мерат дебелината на ист начин.
- Податоците можат да се споредат низ регионите.
- Контролите на квалитетот се конзистентни.
Ова е многу важно за глобалните производствени системи.
- Поддржува стратегии за лесни материјали: Современите возила користат мешани материјали (челик, алуминиум). Секој од нив се однесува различно во системите за премачкување. Овој стандард поддржува дизајн на возила со повеќе материјали преку обезбедување точна валидација на дебелината и кај феро и кај неферо подлоги.
- Обезбедува повторувачки и проверливи мерења: Оваа стандардна калибрација на уредот ги дефинира точките на мерење и прифатливите техники (магнетна индукција/вртложна струја), осигурувајќи дека резултатите се следливи и повторувачки.
Накратко, стандардот Ford FLTM BI 117-01 дефинира стандардизиран, повторувачки метод за мерење на дебелината на филмот од боја на метални делови со користење на принципи на магнетна или вртложна струја. Тој гарантира дека системите за премачкување во автомобилското производство ги исполнуваат строгите барања за издржливост и заштита од корозија.
Со години, нашата организација, со својот компетентен и искусен персонал, ги разбира потребите на своите клиенти, обезбедувајќи им напредни услуги за тестирање што им се потребни и помагајќи им во воспоставувањето, имплементацијата и подобрувањето на системите за управување. Во оваа рамка, ние исто така нудиме услуги за тестирање во согласност со стандардот Ford FLTM BI 117-01.



