

Стандардот „FCA PS.50027 Топло поцинкувани челични лимови и ленти“, развиен од Fiat Chrysler Automobiles (FCA) (сега Stellantis), италијанско-американска автомобилска компанија, ги опишува класификацијата, барањата и методите за тестирање на топло поцинкувани челични лимови и ленти.
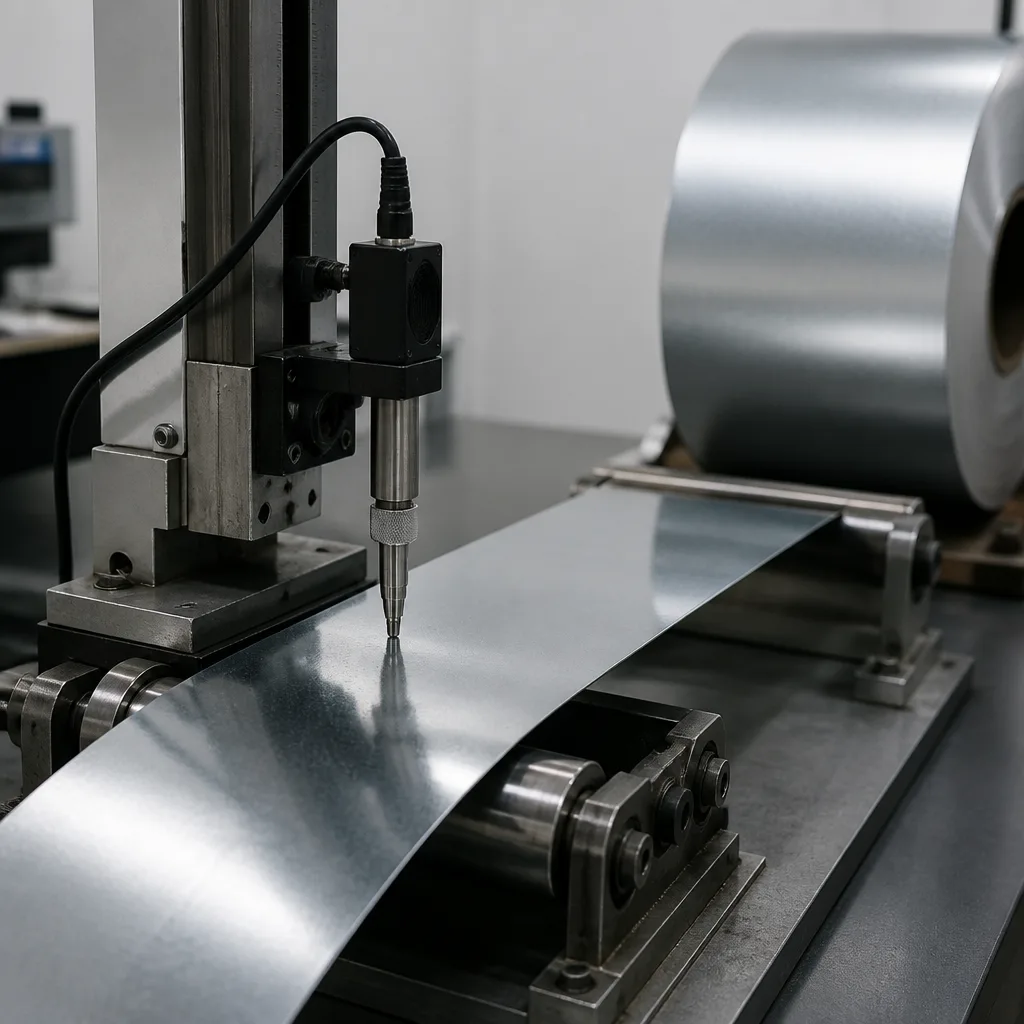
Производите наведени во овој стандард се испорачуваат во ролни или исечени должини и обично се користат во компоненти кои бараат добра отпорност на корозија, добра способност за ладно обликување и се дизајнирани за катјонско електрофоретско боење.
Овој стандард ги опфаќа калемите од лимен челик кои континуирано се обработуваат низ бања со стопен цинк за да се нанесе одредена количина на цинков слој на нивната површина. Овие обложени челици може да се испорачаат како неекспонирани и изложени класи. Специфичните барања за површината на изложениот степен се утврдени во стандардот FCA MS.50002.
Освен ако не е поинаку наведено, основниот тип на челик потребен за производство на одреден дел се одредува со договор меѓу релевантните страни во моментот на нарачка. Механичките својства и обликувањето на испорачаниот производ од лим мора да бидат во согласност со барањата на стандардите што ги опфаќаат релевантните необложени материјали. Добавувачот треба да преземе сите потребни мерки на претпазливост за да осигури дека производот од лим ги исполнува барањата. Овие мерки на претпазливост зависат од видот на опремата за обработка што се користи и може да вклучуваат употреба на дегазирани челици или калено валање на производот од лим, или употреба на челици без празнини.
Масата на премазот се одредува со користење на методот со три точки, во согласност со моменталната ревизија на стандардот ASTM A90, но мерењето на тежината на премазот се врши одделно од двете страни на плочата. За контрола на процесот на премачкување на линијата, мерењето на масата на премазот со рендгенска флуоресценција во линија според најновата ревизија на стандардот „ASTM A754/A754M Стандарден метод за тестирање за одредување на тежината (масата) на премазот на метални премази на челик со рендгенска флуоресценција“ е прифатливо ако е обезбедена соодветна калибрација со користење на методот вага-лента-тега (стандард ASTM A90). Меѓутоа, во случај на спор, методот вага-лента-тега ќе биде арбитражен метод. За класите на маса на премаз за топло поцинкување, топло поцинкување-магнезиумско премачкување и топло галванизација, се применува стандардот FCA MS.50002.
Дебелината на слојот се одредува со еден од следниве методи:
Накратко, стандардот FCA PS.50027 е спецификација за снабдување/материјал за топло поцинкувани челични лимови и ленти што се користат во автомобилската индустрија. Овој стандард ги дефинира типовите на облоги, отпорноста на корозија, адхезијата, заварливоста, критериумите за инспекција и методите за тестирање на поцинкувани автомобилски челици.
Оваа спецификација опфаќа континуиран топло-обложен челик испорачан во калеми или исечени должини за апликации на каросерија и структурни конструкции на автомобили и мора да ги исполнува следниве барања:
Овој стандард се однесува првенствено на следново:
Овие материјали најчесто се користат во следниве области:
Главните технички области опфатени со овој стандард се следниве:
Овие премази се избираат врз основа на целите против корозија, можноста за боење и перформансите на заварување.
Стандардот FCA PS.50027 ги специфицира следните методи за мерење на масата и дебелината на облогата:
Класата на обложување ги одредува очекуваните перформанси на корозија.
Стандардот FCA PS.50027 вклучува тестови за свиткување и адхезија за да се осигури дека премазот останува залепен за време на процесите на обликување. За подебели или материјали со поголема цврстина:
Овој стандард прави разлика помеѓу следниве барања:
Во однос на барањата за изглед на површината, спецификацијата бара следново:
Посебно внимание се посветува на изложените автомобилски површини каде што квалитетот на изгледот на бојата е клучен.
Една од основните функции на стандардот FCA PS.50027 е да ги дефинира перформансите на корозија. Овој стандард ги специфицира времињата на изложеност на солен спреј за различни маси на облога пред да се дозволи корозија на основниот метал. Примери за барања вклучуваат:
По процесите на деформација, како што е тестирањето на затегнување, потребно е и тестирање на корозија на формираниот дел.
Во однос на боењето и заварувањето, материјалот мора да ги обезбеди следниве карактеристики:
Овој стандард се однесува на стандардите за заварување на FCA PS.50001/01 и PS.50004/01.
Стандардот FCA PS.50027 е поврзан со следните релевантни стандарди FCA/Stellantis:
Стандардот FCA PS.50027 се смета за важен бидејќи ги стандардизира следниве работи:
Производителите на оригинална опрема за автомобили се потпираат на овие спецификации за да обезбедат долгорочна издржливост на каросеријата и постојан квалитет на производството во нивните глобални погони.
Со години, нашата организација, со својот компетентен и искусен персонал, ги разбира потребите на своите клиенти, обезбедувајќи им напредни услуги за тестирање што им се потребни и помагајќи им во воспоставувањето, имплементацијата и подобрувањето на системите за управување. Во оваа рамка, ние исто така нудиме услуги за тестирање во согласност со стандардот FCA PS.50027.
Можете да побарате од нас да ја пополните нашата форма за да закажете состанок, да добиете подетални информации или да побарате проценка.

