

Die Norm „DIN EN ISO 16925 Beschichtungsstoffe – Bestimmung der Beständigkeit von Beschichtungen gegen Druckwasserstrahlen“, die vom Deutschen Institut für Normung (DIN) entwickelt und anschließend von der Internationalen Organisation für Normung (ISO) veröffentlicht wurde, beschreibt ein Prüfverfahren zur Beurteilung der Beständigkeit von Beschichtungen gegen Druckwasserstrahlen. Dieses Prüfverfahren simuliert die Auswirkungen eines Druckwasserstrahls auf eine Beschichtung. Obwohl dieses Verfahren hauptsächlich zur Prüfung von Autolacken eingesetzt wird, findet es auch in anderen Bereichen Anwendung.
Für die Zwecke dieser Norm gelten zusätzlich zu den in ISO 4618 angegebenen Begriffen und Definitionen die folgenden Definitionen:
Grundsätzlich wird die Widerstandsfähigkeit eines beschichteten Prüflings gegen Haftfestigkeitsverlust mit einem Wasserstrahl definierten Drucks geprüft. Das Ausmaß der Schädigung des Prüflings hängt maßgeblich von der Haftfestigkeit, dem Düsenabstand zum Prüfling, dem Volumenstrom, der Prüfdauer, der Düsengeometrie, der Auftrefffläche, dem Auftreffwinkel, der Strahlwassertemperatur sowie dem Schneid- und Ritzwerkzeug ab. Die Beurteilung erfolgt durch visuellen Bildvergleich, wobei charakteristische Werte mit den abgelösten Bereichen korrelieren. Die Trennlinie (Ebene) der Ablösung ist im Prüfbericht anzugeben (z. B. Untergrund/Grundschicht).
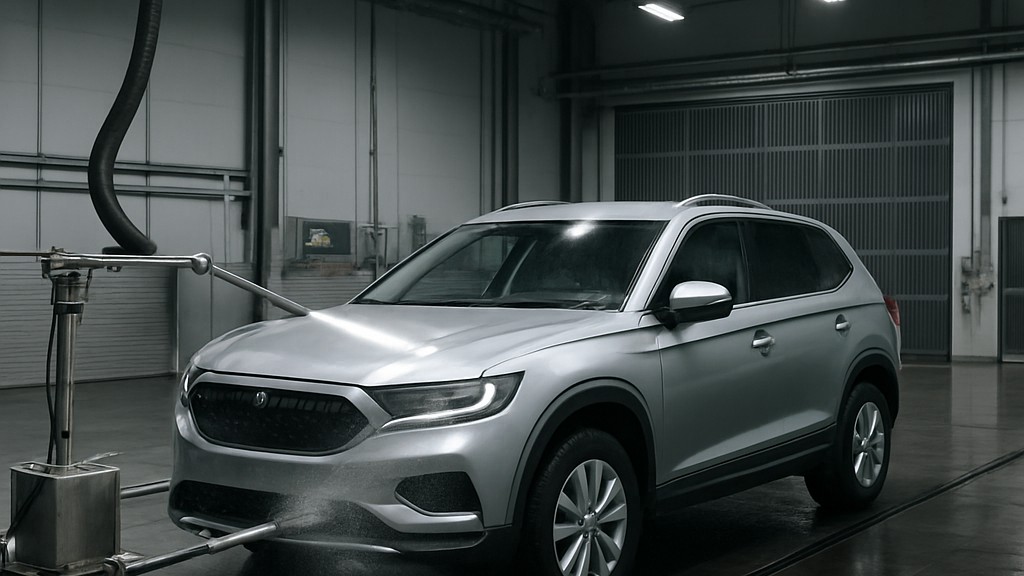
Bei diesen Prüfungen wird ein Druckwasserstrahl, bestehend aus einer Hochdruckpumpe und einer Düse, verwendet. Die Hochdruckpumpe fördert Wasser aus einem Vorratsbehälter. Um Effekte durch Druckschwankungen zu vermeiden, müssen Druck und Volumenstrom an der Düse, wie unten beschrieben, einstellbar sein. Die Wassertemperatur muss auf plus/minus 2 Grad Celsius einstellbar sein. Die Temperatureinstellung erfolgt gemäß Anhang A. Die Druckseite der Anlage muss mit den notwendigen Sicherheitseinrichtungen, wie z. B. einem Überdruckventil und einem Bypassventil, ausgestattet sein. Bei unregelmäßigem Sprühstrahl kann vor der Düse eine Beruhigungsstrecke eingebaut werden. Vibrationen des Wasserstrahls an der Pumpendüse sind nicht zulässig. Um reproduzierbare Ergebnisse zu erzielen, muss die Düse mechanisch gesichert und der Prüfling gegen Verrutschen gesichert werden. Zur Einstellung des Volumenstroms wird eine Düse mit einem Strahlwinkel von 25 Grad und einem Volumenstrom von 6 l/min bei 2 MPa (20 bar) benötigt. Darüber hinaus müssen die in der Norm festgelegten technischen Daten wie Volumenstrom, Druck, Temperatur und Sprühdauer vorliegen. Der schematische Aufbau eines speziell für diese Prüfungen konstruierten Druckwasserstrahlgerätes ist in der der Norm beigefügten Abbildung dargestellt.
Bei den Prüfungen kommen zusätzlich ein Schneide- oder Anreißwerkzeug sowie ein zwischen den Beteiligten zu vereinbarendes Zeitmessgerät (Stoppuhr) zum Einsatz.
Eine repräsentative Probe des zu prüfenden Produkts wird gemäß ISO 15528 entnommen. Jede Probe wird gemäß ISO 1513 untersucht und für die Prüfung vorbereitet. Die Prüfkörper sollten vorzugsweise flach sein. Die Größe der Prüfkörper und die Anzahl der Prüfungen sind zwischen den beteiligten Parteien zu vereinbaren. Prüfkörper (Bauteile) können unterschiedliche Haftfestigkeiten aufweisen. Es wird empfohlen, verschiedene Abschnitte des Prüfkörpers (Bauteils) zu prüfen.
Die Beschichtungs-, Trocknungs-/Härtungs- und Einbrennbedingungen müssen festgelegt werden. Vor der Prüfung sollten beschichtete Prüfkörper 48 Stunden bei 60 °C oder 7 Tage bei Raumtemperatur konditioniert werden. Nach der Konditionierung bei 60 °C sollte die Probe vor dem Schneiden oder Ritzen auf Raumtemperatur abgekühlt werden. Die Trockenfilmdicke der Beschichtung in Mikrometern ist nach einem der in ISO 2808 festgelegten Verfahren zu bestimmen.
Beim Setzen des Schnitts oder Ritzes ist unbedingt auf eine sichere Befestigung des Prüflings zu achten. Mit einem Schneid- oder Ritzwerkzeug werden beide Schnitte oder Ritzlinien senkrecht durch die Beschichtung in den Untergrund gesetzt. Die Tiefe des Schnitts oder Ritzlinien in den Untergrund sollte möglichst gering sein. Sofern es die Geometrie des Bauteils zulässt, sollte der erste Schnitt oder Ritz mindestens 100 mm lang sein. Ein zweiter Schnitt oder Ritz von mindestens 20 mm Länge wird schräg gesetzt. Die Schnitte oder Ritzlinien sollten in einer geraden Linie in einem Winkel von ca. 30 Grad gesetzt werden. Es kann ein automatisches Schneid- oder Ritzgerät verwendet werden. Beschichtungsreste sollten aus dem Schnitt- oder Ritzbereich entfernt werden. Die Tiefe des Schnitts oder Ritzlinien in den Untergrund beeinflusst die Ergebnisse. Schneid- oder Ritzwerkzeuge sollten regelmäßig überprüft und gegebenenfalls ausgetauscht werden.
Nach dem Einlegen des Prüflings in das Gerät (z. B. mittels eines Distanzblocks) wird der Abstand zwischen Prüfling und Düse kalibriert. Das Druckwasserstrahlgerät wird bei Raumtemperatur betrieben.
Bevorzugt werden drei Prüfverfahren und drei mögliche Anreißgeräte. Über das anzuwendende Prüfverfahren, das zu verwendende Anreiß- bzw. Schneidgerät und den Wasserdruck ist Einigkeit zu erzielen.
Die Parameter der drei Prüfverfahren sind in der Tabelle der Norm aufgeführt und basieren auf Wassertemperatur, Auftreffwinkel, Düsenabstand, Durchflussrate und Sprühdauer. Zum Sprühen ist deionisiertes Wasser zu verwenden. Bei automatischen und manuellen Geräten wird die Prüfprobe am Wasserstrahl fixiert. Der Strahl trifft auf den längeren der beiden Striche oder Linien, zentriert über dem Schnittpunkt.
Unabhängig davon, welche Beschichtung beschädigt ist, erkennt man Schäden durch Ablösen oder Ablösen der Beschichtung. Die Beurteilung erfolgt visuell und durch Vergleich mit den Musterzeichnungen. Bei der visuellen Beurteilung wird durch Vergleich mit den Zeichnungen je nach Beschädigungsgrad ein Kennwert zwischen 1 und 5 ermittelt. Ein Kennwert von 0 entspricht keiner Beschädigung. Zusätzlich zur Beurteilung ist zu beachten, ob eine Ablösung durch die Haupttrennebene oder die betroffene Folie verursacht wurde. Die Ergebnisse der visuellen Beurteilung werden je nach verwendeter Methode protokolliert. Zusätzlich kann der Gesamtschaden durch die Messung der Abplatzungen (maximale Breite in Millimetern oder Fläche in Quadratmillimetern) beurteilt werden. Der Gesamtschaden wird durch die Summierung aller beschädigten Flächen auf dem Prüfling berechnet. Auch kleinste Abplatzungen werden gemessen und berechnet und alle Flächen zum Gesamtschaden addiert.
Diese Norm ersetzt die Norm „DIN 55662 Beschichtungsstoffe – Beschichtungsstoffe für die Automobilindustrie – Prüfung der Beständigkeit gegen Druckwasserstrahl“.
Unsere Organisation, die seit Jahren Unternehmen aller Branchen durch ein breites Spektrum an Prüf-, Mess-, Analyse- und Bewertungsaktivitäten unterstützt, verfügt über ein starkes Team von Mitarbeitern, die die globalen Entwicklungen in Wissenschaft und Technologie aufmerksam verfolgen und sich ständig weiterentwickeln. In diesem Zusammenhang bieten wir auch Prüfdienstleistungen gemäß DIN EN ISO 16925 „Beschichtungen und Lacke – Bestimmung der Beständigkeit von Beschichtungen gegen Druckwasserstrahlen“ an.
Um einen Termin zu vereinbaren, genauere Informationen zu erhalten oder eine Bewertung anzufordern, können Sie uns bitten, unser Formular auszufüllen und Sie zu erreichen.

