

Die von Volvo entwickelte Norm STD 423-0037 „Farbechtheit gegen Reibung – Gummi, Kunststoffe, Textilien, Farben und Lacke“ definiert zwei separate Prüfverfahren: Verfahren A für lackierte Oberflächen und Verfahren B für durchgefärbte Kunststoffe, Textilien, Gummi und ähnliche Materialien. Bei beiden Verfahren wird das Prüfstück mit einer festgelegten Anzahl von Hin- und Herbewegungen unter definiertem Druck gegen ein Referenztextil (Reibungsmaterial) gerieben (Verfahren A: Wolle; Verfahren B: Baumwolle). Ziel ist es, das Verhalten des Reibmaterials hinsichtlich Verfärbungen und Farbveränderungen des Prüfmaterials zu bestimmen. Das Reibmaterial kann trocken oder in verschiedene Flüssigkeiten getaucht sein.
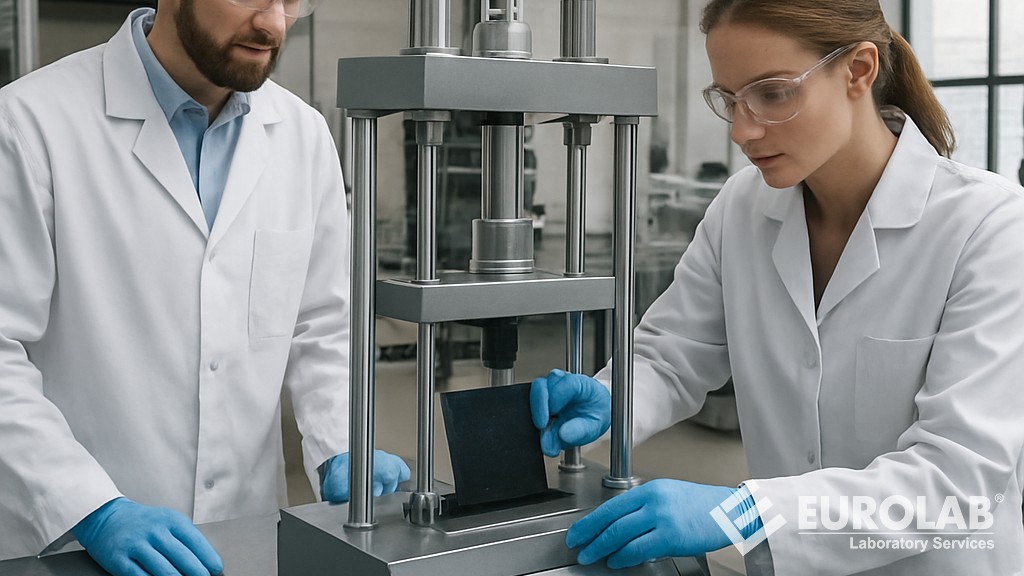
Die für den Test verwendete Prüfvorrichtung muss so konstruiert sein, dass sie eine lineare, oszillierende Reibungsbewegung ermöglicht. Es muss möglich sein, die korrekten Lasten aufzubringen und die für die Verfahren A und B spezifizierten Reibmaterialien zu verwenden.
Bei Anwendung von „Methode A – Farben und Lacke“ wird ein konditioniertes Prüfstück (lackierte Oberfläche) in das Gerät eingelegt. Sofern nicht anders angegeben, beträgt die Last 1000 ± 10 g. Je nach Bedarf werden Zyklen durchgeführt, üblicherweise 5, 10, 20 oder 30. Die Durchtrittslänge (40 ± 10 mm) wird zwischen den Außenkanten der Filzstücke an der linken und rechten Endposition gemessen. Sofern nicht anders angegeben, sind drei Prüfungen durchzuführen. Jede Prüfung ist mit dem Prüfstück (oder einem neuen Prüfstück) in einer neuen Position und nach Austausch des Filzstücks durchzuführen.
Während der Prüfung wird das Prüfstück freigegeben und die Reibfläche auf dem Prüfstück und den Filzstücken hinsichtlich Verfärbung und Fleckenbildung beurteilt. Gegebenenfalls wird das Prüfstück vor der Prüfung mit einer zerstörungsfreien Flüssigkeit gereinigt. Die angefeuchteten Filzstücke müssen vor der Prüfung 2 Stunden bei Raumtemperatur trocknen. Die Prüfung erfolgt erst, wenn Prüfstück und Reibmaterial vollständig trocken sind. Verfärbungen des Prüfstücks und Graufärbungen des Reibmaterials werden gemäß STD 1026,8201 (ISO 105-A02) für Prüfstücke und STD 1026,8202 (ISO 105-A03) für Reibmaterial beurteilt. Weitere sichtbare Veränderungen an der Oberfläche des Prüfstücks, wie Glanzverlust oder Oberflächenbeschädigungen (Kratzer), werden ebenfalls geprüft.
Bei Anwendung von „Methode B – Gummi, Kunststoffe und Textilien“ wird jedes Prüfstück mittels Klemmen so auf der Grundplatte des Prüfgeräts fixiert, dass seine Längsrichtung der Führungsschiene des Geräts folgt. Um die Bewegung des Prüfstücks zu minimieren, wird doppelseitiges Klebeband, Drahtgitter oder weiches, wasserfestes Schleifpapier zwischen Grundplatte und Prüfstück platziert. Bei der Prüfung mehrfarbiger Textilien ist darauf zu achten, dass das Prüfstück so positioniert wird, dass alle Farben des Musters während der Prüfung abgerieben werden. Alternativ können bei ausreichend großen Farbflächen mehrere Prüfstücke verwendet und jede Farbe einzeln geprüft werden. Sind die Farbflächen klein und benachbart, empfiehlt sich die Verwendung eines Rotationsprüfgeräts gemäß ISO 105-X16.
Das Prüfstück wird so auf die Grundplatte des Geräts gelegt, dass seine Längsausrichtung parallel zur Schub- und Zugrichtung der Gleitplatte verläuft. Der Reibfinger übt eine nach unten gerichtete Kraft von 9 ± 0,2 N aus, indem er sich geradlinig entlang einer Schiene von 104 ± 3 mm hin und her bewegt. Der Stift ist mit Reibgewebe aus Baumwolle ummantelt. Die Gleitplatte wird anschließend 10-mal mit einer Geschwindigkeit von ca. 100 mm/s (100 mm in jede Richtung, insgesamt 2000 mm) verschoben, sodass der textilummantelte Stift mit einer Kraft von 9 N am Prüfstück reibt. Textile Prüfstücke werden sowohl in Kett- als auch in Schussrichtung geprüft. Die Prüfung und die Funktion des Geräts sind regelmäßig zu überprüfen und die Ergebnisse zu protokollieren. Es ist eine interne oder vor Ort hergestellte Reibprobe zu verwenden und drei Trockenprüfungen durchzuführen.
Vor der Prüfung sollte das Reibgewebe aus Baumwolle an der Luft bei Raumtemperatur getrocknet werden. Farbveränderungen des Prüflings und die Verfärbung des Reibmaterials mit Grautönen werden gemäß STD 1026,8201 (ISO 105-A02) für Prüflinge und STD 1026,8202 (ISO 105-A03) für Reibmaterial bewertet. Weitere sichtbare Veränderungen an der Oberfläche des Prüflings werden dokumentiert.
In der risikoreichen Welt der Automobilproduktion, wo Fahrzeuge extremen Bedingungen ausgesetzt sind – von sengender Sonneneinstrahlung bis hin zu alltäglicher Abnutzung –, ist die Langlebigkeit der Materialien von höchster Bedeutung. Volvo, der schwedische Automobilkonzern, bekannt für sein Engagement für Sicherheit und Innovation, setzt mit seinen strengen Unternehmensstandards seit Langem hohe Maßstäbe. Dazu gehört der Volvo-Standard STD 423-0037, ein wichtiges Testverfahren zur Beurteilung der Farbechtheit von Innenraummaterialien gegenüber Abrieb. Dieser Standard stellt sicher, dass Stoffe, Leder und andere Oberflächen in Volvo-Fahrzeugen ihre ästhetische Wirkung und strukturelle Integrität über lange Zeit bewahren und Probleme wie Ausbleichen oder Verfärben vermieden werden, die sowohl Luxus als auch Sicherheit beeinträchtigen könnten.
Farbechtheit bezeichnet die Fähigkeit eines Materials, seine ursprüngliche Farbe und sein Aussehen unter Einwirkung äußerer Faktoren wie Reibung, Licht oder Chemikalien zu bewahren. In Fahrzeuginnenräumen, wo Insassen täglich mit Sitzen, Armaturenbrettern und Türverkleidungen in Berührung kommen, kann Reibung durch Kleidung, Hände und sogar Reinigungsmittel Oberflächen schnell beschädigen, wenn diese nicht ordnungsgemäß geprüft werden.
Die Volvo-Norm STD 423-0037 geht dieses Problem direkt an, indem sie reale Abnutzungserscheinungen simuliert. Mangelnde Farbechtheit kann zu Folgendem führen:
Indem Volvo die Einhaltung dieses Standards zur Pflicht macht, stellt das Unternehmen sicher, dass die Komponenten im Innenraum strenge Leistungskriterien erfüllen, die mit umfassenderen Branchenvorschriften wie denen der Internationalen Organisation für Normung (ISO) und der Society of Automotive Engineers (SAE) übereinstimmen.
Seit vielen Jahren versteht unser Unternehmen mit seinen kompetenten und erfahrenen Mitarbeitern die Bedürfnisse seiner Kunden, bietet ihnen die benötigten fortschrittlichen Prüfdienstleistungen und unterstützt sie beim Aufbau, der Implementierung und der Optimierung von Managementsystemen. In diesem Rahmen bieten wir Unternehmen auch Prüfdienstleistungen gemäß der Norm „Volvo STD 423-0037 Farbechtheit gegen Reibung – Gummi, Kunststoffe, Textilien, Farben und Lacke“ an.
Um einen Termin zu vereinbaren, genauere Informationen zu erhalten oder eine Bewertung anzufordern, können Sie uns bitten, unser Formular auszufüllen und Sie zu erreichen.

