

Der vom Automobilkonzern MAN entwickelte Standard „MAN M 3150-6 Oberflächenqualität – Bewertung der Endbeschichtung – Bus“ beschreibt ein Verfahren zur Bewertung der Endbeschichtung im Rahmen der Oberflächenqualität von Bussen.
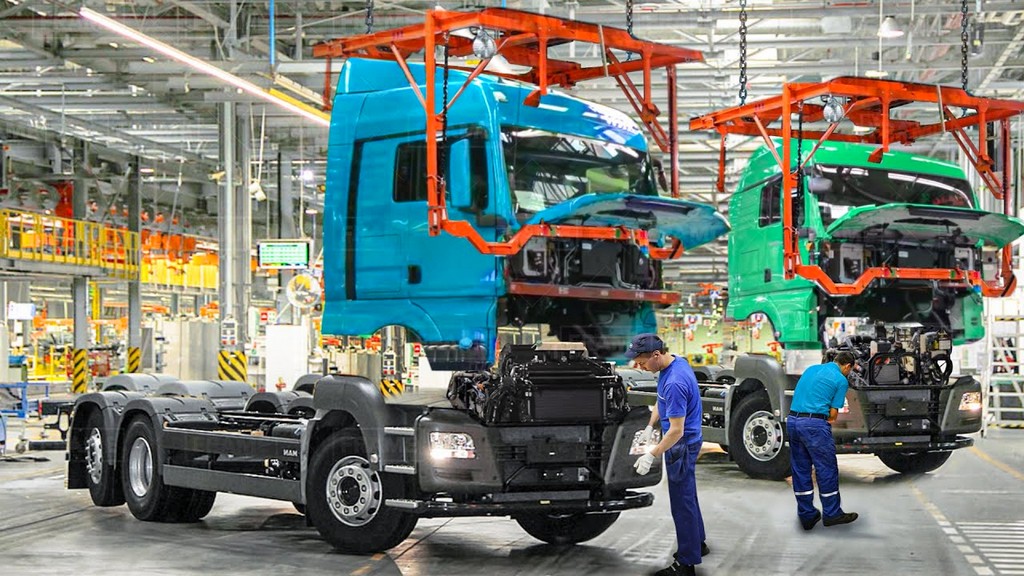
Die MAN-Normenreihe M 3150 dient im Wesentlichen dazu, eine einheitliche Beurteilung der Oberflächenqualität sowie der Struktur- und Farbharmonie von Beschichtungen auf MAN-Nutzfahrzeugen (Fahrerhaus, Fahrerhausanbauteile, Fahrgestell und Bus-Außenbeschichtung) zu ermöglichen. Darüber hinaus ist diesbezüglich der MAN M 3600-Standard uneingeschränkt gültig.
Diese Normenreihe gilt sowohl für Eigenteile als auch für Zukaufteile, unabhängig von der Qualität und Art des Bauteilmaterials (Blech, Kunststoff).
Ziel dieses Teils der Normenreihe M 3150 ist es, einheitliche Kriterien zur Beurteilung der Oberflächenqualität der Endbeschichtung festzulegen, um bei Bussen einen gleichmäßigen Oberflächenzustand hinsichtlich Farbe, Glanz und Struktur zu gewährleisten. Anforderungen werden aus Kundenanforderungen und dem Stand der Technik abgeleitet. Die Norm MAN M 3150-6 unterscheidet zwischen lackierten Oberflächen und strukturierten lackierten und genarbten Oberflächen. Die Teile 2 und 3 gelten für lackierte Oberflächen und die Teile 4 und 5 gelten für strukturierte lackierte oder genarbte Oberflächen.
Die geforderte Oberflächenqualität liegt innerhalb der geforderten Toleranzbereiche für Oberflächenstruktur, Glanzgrad, Trübung und Farbe für Busse. Dabei werden die Anforderungen gemäß der in der Norm angegebenen Tabelle berücksichtigt.
Die Anforderungen an die Untergrundbeschichtung (Struktur, Farbe) sind in den Technischen Lieferbedingungen für Beschichtungsstoffe (in M 3094, M 3031, M 3022 und ähnlichen Normen) festgelegt. Für die Grundierung gilt die Norm MAN M 3150-5.
Die Prüfung des Glanzgrades muss nach den einschlägigen Decklacknormen (Normen M 3094, M 3031, M 3022) erfolgen. Im Normalfall sollte eine hohe Helligkeit dem in der Norm DIN EN ISO 2813 definierten Reflektometerbereich entsprechen, der Einfallswinkel sollte 20 Grad betragen und die Leistung sollte mindestens 80 Einheiten betragen.
Die Prüfung von Farbe und Glanzgrad sollte grundsätzlich nach der vorgegebenen Beschichtungsnorm (z. B. Normen M 3018, M 3300, M 3022, M 3031, M 3094) erfolgen. Besondere Vorschriften für Privatfahrzeuge sind zu beachten. Für Hochglanzoberflächen gilt: Für Zone A- und Zone B-Oberflächen sind maximal 10 Prozent Glanzgradunterschiede der Bauteile zueinander zulässig.
Kolorimetrische Bewertungstests gemäß diesem Abschnitt werden durchgeführt, wenn die entsprechenden Anforderungen an die Testausrüstung erfüllt sind.
Die Norm MAN M 3150-6 definiert Bewertungskriterien für die Bewertung chromatischer Aberrationen, einschließlich Buslackierung und -einlagen, sowie Mess- und Bewertungsbedingungen für die Bestimmung apparativer Farbunterschiede. Die Bewertung von lackierten und farbigen Einlagen mit genarbter Oberfläche ist in der Norm M 3150-7 festgelegt.
Für die Zwecke dieser Norm gilt
Eine wichtige Voraussetzung für die visuelle Beurteilung ist, dass für die Farbanpassung Beobachter mit gutem Farbverständnis eingesetzt werden müssen (DIN 6173).
Neben den zahlreichen Test-, Mess-, Analyse- und Bewertungsstudien, die es für Unternehmen in verschiedenen Branchen anbietet, bietet unsere Organisation mit geschulten und geschulten Mitarbeitern auch Testdienstleistungen gemäß der Norm „MAN M 3150-6 Oberflächenqualität – Bewertung der Endbeschichtung – Bus“ an Fachpersonal und fortschrittliche technologische Ausrüstung.
Um einen Termin zu vereinbaren, genauere Informationen zu erhalten oder eine Bewertung anzufordern, können Sie uns bitten, unser Formular auszufüllen und Sie zu erreichen.

