

Der von der Ford Motor Company (FORD) entwickelte Standard „FORD BO 127-03 Spannungsrissprüfung für Kunststoffe“ beschreibt ein Verfahren zur Bestimmung der Beständigkeit thermoplastischer Materialien gegen Spannungsrisse bei direktem Kontakt mit anderen Materialien wie Öl, Fett, Reinigungsmitteln, flexiblem PVC und Elastomeren.
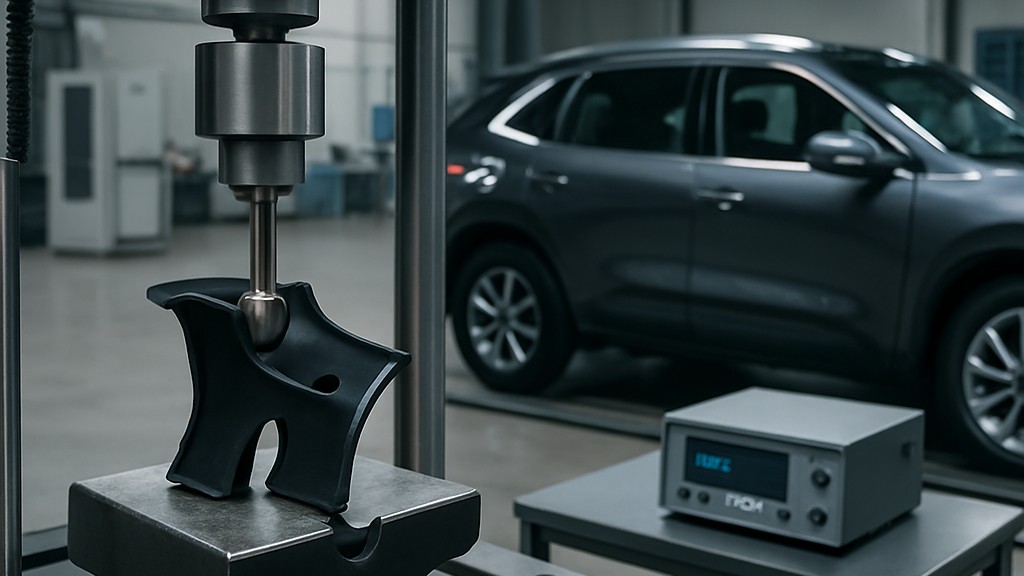
Alle amorphen Materialien sollten auf mögliche Unverträglichkeiten mit anderen Materialien geprüft werden, mit denen sie in Kontakt kommen können. Gängige Automobilharze sind in der Tabelle der Norm aufgeführt. Im Zweifelsfall oder wenn das Material nicht in der Tabelle aufgeführt ist, wenden Sie sich bitte an die Werkstofftechnik.
Wird beispielsweise an einer PC-Komponente oder einem PC-Teil ein gefetteter Metallverschluss verwendet, muss der PC mit Produktionsfett auf Spannungsrisse geprüft werden. ABS wird geprüft, weil ein Armlehnensubstrat aus ABS geformt und mit PVC (Vinyl) umwickelt ist. PVC kann zur Migration von Weichmachern in ABS führen.
Die für diese Tests erforderlichen Geräte sind:
Die im FORD BO 127-03-Standard beschriebenen Verfahren lauten wie folgt:
Prüfvorrichtungen sollten vor jedem Test sorgfältig gereinigt werden, um mögliche Verunreinigungen durch vorherige Tests zu vermeiden. Zugstäbe werden in die Prüfvorrichtungen eingespannt und eine Dehnung von 1 % erreicht. Die Rückseite der Proben muss vollständig an der Prüfvorrichtung anliegen, um die gewünschte Dehnung zu erreichen. Für Proben des Typs 1A und 1B sollte ein Biegeradius von 198 mm (basierend auf einer Dicke von 4 mm) verwendet werden.
Die Proben werden mit einem 20-fach-Stereomikroskop auf Risse entlang der Messlänge untersucht (nachdem die Spannung angelegt wurde, aber bevor die Chemikalie aufgetragen wird). Dadurch wird der anfängliche Spannungszustand bestimmt.
Das chemische Mittel wird innerhalb von 2 Stunden nach der Montage des Prüfstabs in der Prüfvorrichtung mit der in der Tabelle angegebenen Anwendungsmethode auf mindestens drei Zugstabproben aufgetragen.
Die Proben werden 72 Stunden lang einer Temperatur von 80 °C plus/minus 2 °C ausgesetzt. Die Kontrollprobe wird in einem separaten Ofen exponiert, um eine Kontamination zu verhindern.
Am Ende des Testzeitraums entfernen Sie die Chemikalie durch Abwischen oder Abkratzen mit einem weichen Tuch. Es werden keine Lösungsmittel verwendet.
Die gefilterte Probe wird 1 Stunde lang bei einer Temperatur von 23 Grad plus/minus 2 Grad und einer relativen Luftfeuchtigkeit von 50 Prozent plus/minus 5 Prozent konditioniert.
Mittels Stereomikroskop wird die gespannte Probe bei 20-facher Vergrößerung auf Risse und Spalten untersucht, während sich die Probe noch in der Prüfvorrichtung befindet.
Dabei werden die chemische Substanz, ihre Menge, die Häufigkeit der Anwendung und das Vorhandensein von Rissen oder Spalten angegeben.
Prüfvorrichtungen müssen vor jedem Test sorgfältig gereinigt werden, um mögliche Verunreinigungen durch vorherige Tests zu vermeiden. Die Proben werden in die Prüfvorrichtungen eingelegt und auf ein Dehnungsniveau von 1 Prozent gedehnt. Die Rückseite der Proben muss vollständig mit der Prüfvorrichtung in Kontakt sein, um das gewünschte Dehnungsniveau zu erreichen.
Aufgrund der inhärenten Variabilität des Teils sollte die durchschnittliche Dicke des Teils (mindestens drei Punkte entlang der Probe) gemessen werden, um die Biegeradien zu berechnen, die für eine Dehnung von 1 % erforderlich sind. Die Probendicke sollte nicht mehr als plus/minus 0,5 mm betragen, da dies die auf die Probe ausgeübte Dehnung beeinflusst. Bei Dickenabweichungen von mehr als plus/minus 0,5 mm sollte die Werkstofftechnik kontaktiert werden.
Die Proben werden mit einem 20-fach-Stereomikroskop durch die Mitte der Teilprobe auf Risse untersucht (nachdem die Spannung angelegt wurde, aber bevor die Chemikalie aufgetragen wird). Dadurch wird der anfängliche Spannungszustand bestimmt.
Ab diesem Punkt wird Methode A befolgt. Nach Ermessen des Werkstoffingenieurs kann Methode A anstelle von Methode B in einer Leistungsspezifikation getestet werden.
Unsere Organisation, die seit Jahren Unternehmen aller Branchen durch ein breites Spektrum an Prüf-, Mess-, Analyse- und Bewertungsaktivitäten unterstützt, verfügt über ein starkes Team von Mitarbeitern, die die globalen Entwicklungen in Wissenschaft und Technologie aufmerksam verfolgen und sich ständig weiterentwickeln. In diesem Zusammenhang bieten wir auch Prüfdienstleistungen gemäß der Norm „FORD BO 127-03 Spannungsrissprüfung für Kunststoffe“ an.
Um einen Termin zu vereinbaren, genauere Informationen zu erhalten oder eine Bewertung anzufordern, können Sie uns bitten, unser Formular auszufüllen und Sie zu erreichen.

