

PSA D41 1029 Zugeigenschaften von Textilien, beschichteten Textilien und Ledern

PSA D41 1029 Zugeigenschaften von Textilien, beschichteten Textilien und Ledern

Der von dem französischen Automobilhersteller PSA Group, heute Teil von Stellantis, entwickelte Standard „PSA D41 1029 Traktionseigenschaften von Textilien, beschichteten Textilien und Ledern“ beschreibt ein Verfahren zur Bestimmung der Zugeigenschaften von Textilien, beschichteten Textilien und Ledern.
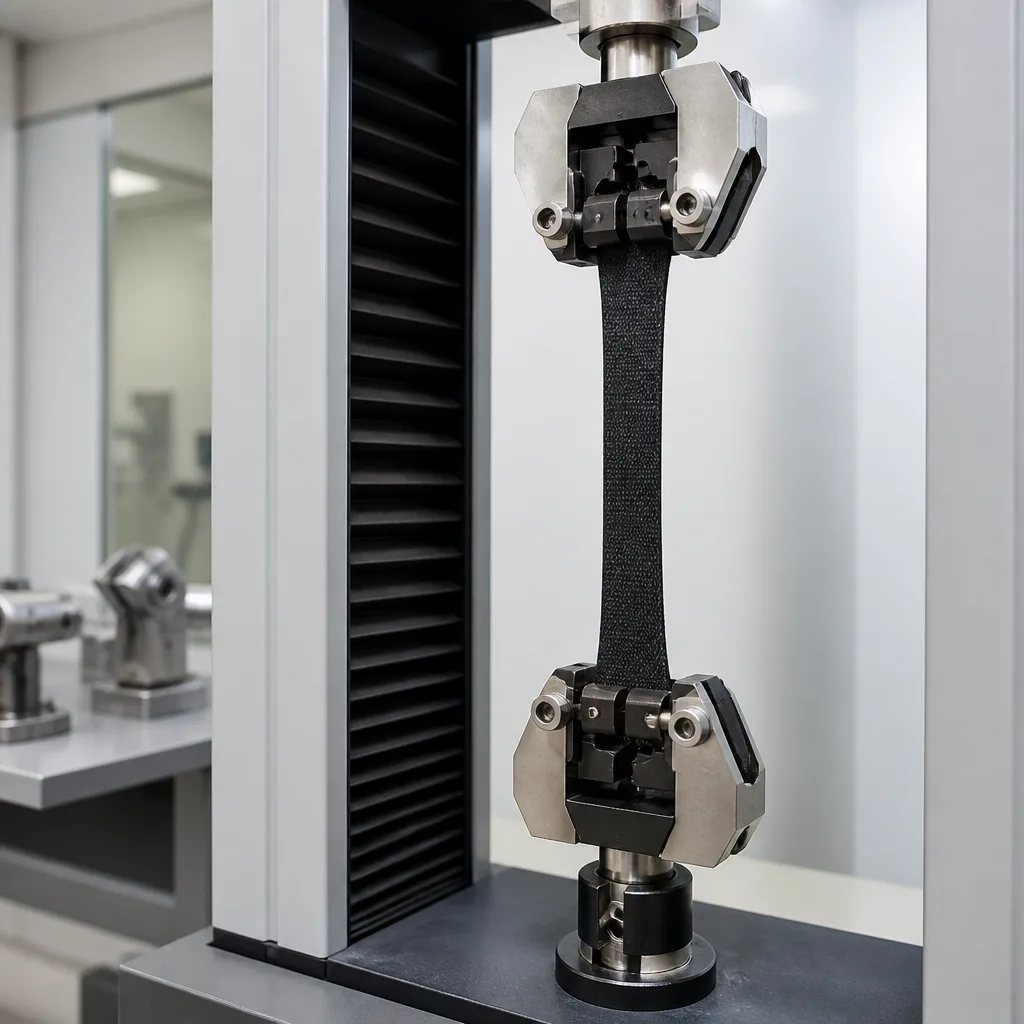
PSA D41 1029 Zugeigenschaften von Textilien, beschichteten Textilien und Ledern

Dies gilt für gewebte Stoffe, Strickwaren, Fasertextilien und ähnlich beschichtete oder imprägnierte Gummi- oder Kunststoffprodukte (wie z. B. Leder), die nicht sehr anfällig für Durchhängen sind.

Diese Norm gilt auch für Verbundwerkstoffe, die aus einem oder mehreren Textilelementen und einer technischen Schicht bestehen. Sie gilt jedoch nicht für Materialien, die zu starkem Durchhängen neigen, wie z. B. nicht thermisch fixierte Strickwaren. Die Produkte können im trockenen oder nassen Zustand verarbeitet werden.

Dieses Verfahren ist für Zugkräfte von mindestens 50 N gültig; Zugkräfte unter 50 N werden nach dem im PSA-Standard D45 1124 beschriebenen Verfahren gemessen.

Während des Tests wird das Reagenzglas einer Kraft ausgesetzt, die so lange anhalten kann, bis es reißt. Dies wird mit einem Gerät gemessen, das sowohl die angewendete Kraft als auch die Dehnung des Reagenzglases anzeigt.

Für die Tests wird ein Dynamometer verwendet, das folgende Bedingungen erfüllt:

  • Ein Gerät, das Kurvenbelastungen und Dehnungen aufzeichnet.
  • Ein Lastsensor, der für den Messbereich der zu prüfenden Materialien geeignet ist.
  • Die Kieferbewegungsgeschwindigkeit beträgt 100 mm/min plus/min 10 mm/min oder eine andere in den Normen festgelegte Geschwindigkeit.
  • Eine Spitze, die ein Verrutschen des Reagenzglases verhindert und deren Festziehen kein Vorspannen des Reagenzglases erfordert (z. B. Schraubspitze und Rändelspitze) (die Breite der Spitzen sollte der Breite des Reagenzglases entsprechen).

Bei den Tests kommen außerdem folgende Geräte zum Einsatz:

  • Klimatisierter Raum: 23 Grad Celsius plus/minus 2 Grad Celsius und 50% plus/minus 7% relative Luftfeuchtigkeit.
  • Schneidemaschine: Zum Beispiel eine zahnlose Schere oder ein Hohlstanzer.
  • Flexibles Stahllineal: Präzision auf einen halben Millimeter.
  • Destilliertes Wasser
  • Netzmittel: Zum Beispiel 95%iger Ethylalkohol.

Die Prüfmuster müssen repräsentativ für die zu charakterisierende Skala sein. Um diese Repräsentativität zu gewährleisten, müssen die Ausgangsmerkmale der untersuchten Population ermittelt werden. Die Auswahlkriterien für die Prüfmuster sind gemäß der Norm PSA A10 0156 im Prüfbericht anzugeben. Bei Unklarheiten bezüglich der Probenahme ist die PSA-Abteilung zu kontaktieren.

Bei der Herstellung von Textil- und Verbundproben,

  • Der Schnitt sollte so ausgeführt werden, dass er mehr als 150 mm von den Kanten und Enden und weniger als 3 Meter vom Haupt- oder Endabschnitt entfernt ist.
  • Bei länglichen Reagenzgläsern verläuft die längere Seite des Reagenzglases parallel zur Walzenkante (Randleiste).
  • Bei quer verlaufenden Reagenzgläsern steht die größere östliche Kante senkrecht zur Kante.
  • Bei rechtwinkligen Reagenzgläsern steht die größere östliche Kante in einem Winkel von 45 Grad zum Rand, und bei linkswinkligen Reagenzgläsern steht die größere östliche Kante in einem Winkel von 135 Grad zum Rand.

Bei der Anfertigung von Lederproben wird der Zuschnitt in einer gemäß den Normen definierten Zuschnitteinrichtung durchgeführt.

Reagenzgläser sollten die Maße 300 mm ± 5 mm x 50 mm ± 1 mm haben. Für Streifen, Schussfäden oder Verbundketten und -gewebe sollten Reagenzgläser mit den Maßen 300 mm ± 5 mm x 60 mm verwendet und durch Ausfransen der Enden auf die endgültigen Maße angepasst werden.

Abmessungen von streifenförmigen Materialien: Bei Materialien mit einer Breite von weniger als 50 mm werden die Reagenzgläser längs entnommen und entlang der Breite des Materials zur Abgabeposition gebracht.

Als Probe werden in jede Richtung fünf Reagenzgläser entnommen.

Die Konditionierungsanforderungen lauten wie folgt:

  • Trockenprüfungen: Bei beschichteten Textilien und Textilprodukten müssen die Reagenzgläser mindestens 24 Stunden in einer vorkonditionierten Kammer verpackt werden. Bei Leder beträgt diese Verpackungszeit mindestens 72 Stunden.
  • Nassprüfung: Zugversuche können, wie in den Normen beschrieben, auch nass durchgeführt werden. Die Reagenzgläser werden für 2 Stunden ± 5 Minuten in ein Bad aus destilliertem Wasser mit einer Temperatur von 23 °C ± 2 °C und einem Wassergehalt, der dem 20-Fachen des Reagenzglasgewichts entspricht, eingetaucht. Bei Schwierigkeiten mit der Benetzung des Materials wird eine wässrige Lösung mit 1 % Tensid, z. B. 95%igem Ethanol, verwendet. Unmittelbar vor dem Zugversuch werden die Reagenzgläser aus der Lösung entnommen und zwischen zwei Lagen saugfähigem Papier abgetrocknet. Nach dem Abtropfen des Wassers aus jedem Reagenzglas wartet man mindestens 2 Minuten, bevor man den Versuch durchführt.

Die Ergebnisse:

  • Bruchfestigkeit: Die Bruchfestigkeit wird in Newton angegeben. Sie wird für jedes Reagenzglas einzeln bestimmt. Für jeweils fünf Reagenzgläser wird der arithmetische Mittelwert dieser Messwerte berechnet. Bei einem Verbundwerkstoff wird der arithmetische Mittelwert der Bruchlasten aller Elemente berechnet.
  • Bruchdehnung: Die Bruchdehnung wird als Prozentsatz der Ausgangslänge angegeben. Sie wird für jedes Reagenzglas ermittelt. Für jeweils fünf Reagenzgläser wird der arithmetische Mittelwert dieser Messwerte berechnet. Bei einem Verbundwerkstoff wird der arithmetische Mittelwert der Dehnungen berechnet, die verschiedenen Bruchstellen jedes Elements entsprechen.
  • Dehnung unter Ofenbelastung: Die Dehnung unter Ofenbelastung wird als Prozentsatz der Ausgangslänge angegeben. Die Ofenbelastung ist in der Herstellerdokumentation spezifiziert. Die Dehnung unter Ofenbelastung wird für jedes Reagenzglas ermittelt. Anschließend wird für jede Charge von 5 Reagenzgläsern der arithmetische Mittelwert dieser ermittelten Werte berechnet.

Kurz gesagt, definiert die Norm PSA D41 1029 ein Prüfverfahren, das primär zur Bestimmung der Zugeigenschaften (Zugfestigkeit/Bruchkraft und Bruchdehnung) von Textilien (Geweben), beschichteten Textilien und Ledern dient, die in Fahrzeuginnenräumen (wie Sitzen, Türverkleidungen, Dachhimmeln und Polstern) verwendet werden.

Das beschriebene Verfahren misst, wie viel Zugkraft ein Material aushält, bevor es bricht, und wie weit es sich dehnen lässt, bevor es versagt. So werden Materialien für den Innenausbau vermessen.

  • Gewährleistet, dass es für den täglichen Gebrauch und eine lange Lebensdauer ausreichend robust ist.
  • Dies gewährleistet Widerstandsfähigkeit gegen Reißen oder Verformung durch Stöße oder normale Abnutzung.
  • Es erfüllt die Sicherheits- und Qualitätsanforderungen für Automobilanwendungen.

Die typischen Hauptmerkmale sind folgende:

  • Maximale Zugkraft (in Newton)
  • Bruchdehnung (in Prozent)
  • Manchmal der Elastizitätsmodul oder andere Spannungs-Dehnungs-Eigenschaften

Die Prüfung wird im Allgemeinen an Stoffen sowohl in Kett- (Längs-) als auch in Schussrichtung (Querrichtung) durchgeführt, und zwar üblicherweise nach einer Konditionierung oder Alterung (Einwirkung von Hitze, Feuchtigkeit, Licht).

Seit vielen Jahren versteht unser Unternehmen mit seinem kompetenten und erfahrenen Team die Bedürfnisse seiner Kunden, bietet ihnen die benötigten fortschrittlichen Prüfdienstleistungen und unterstützt sie beim Aufbau, der Implementierung und der Optimierung von Managementsystemen. In diesem Rahmen bieten wir auch Prüfdienstleistungen gemäß der Norm PSA D41 1029 an.

WhatsApp

