

Die vom Automobilkonzern MAN entwickelte Norm „MAN M 3150-2 Oberflächenqualität – Bewertung der Endbeschichtung – LKW“ beschreibt ein Verfahren zur Bewertung der Endbeschichtung hinsichtlich der Oberflächenqualität von Lkw.
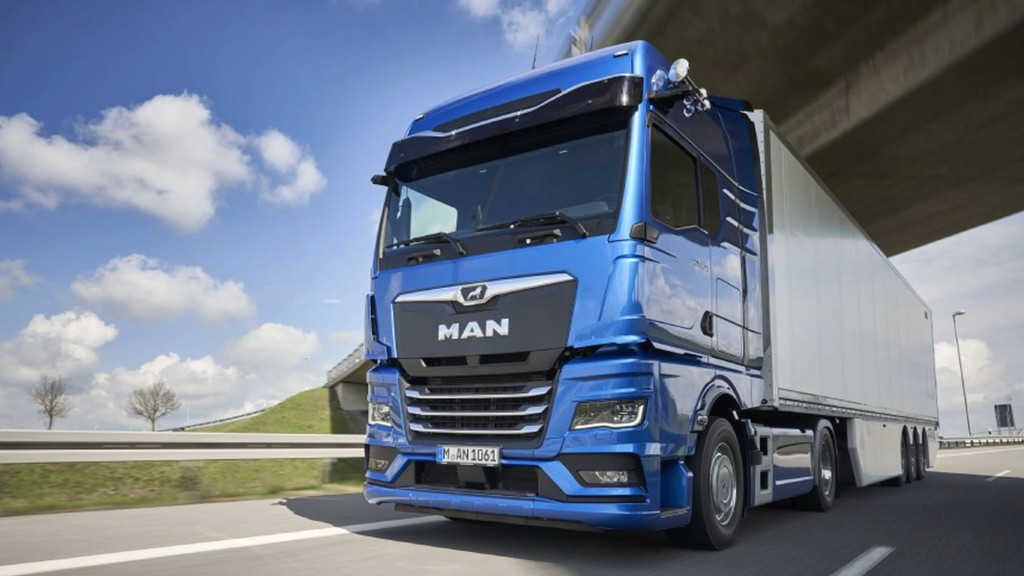
Die MAN-Normenreihe M 3150 beinhaltet im Wesentlichen Anforderungen zur einheitlichen Bewertung der Oberflächenqualität von Hohlräumen und Beschichtungen sowie der Struktur- und Farbabstimmung in MAN-Nutzfahrzeugen (Fahrerhaus, Fahrerhausanbauteile und Fahrgestell). Zusammenfassend soll diese Normenreihe eine einheitliche Bewertung der Oberflächenqualität und Konsistenz von Struktur und Farbe von Beschichtungen auf MAN-Nutzfahrzeugen ermöglichen. Im Allgemeinen gilt diese Norm für Lkw. Für Militärfahrzeuge können besondere Regelungen gelten.
Diese Normenreihe gilt sowohl für Eigenteile als auch für Zukaufteile, unabhängig von der Qualität und Art des Bauteilmaterials.
Ziel der Norm MAN M 3150-2 ist es, einheitliche Kriterien zur Beurteilung der Oberflächenqualität der Endlackierung festzulegen, um einen einheitlichen Oberflächenzustand hinsichtlich Farbe, Glanz und Struktur für Lkw zu gewährleisten. Diese Anforderungen leiten sich aus Kundenanforderungen und dem Stand der Technik ab. Diese Norm unterscheidet zwischen lackierten Oberflächen und strukturierten lackierten und genarbten Oberflächen.
Die geforderte Oberflächenqualität muss innerhalb der für LKW geforderten Toleranzbereiche für Oberflächenstruktur, Glanzgrad und Farbe liegen. Die im zweiten Teil der Norm MAN M 3150-2 genannten Messwerte gelten nur für das Fahrerhaus und die Fahrerhausanbauteile (dazu gehören Stoßfänger, Kotflügel hinter der Vorderachse und Seitenverkleidungen). Für das Fahrgestell und die Fahrgestellanbauteile gelten die im dritten Abschnitt genannten Anforderungen an die Fehlerbilder.
Die Anforderungen an die Untergrundbeschichtung (Struktur, Farbe) sind in den technischen Lieferbedingungen für Beschichtungsstoffe (Normen M 3094, M 3031, M 3022 usw.) festgelegt. Insbesondere ist darauf zu achten, dass die Füllfarbe des Schrankes mit der aller Zusatzteile übereinstimmt.
Die Prüfung des Glanzgrades muss nach den einschlägigen Decklacknormen (Normen M 3094, M 3031, M 3022) erfolgen. Normalerweise sind eine hohe Helligkeit, ein Reflektometerbereich nach DIN EN ISO 2813, ein Einfallswinkel von 20 Grad und mindestens 80 Helligkeitseinheiten erforderlich.
Die Prüfung von Farbe und Glanzgrad sollte grundsätzlich nach der vorgegebenen Beschichtungsnorm (z. B. Normen M 3018, M 3300, M 3022, M 3031, M 3094) erfolgen. Besondere Vorschriften für Privatfahrzeuge sind zu beachten. Für hohen Glanz ist ein Glanzgradunterschied von maximal 1 Prozent für Komponenten auf Oberflächen der Zone 2 und Zone 10 zulässig. Für matte Oberflächen gelten design- oder militärspezifische Toleranzen.
Diese Norm legt die Bewertungskriterien für die Beurteilung der chromatischen Aberration und die Mess- und Bewertungsbedingungen für die gerätebezogene Bestimmung von Farbunterschieden in der Decklackierung von Schränken und Schrankanschlüssen fest. Die Bewertung von lackierten Armaturen mit Granulatbeschichtung ist in der Norm M 3150-7 festgelegt.
Für die Zwecke dieser Norm gilt
Neben zahlreichen Test-, Mess-, Analyse- und Bewertungsstudien, die wir für Unternehmen verschiedener Branchen durchführen, bietet unsere Organisation mit geschulten Mitarbeitern auch Testdienstleistungen gemäß der Norm „MAN M 3150-2 Oberflächenqualität – Bewertung der Endbeschichtung – LKW“ an und fachkundiges Personal und fortschrittliche technologische Ausrüstung.
Um einen Termin zu vereinbaren, genauere Informationen zu erhalten oder eine Bewertung anzufordern, können Sie uns bitten, unser Formular auszufüllen und Sie zu erreichen.

