

Der vom Automobilhersteller Volvo entwickelte Standard „Volvo STD 423-0030 Test Method – Scratch resistance – Erichsen pen – Organic materials“ beschreibt ein Testverfahren zur Bestimmung der Kratzfestigkeit von Kunststoffen, Farben und verwandten Produkten mit einem harten, spitzen Gegenstand.
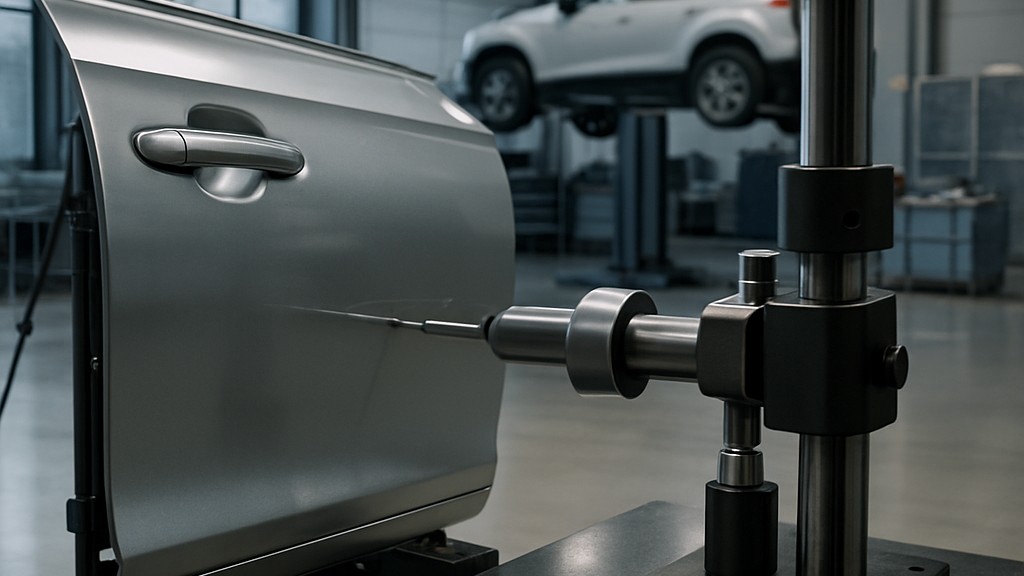
Dieser Standard ersetzt den zuvor veröffentlichten Standard STD 1024,3113 mit Ausnahme der zusätzlichen Kalibrierung durch Zugprüfung.
Die wichtigsten bei den Tests verwendeten Geräte sind:
Dieser Standard betrifft hauptsächlich die Verwendung von Nadel 2.
Ein Härteprüfgerät, das diese Anforderungen erfüllt, ist der Erichsen Härteprüfstab 318
Der Härteprüfer wird im rechten Winkel zum Material gehalten und mit einer Last beaufschlagt. Anschließend wird der Härteprüfer nach unten gedrückt, bis der Kragen das Material berührt. Hält das Material der Belastung stand, bleibt die Nadel während des Kratztests gedrückt. Hält das Material der Belastung hingegen nicht stand, drückt die Federkraft die Nadel in das Material und erzeugt während des Tests einen Kratzer.
Die Kalibrierung erfolgt durch Andrücken des Härteprüfers an die Waagschale einer Laborwaage. Die Nadel sollte in einer Vorrichtung befestigt werden, um das Ablesen zu erleichtern, wenn sie sich relativ zum Ring bewegt. Der Härteprüfer sollte in der Vorrichtung nicht verrutschen können. Die auf den Härteprüfer ausgeübte Last sollte mit dem Messwert der Laborwaage verglichen werden. Die Last auf dem Härteprüfer wird in Newton angegeben. Das bedeutet, dass der Messwert der Laborwaage mit 9,81 multipliziert werden muss. Das Ergebnis ist die vom Härteprüfer ausgeübte Kraft bei dem eingestellten Wert. Die Kalibrierung sollte mit drei verschiedenen Lasten für jede Feder durchgeführt werden. Die Kalibrierung kann nicht durchgeführt werden, indem der Härteprüfer in der Hand gehalten wird.
Zur Kalibrierung kann ein Zugprüfgerät verwendet werden. Mit diesem Gerät wird der Härteprüfer über eine ebene Stahlfläche geführt. Der Härteprüfer wird an der Zugprüfmaschine befestigt, und die Kraft wird während des gesamten Tests kontinuierlich gemessen. Sobald die Nadelschlaufe die ebene Stahlfläche berührt, erhöht sich die Kraft, wodurch ein Knick im Diagramm entsteht. Das Prüfergebnis ist das am Bruchpunkt (Knick) im Diagramm gemessene Ergebnis. Die auf den Härteprüfer ausgeübte Last wird mit dem Ergebnis der Messeinrichtung im Zugprüfgerät verglichen. Die Kalibrierung wird für jede Feder mit drei verschiedenen Lasten durchgeführt. Wenn das Härteprüfgerät nicht verwendet wird, werden die Federn nicht belastet.
Das Prüfstück sollte vorzugsweise ein Fertigteil sein. Ist dies nicht möglich, z. B. bei lackierten Rümpfen, sollten Prüfstücke hergestellt werden. Die Herstellung dieser Prüfstücke sollte unter den gleichen Bedingungen wie bei Fertigteilen erfolgen. Das Prüfstück sollte eine prüfbare Länge aufweisen. Wird das zu prüfende Material mit einem Pinsel auf einen Untergrund aufgetragen, sollte die Kratzfestigkeit quer zur Streichrichtung geprüft werden.
Vor der Prüfung muss das Prüfstück mindestens 24 Stunden bei einer Temperatur von 23 °C (75 °F) plus/minus 2 °C und einer relativen Luftfeuchtigkeit von 50 % (75 °F) plus/minus 5 % (5 %) konditioniert werden. In einigen Fällen, in denen das Prüfstück unter extremen Umgebungsbedingungen gelagert wird, sind zusätzliche Konditionierungsparameter erforderlich. Diese sind dann im Bericht zu dokumentieren.
Die Prüfung erfolgt unter den gleichen Bedingungen wie die Konditionierung. Der Härteprüfer sollte während der Prüfung senkrecht zum Material gehalten werden. Der Kragen des Härteprüfers sollte vollständig auf dem Material aufliegen, ohne übermäßigen Druck auszuüben, um Kratzer zu vermeiden. Vorzugsweise wird eine Nadel der Größe 2 verwendet.
Für jeden Test sollten drei Messungen durchgeführt werden. Die Messlänge sollte der Oberflächenbeschaffenheit angepasst werden. Möglichst sollte eine Messlänge zwischen 20 mm und 40 mm gewählt werden. Die minimal zulässige Länge beträgt jedoch 5 mm. Die Vorschubgeschwindigkeit sollte ca. 10 mm/s betragen. Das beschriebene Testverfahren kann auf zwei Arten durchgeführt werden:
Methode A kann bei der Eingangskontrolle verwendet werden, während Methode B bei der Produktentwicklung eingesetzt werden kann.
Die Kratzfestigkeit eines Materials gibt die Mindestbelastung an, bei der ein dauerhafter Kratzer entsteht. Bei der Produktentwicklung sollte die Kratzfestigkeit als Durchschnittswert aus drei Tests angegeben werden. Da sich manche Materialien erholen können, sollte die Bewertung 30 Minuten nach Abschluss des Tests erfolgen.
Kurz gesagt dient dieser Standard dazu, die Widerstandsfähigkeit organischer Beschichtungen (wie etwa Lack auf Fahrzeugteilen) gegenüber Kratzern durch scharfe Werkzeuge als Indikator für realen Verschleiß zu bewerten.
Dieser Standard wird aus folgenden Gründen als wichtig erachtet:
Unsere Organisation, die seit Jahren Unternehmen aller Branchen durch ein breites Spektrum an Test-, Mess-, Analyse- und Bewertungsaktivitäten unterstützt, verfügt über ein starkes Team von Mitarbeitern, die die globalen Entwicklungen in Wissenschaft und Technologie aufmerksam verfolgen und sich ständig weiterentwickeln. In diesem Zusammenhang bieten wir auch Prüfdienstleistungen gemäß dem Standard „Volvo STD 423-0030 Testmethode – Kratzfestigkeit – Erichsen-Stift – Organische Materialien“ an.
Um einen Termin zu vereinbaren, genauere Informationen zu erhalten oder eine Bewertung anzufordern, können Sie uns bitten, unser Formular auszufüllen und Sie zu erreichen.

