

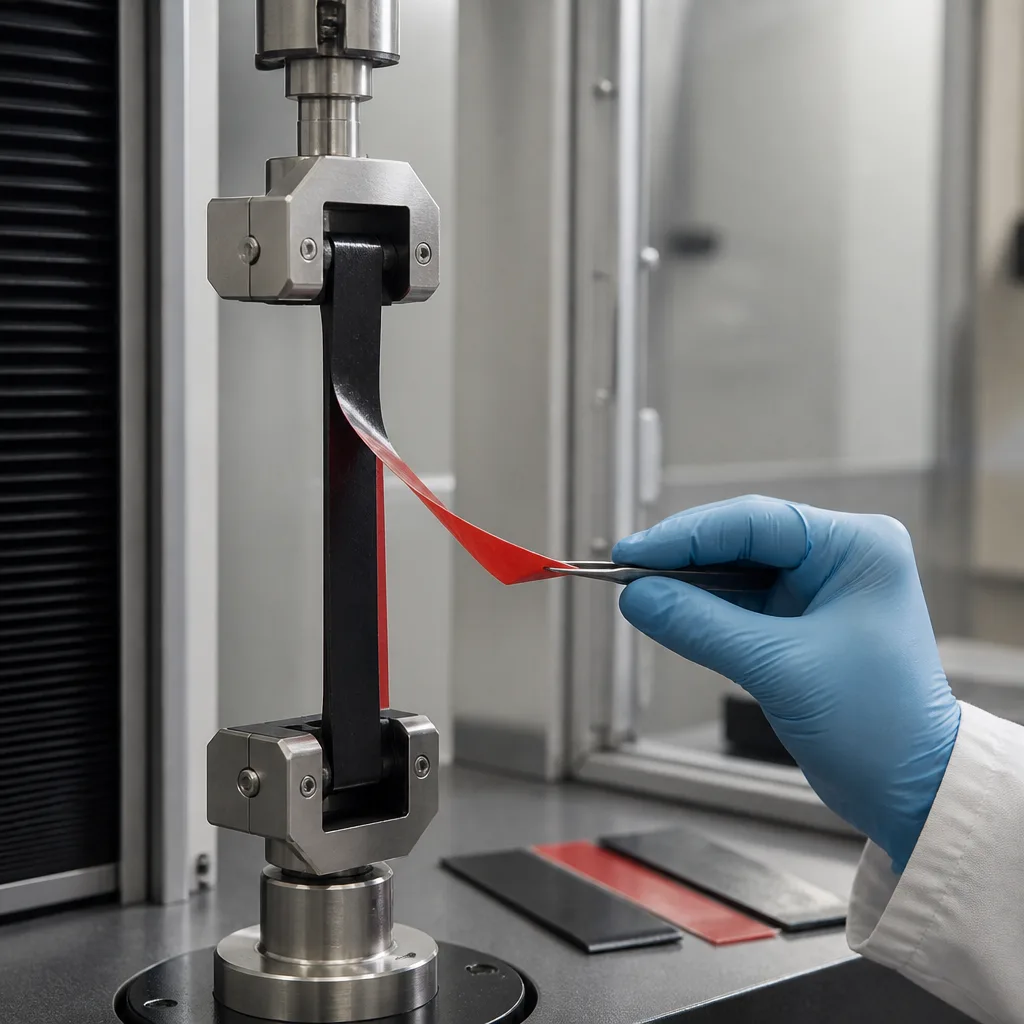
Die von General Motors Worldwide (GMW) entwickelte Norm „GMW 16830 Tape Lamination to Automotive Components“ ist ein Prüfstandard zur Bewertung der Haftung von Klebebändern auf Automobilbauteilen. Diese Norm definiert einen 90°-Schältest zur Beurteilung der Verbindungsqualität zwischen Klebeband und Bauteil. Der Test wird durchgeführt, indem die Schälfestigkeit gemessen und das resultierende Bruchmuster untersucht wird.
Die Norm GMW 16830 gilt speziell für Fahrzeugverkleidungen und -komponenten, die mit druckempfindlichen Klebebändern anstelle von mechanischen Befestigungselementen montiert werden. Anwendungsbereiche sind beispielsweise Zierteile für den Außen- und Innenbereich wie Seitenleisten, Embleme, Typenschilder, Karosserieverkleidungen, Applikationen, Einstiegsleisten, Armaturenbrettverkleidungen, Radlaufverkleidungen und Dachrinnenleisten.
Der Hauptzweck der Norm GMW 16830 besteht darin, ein routinemäßiges Qualitätskontrollverfahren zur Bewertung der Klebehaftung bereitzustellen. Ein verklebtes Bauteil muss während der Fertigung, der Fahrzeugmontage, der Umwelteinflüsse und des Gebrauchs eine ausreichende Haftung beibehalten.
Dieses Testverfahren liefert zwei wichtige Arten von Informationen:
Diese Kombination ist wichtig, da ein rein numerischer Schälfestigkeitswert die Qualität einer Klebeverbindung möglicherweise nicht vollständig beschreibt. Beispielsweise kann ein Versagen an der Grenzfläche zwischen Klebstoff und Substrat, im Klebstoff selbst oder innerhalb des Klebebands oder des Substrats auftreten.
Die Norm GMW 16830 gilt für Automobilbauteile, die mit einem Klebeband laminiert sind, welches bereits gemäß den entsprechenden General-Motors-Spezifikationen für Substrat, Haftvermittler und Klebeband qualifiziert und zugelassen wurde. Daher handelt es sich primär um eine Qualitäts- und Prozesskontrollprüfung und nicht um einen Ersatz für die Materialqualifizierung. Typische Anwendungsbereiche sind:
Das Grundprinzip des Tests ist der 90-Grad-Schältest. Dabei wird Klebeband unter kontrollierten Bedingungen auf das betreffende Automobilbauteil aufgebracht. Anschließend wird das freie Ende des Klebebands in einem Winkel von etwa 90 Grad vom Bauteil abgezogen und die zum Abziehen des Klebebands erforderliche Kraft gemessen. Die resultierende Kraft gibt Aufschluss über die Haftfestigkeit. Gleichzeitig untersucht der Prüfer die getrennten Oberflächen, um die Art des Versagens zu bestimmen. Dadurch eignet sich das Verfahren zur Überwachung, ob der Laminierprozess eine gleichmäßige und dauerhafte Klebeverbindung erzeugt hat.
Mit dieser Methode wird Folgendes ermittelt:
Die Lage des Fehlers hilft Ingenieuren, zwischen einem Klebstoffproblem und einem Substrat- oder Verarbeitungsproblem zu unterscheiden.
Die vollständige Probenvorbereitung, Konditionierung, Gerätekonfiguration und die Akzeptanzkriterien sind in der Norm GMW 16830 enthalten.
Diese Methode folgt im Wesentlichen diesen Schritten:
Aus der allgemeinen Beschreibung der Norm sollten keine tatsächlichen Akzeptanzgrenzen abgeleitet werden; sie hängen von den jeweiligen Bauteil-/Materialanforderungen und dem zugelassenen Fördersystem ab.
Klebebänder werden in der Automobilmontage häufig eingesetzt, da sie eine saubere, leichte und optisch ansprechende Verbindung ohne sichtbare Schrauben, Klammern oder andere mechanische Befestigungselemente ermöglichen. Eine mangelhafte Haftung kann jedoch zu folgenden Problemen führen:
Der GMW 16830-Standard bietet daher eine praktische Möglichkeit, die Konsistenz und Qualität der Klebebandverklebung während der Produktion zu überwachen.
Einer der größten Vorteile der beschriebenen Methode ist, dass sie nicht allein auf der gemessenen Schälfestigkeit basiert. Zwei Proben können ähnliche Schälfestigkeitswerte aufweisen, aber unterschiedliche Versagensmechanismen zeigen. Beispielsweise kann eine Probe ein erwünschtes Kohäsionsversagen im Klebstoffsystem aufweisen, während bei der anderen eine Grenzflächenablösung zwischen Klebstoff und Substrat auftritt. Daher sollten Schälfestigkeit und Versagensmodus bei der Interpretation des Tests gemeinsam betrachtet werden.
Der GMW 16830-Standard eignet sich besonders für die Überwachung der Produktionsqualität, da er dazu beitragen kann, Abweichungen im Verbindungsprozess zu erkennen.
Unerwartete Veränderungen beim Schälverhalten können auf folgende Probleme hinweisen:
Daher kann der Test in Lieferanten- und Produktionsqualitätskontrollprogramme integriert werden.
Die Norm GMW 16830 bietet mehrere praktische Vorteile:
Die Norm GMW 16830 sollte jedoch nicht als vollständige Garantie für die Dauerhaftigkeit eines Klebstoffsystems verstanden werden. Die Schälfestigkeit kann durch zahlreiche Faktoren beeinflusst werden, darunter Substratbeschaffenheit, Oberflächenvorbereitung, Temperatur, Verweilzeit, Bandstruktur und Anwendungsbedingungen. Daher garantiert ein erfolgreiches Ergebnis im 90°-Schältest allein keine Langzeitleistung unter allen Umgebungsbedingungen im Automobilbereich.
Zusammenfassend lässt sich sagen, dass das im Standard GMW 16830 beschriebene Prüfverfahren besonders für mit Klebeband befestigte Zierteile im Automobilbereich geeignet ist, darunter Zierleisten, Embleme, Applikationen, Einstiegsleisten und andere dekorative Elemente. Es unterstützt Hersteller dabei, eine gleichbleibende Klebeverbindung zu gewährleisten und Probleme im Material, der Oberflächenvorbereitung oder im Laminierprozess zu identifizieren. Daher ist dieser Standard für Labore und Automobilzulieferer ein wichtiges Instrument zur Qualitätssicherung der Haftung und zur Überprüfung von Fertigungsprozessen.
Seit vielen Jahren versteht unser Unternehmen mit seinen kompetenten und erfahrenen Mitarbeitern die Bedürfnisse seiner Kunden, bietet ihnen die benötigten fortschrittlichen Prüfdienstleistungen und unterstützt sie beim Aufbau, der Implementierung und der Optimierung von Managementsystemen. In diesem Rahmen bieten wir auch Prüfdienstleistungen gemäß der Norm GMW 16830 an.
Um einen Termin zu vereinbaren, genauere Informationen zu erhalten oder eine Bewertung anzufordern, können Sie uns bitten, unser Formular auszufüllen und Sie zu erreichen.

