

Der von General Motors Worldwide (GMW) entwickelte Standard „GMW 14458 Copper Accelerated Acetic Acid Salt Spray (CASS) Test“ beschreibt ein Testverfahren, das in erster Linie zur Bewertung der Korrosionsbeständigkeit und Haltbarkeit von dekorativen Beschichtungen und einigen anodisierten Beschichtungen eingesetzt wird.
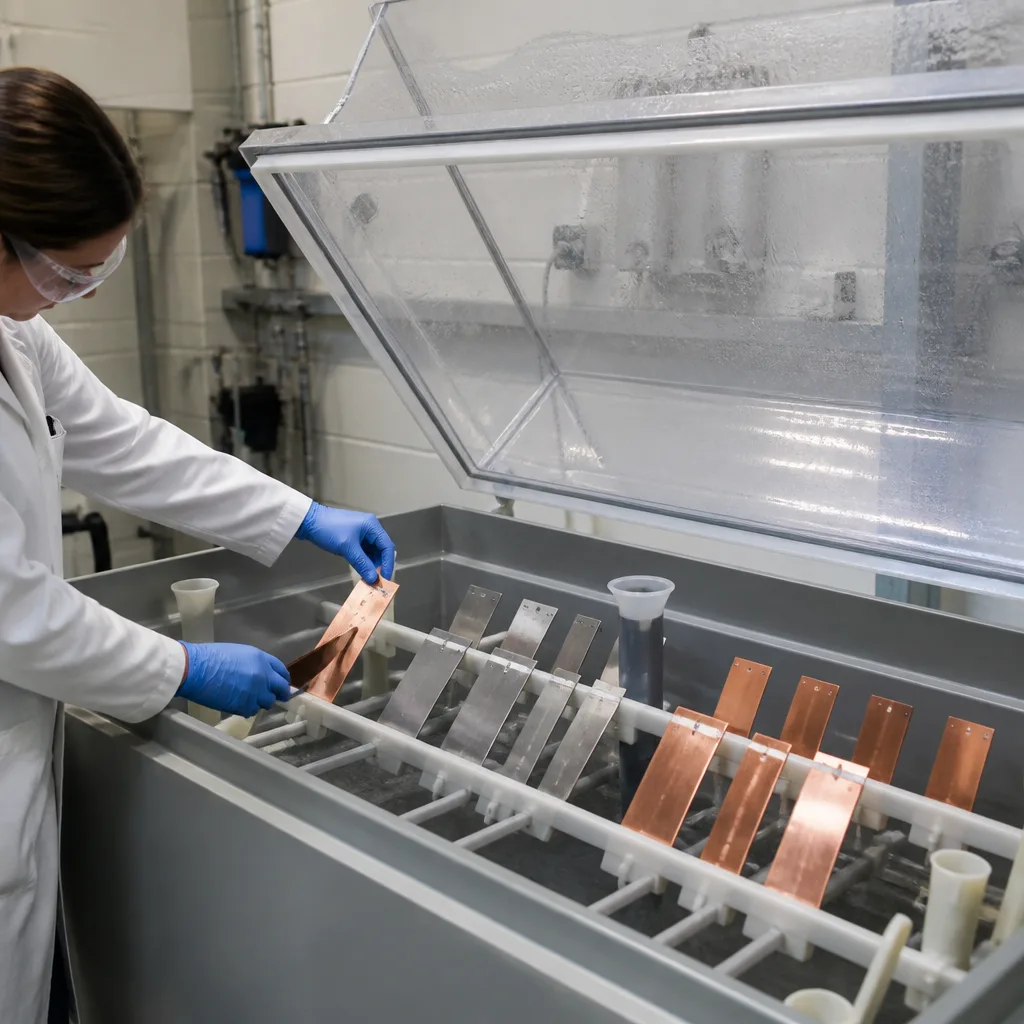
Das Hauptziel von GMW 14458 ist die Bereitstellung einer kontrollierten und beschleunigten Labormethode zur Bewertung des Korrosionsverhaltens beschichteter oder galvanisierter Bauteile. Diese Norm ist insbesondere relevant für:
Der GMW 14458-Standard ist in erster Linie für Qualitäts- und Prozesskontrollbewertungen konzipiert und stellt keine direkte Simulation einer langfristigen Feldexposition dar.
Der kupferbeschleunigte Essigsäure-Salzsprühtest (CASS) ist eine intensivierte Version des Salzsprühkorrosionstests. Im Gegensatz zum herkömmlichen neutralen Salzsprühtest verwendet CASS eine saure Salzlösung mit einem geringen Anteil an Kupfersalz. Dadurch entsteht ein deutlich aggressiveres Korrosionsmilieu, das die schnellere Erkennung von Schwachstellen in Schutzbeschichtungssystemen ermöglicht.
Die in der Norm GMW 14458 spezifizierten Prüfgeräte und der Betrieb des Prüfraums basieren auf der Norm „ISO 9227 Korrosionsprüfungen in künstlichen Umgebungen - Salzsprühnebelprüfungen“ sowie auf den spezifischen Spezifikationen und Anforderungen von General Motors.
Bei der CASS-Prüfung werden die Prüfkörper in eine kontrollierte Korrosionskammer eingebracht. Eine abrasive Lösung wird in die Kammer gesprüht, um einen feinen, kontinuierlichen Salznebel zu erzeugen. Dieses aggressive Medium greift freiliegende oder defekte Bereiche des Beschichtungssystems an. Je nach Bauteil und den entsprechenden Produktspezifikationen kann die Prüfung Folgendes aufzeigen:
Die genaue Prüfdauer und die Abnahmekriterien werden in der Regel anhand der jeweiligen Material-, Bauteil-, Zeichnungs- oder Produktspezifikation und nicht gemäß der Norm GMW 14458 festgelegt. Die Norm GMW 14458 gibt ausdrücklich an, dass Leistungsanforderungen und Bewertungsverfahren in der Regel in den jeweiligen Spezifikationen oder Zeichnungen enthalten sind.
Der CASS-Test verwendet eine Salzlösung aus Natriumchlorid und Kupferchlorid in deionisiertem Wasser, die unter sauren Bedingungen gehalten wird. Eine üblicherweise verwendete Referenzbedingung für den CASS-Test ist ungefähr wie folgt:
Diese Werte sind auch in Anwendungen enthalten, die sich auf die Normen GMW 14458 und ISO 9227 beziehen. Labore verwenden jedoch die Norm GMW 14458 und die entsprechende Bauteilspezifikation von General Motors, um die tatsächlichen Testparameter zu ermitteln.
Die Norm GMW 14458 gilt für Bauteile und Muster, die ein reales Beschichtungs- oder Galvanisierungssystem repräsentieren. Je nach Anwendung können Muster Folgendes umfassen:
Die Probenpräparation ist wichtig, da Kratzer, freiliegende Substratbereiche, Kanten und andere Fehlstellen das Korrosionsverhalten erheblich beeinflussen können. Bei manchen Beschichtungsuntersuchungen wird gezielt ein Kratzer von der Beschichtung bis zum Substrat erzeugt, um die Korrosionsausbreitung durch einen kontrollierten Defekt zu untersuchen. Solche angeritzten Proben werden für die Korrosionsbewertung gemäß GMW 14458 verwendet.
Nach der Prüfung richtet sich die Bewertung nach den Anforderungen der jeweiligen General Motors-Spezifikation. Mögliche Bewertungskriterien sind:
Die Norm GMW 14458 gilt speziell für dekorative und kosmetische Automobilkomponenten. Beispiele hierfür sind:
Beispielsweise verweist die Norm GMW 14668 von General Motors, eine Spezifikation für dekorative, verchromte Kunststoffteile, auf die Norm GMW 14458 als eine der anwendbaren Normen im Bereich Korrosion. Dies verdeutlicht, wie die Norm GMW 14458 als Prüfverfahren zur Unterstützung einer separaten Produkt-/Materialspezifikation dienen kann.
Einer der wichtigsten Aspekte der Norm GMW 14458 ist ihre Beziehung zur Norm ISO 9227. Die Norm GMW 14458 legt nicht nur einen völlig unabhängigen Korrosionstest fest, sondern General Motors ergänzt die Kammerarbeiten und das Testverfahren zwar um Anforderungen und Erläuterungen, die für Automobilanwendungen relevant sind, obwohl diese auf den CASS-Bestimmungen der Norm ISO 9227 basieren.
Diese Unterscheidung ist wichtig, wenn ein Lieferant festlegt, welche Testverfahren und Akzeptanzkriterien für eine Komponente von General Motors angewendet werden.
Salzsprühtests lassen sich im Allgemeinen wie folgt kategorisieren:
CASS ist besonders nützlich, wenn es darum geht, Schwächen in dekorativen Beschichtungen relativ schnell aufzudecken.
Die Norm GMW 14458 ist wichtig, da dekorative Lackierungen im Automobilbereich trotz Einwirkung von Feuchtigkeit, Salzen und korrosiven Verunreinigungen ihr Aussehen und ihre Schutzfunktion beibehalten müssen. Ein Beschichtungssystem mag unmittelbar nach der Herstellung perfekt aussehen, aber dennoch Schwachstellen aufweisen, wie zum Beispiel:
CASS-Tests beschleunigen den Korrosionsprozess und ermöglichen es Herstellern und Zulieferern, solche Schwachstellen zu identifizieren, bevor die Bauteile in die Fahrzeugproduktion gelangen. Zu den wichtigsten Vorteilen zählen:
Seit vielen Jahren versteht unser Unternehmen mit seinen kompetenten und erfahrenen Mitarbeitern die Bedürfnisse seiner Kunden, bietet ihnen die benötigten fortschrittlichen Prüfdienstleistungen und unterstützt sie beim Aufbau, der Implementierung und der Optimierung von Managementsystemen. In diesem Rahmen bieten wir auch Prüfdienstleistungen gemäß der Norm GMW 14458 an.
Um einen Termin zu vereinbaren, genauere Informationen zu erhalten oder eine Bewertung anzufordern, können Sie uns bitten, unser Formular auszufüllen und Sie zu erreichen.

