

Der von der EDAG Group, einem der weltweit größten unabhängigen Engineering-Partner für Fahrzeuge und Smart Factories, veröffentlichte Standard „EDAG PVE.4.03.01.0001 Kratzfestigkeit“ beschreibt ein Prüfverfahren zur Bestimmung der Kratzfestigkeit von lackierten und unlackierten Bauteilen. Dazu wird die Oberfläche einem äußeren mechanischen Abrieb in Form von Kratzen ausgesetzt.
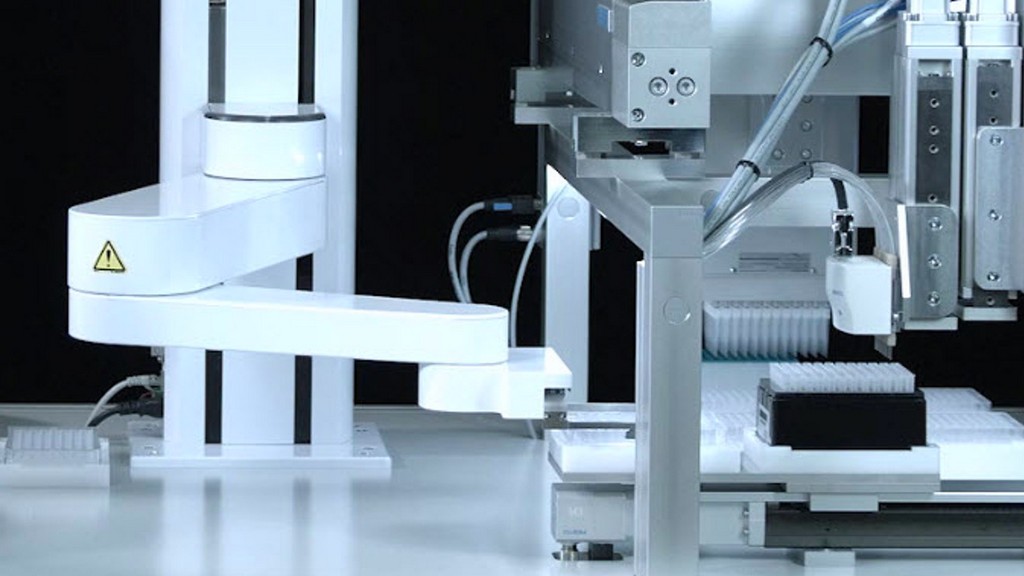
Für die Prüfungen werden ein Ritzwerkzeug und ein Reißnagel mit eingespannten und entsprechend gesicherten Ritzstiften verwendet. Als Ritzwerkzeug dient ein Ritzhärteprüfer 430P der Firma Erichsen. Der Ritzstift besitzt eine Hartmetallspitze mit 1 mm Durchmesser; am besten geeignet ist die Prüfspitze des Härteprüfers Modell 318 der Firma Erichsen.
Für die Tests wird außerdem ein Spektralphotometer verwendet, das die allgemeinen Anforderungen der Normen DIN 5033-1, ISO/CIE 11664-3, ISO/CIE 11664-4 und DIN 5033-7 erfüllt, geometrische Messungen von 45 Grad/0 Grad oder 0 Grad/45 Grad gemäß der Norm DIN 5033-7, visuelle Auswertung unter Licht gemäß den Normen DIN 6173-1 und DIN 6173-2 und D65-Normlicht.
Das Prüfmuster wird flach auf den Probenhalter und den Auflagetisch des Messgerätes gelegt. Die visuelle Beurteilung erfolgt. Der Glanzwert wird nach CIELab ermittelt. Prüfparameter sind Auflagekraft und Kratzrate.
Bei der Prüfung ritzt ein automatisch geführter Kratzstift ein Rastermuster mit einem Strichabstand von ca. 2 mm in die lackierte oder unlackierte Oberfläche. Jeder Kratzer wird nur einmal in eine Richtung geritzt. Zur Auswertung wird die Farbabweichung zur unbelasteten Oberfläche mit einem Farbmessgerät ermittelt.
Prüfkörper sollten aus Fertigteilen geschnitten werden. Form und Größe des Probenhalters und der Messvorrichtung sollten so gestaltet sein, dass sie eine ebene Auflage bieten und eine einseitige Kratzbewegung von mindestens 40 mm über die Probenoberfläche ermöglichen. Darüber hinaus sollten Prüf- und Auflagefläche parallel zueinander sein.
Bei der Probenvorbereitung muss die Probenoberfläche glatt und schmutzfrei sein. Die Prüfung sollte mit sauberen, ölfreien Händen durchgeführt werden. Die Proben sollten mindestens 48 Stunden unter Standard-Umgebungsbedingungen (23 °C und 500 % relative Luftfeuchtigkeit) gemäß ISO 554 gelagert werden.
Der Test wird bei Raumtemperatur durchgeführt. Mit einem Anreißer wird ein Gittermuster erzeugt. Mindestens 20 Kratzer werden im Abstand von 2 mm zwischen den Gitterlinien angebracht. Die Kratzer werden senkrecht zu den vorhandenen Linien wiederholt, wodurch ein Gittermuster entsteht. Die Kratzer werden nur in eine Richtung angebracht.
Die Testparameter sind wie folgt:
Die angestrebten Ergebnisse sind wie folgt:
Die Auswertung erfolgt wie folgt:
Laut der Tabelle „Bewertung der Sichtbarkeit eines Drucks (ohne Vergrößerung)“:
Laut der Tabelle „Beurteilung der Oberflächenveränderung (6- bis 8-fache Vergrößerung)“:
Kurz gesagt: Die Norm EDAG PVE.4.03.01.0001 legt Anforderungen und Verfahren für die Sichtprüfung lackierter Außenflächen von Automobilkomponenten fest. Diese Norm ist Teil einer Reihe von Protokollen, die hochwertige Ergebnisse an Fahrzeugaußenflächen gewährleisten sollen. Dabei stehen Konsistenz, Ästhetik und Haltbarkeit der lackierten Oberflächen im Mittelpunkt.
Diese Norm befasst sich mit den optischen Eigenschaften lackierter Außenkomponenten und stellt sicher, dass diese vorgegebene Qualitätskriterien erfüllen. Sie ist für den Einsatz in der Automobilherstellung und Qualitätssicherung konzipiert, um das Oberflächenbild lackierter Teile wie Karosserieteile, Stoßfänger und anderer Außenelemente zu bewerten.
Die Ziele dieser Norm sind:
Diese Norm legt mehrere kritische Punkte für die Prüfung lackierter Oberflächen fest:
An optischen Merkmalen wird Folgendes vermerkt:
Der EDAG PVE.4.03.01.0001 Standard wird von Automobilherstellern und Zulieferern häufig für die Herstellung hochwertiger Außenbeschichtungen verwendet. Dieser Standard wird in folgenden Prozessen angewendet:
Der Standard PVE.4.03.01.0001 bietet klare Richtlinien für die Sichtprüfung und unterstützt Automobilhersteller dabei, Folgendes zu erreichen:
Der EDAG-Standard PVE.4.03.01.0001 spielt daher eine entscheidende Rolle bei der Qualitätssicherung von Außenlackierungen in der Automobilindustrie. Durch die Definition strenger Prüfkriterien und -verfahren unterstützt er Hersteller bei der Lieferung optisch ansprechender und langlebiger Komponenten. Als Teil des ganzheitlichen Automobilentwicklungsansatzes der EDAG Group unterstreicht dieser Standard die Bedeutung von Präzision und Konsistenz für die Erzielung hochwertiger Fahrzeugoberflächen.
Unsere seit vielen Jahren tätige Organisation, die die weltweiten Entwicklungen in Wissenschaft und Technologie aufmerksam verfolgt, führt mit einem kompetenten Team und einer umfangreichen Infrastruktur Tests, Messungen und Analysen in den unterschiedlichsten Bereichen für Unternehmen aller Branchen durch. In diesem Zusammenhang bieten wir auch Prüfdienstleistungen gemäß der Norm „EDAG PVE.4.03.01.0001 Kratzfestigkeit“ an.
Um einen Termin zu vereinbaren, genauere Informationen zu erhalten oder eine Bewertung anzufordern, können Sie uns bitten, unser Formular auszufüllen und Sie zu erreichen.

