

Die von General Motors Worldwide (GMW) entwickelte Norm „GMW 15891 Lösungsmittel-Reibverfahren zur Bestimmung des Aushärtungsgrades lackierter Metall- oder Kunststoffoberflächen“ ist eine technische Norm, die ein Lösungsmittel-Reibverfahren zur Bestimmung des Aushärtungsgrades lackierter Metall- oder Kunststoffoberflächen beschreibt. Mit diesem Verfahren wird die ausreichende Aushärtung einer organischen Beschichtung anhand ihrer Beständigkeit gegenüber einem spezifischen Lösungsmittel beurteilt. Diese Norm ist insbesondere für lackierte Automobilbauteile und die Qualitätskontrolle in der Fertigung von Bedeutung.
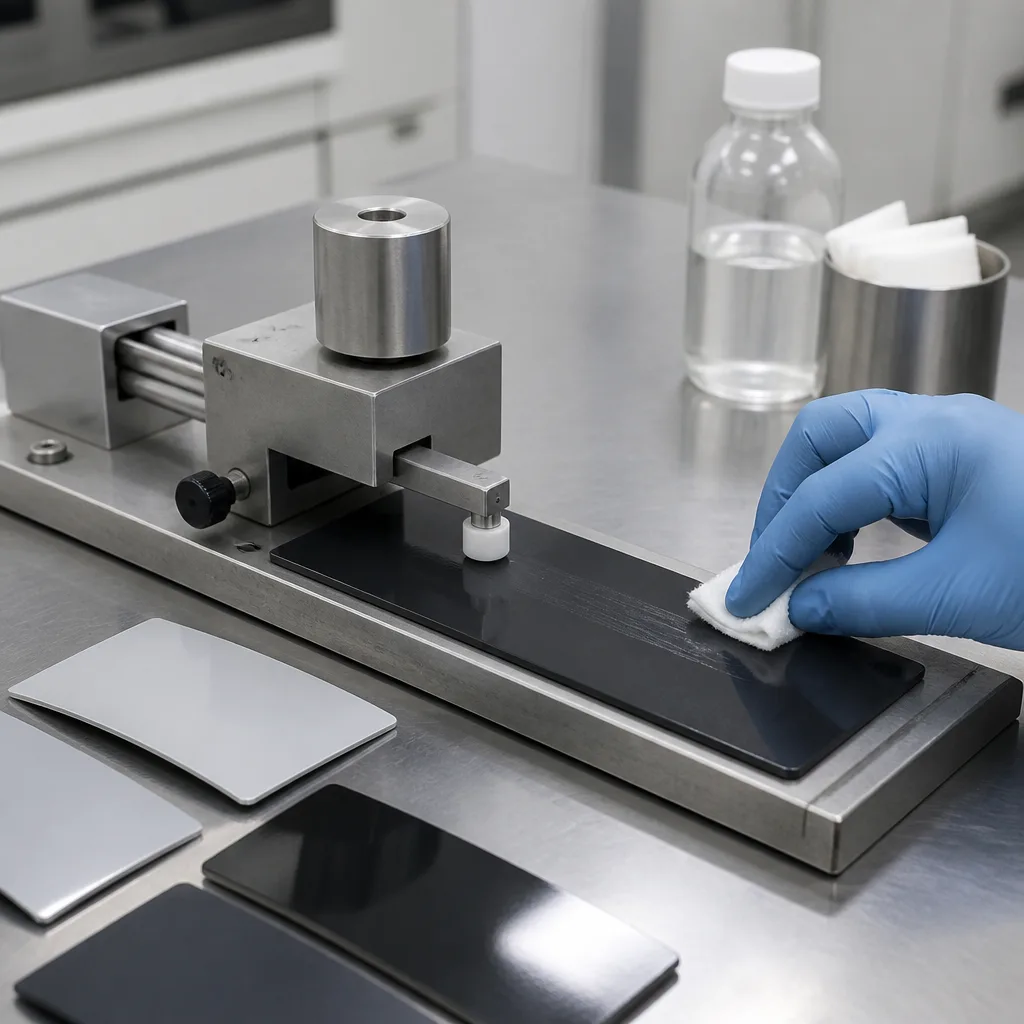
Der Hauptzweck der Norm GMW 15891 besteht darin, den Aushärtungsgrad einer Farbe oder Beschichtung durch Messung ihrer Abriebfestigkeit gegenüber Lösungsmitteln zu bestimmen. Während der Aushärtung erfährt die Beschichtung chemische Veränderungen, die ihre Beständigkeit gegenüber Lösungsmitteln und mechanischen Einwirkungen erhöhen. Eine unzureichend ausgehärtete Beschichtung kann sich bei Kontakt mit einem geeigneten Lösungsmittel erweichen, auflösen, in das Schleifmaterial eindringen oder anderweitig beschädigt werden.
Zusammenfassend bietet dieser Test eine relativ einfache Möglichkeit, zu überprüfen, ob ein Beschichtungsprozess den erforderlichen Aushärtungsgrad erreicht hat. Die Methode kann sowohl im Labor als auch in der Produktion eingesetzt werden.
Die Norm GMW 15891 gilt für lackierte Metall- oder Kunststoffoberflächen und zugehörige Prüfplatten. Das Verfahren ist für verschiedene Beschichtungssysteme anwendbar, wobei das geeignete Lösemittel für die jeweilige Beschichtungstechnologie ausgewählt wird. Das Lösemittel wird üblicherweise zwischen dem Lacklieferanten und General Motors vereinbart. Daher kann das Verfahren für folgende Beschichtungsarten angewendet werden:
Die Bewertungsmethode und die Bewertungskriterien können von der Art der zu untersuchenden Beschichtung abhängen.
Das Grundprinzip des beschriebenen Prüfverfahrens ist einfach: Eine ausgehärtete Beschichtung sollte gegenüber dem angegebenen Lösungsmittel eine höhere Beständigkeit aufweisen als eine nicht ausgehärtete Beschichtung. Ein Tuch wird gefaltet und mit dem angegebenen Lösungsmittel getränkt. Überschüssiges Lösungsmittel wird entfernt, und das Tuch wird mit kontrollierten Hin- und Herbewegungen über die beschichtete Oberfläche gerieben. Die Reibbewegung beträgt ca. 25–50 mm, und der Test umfasst 10 Reibvorgänge. Die Kontaktfläche muss einen Durchmesser von mindestens ca. 16 mm aufweisen. Nach dem Reibvorgang werden sowohl die Beschichtung als auch das Reibtuch auf Anzeichen von Beschichtungsablösung oder -übertragung untersucht.
Soweit möglich, werden Proben direkt vom tatsächlichen Bauteil entnommen. Geometrie und Abmessungen des Bauteils müssen eine korrekte Durchführung der Prüfung ermöglichen. Ist die Prüfung des tatsächlichen Bauteils nicht praktikabel, können repräsentative Prüfplatten angefertigt werden. Diese Platten sollten die wichtigsten Eigenschaften des Serienbauteils nachbilden. Dazu gehören:
Dieser Ansatz trägt dazu bei, dass das Testpanel das tatsächliche Beschichtungssystem der Produktion repräsentiert und nicht etwa eine unabhängige Laborprobe.
Eine typische GMW 15891-Bewertung umfasst folgende Schritte:
Ziel dieses Tests ist es, einen standardisierten und reproduzierbaren Hinweis auf die Aushärtung der Beschichtung zu liefern, anstatt eine allgemeine Bewertung der Lösemittelbeständigkeit vorzunehmen.
Das Ergebnis wird primär durch die Untersuchung des Ausmaßes der Beschichtungsbeschädigung oder des Beschichtungsabriebs bestimmt. Wichtige Beobachtungen können Folgendes umfassen:
Die Norm GMW 15891 verwendet je nach Beschichtungsart unterschiedliche Bewertungskriterien. Im Allgemeinen werden separate Tabellen für Systeme wie Galvanisierung, Grundierung, leitfähige Grundierung und Einschichtbeschichtung verwendet, während eine weitere Tabelle für Proben mit transparenten Beschichtungen gilt.
Die Norm GMW 15891 ist wichtig, da die ordnungsgemäße Aushärtung der Beschichtung in direktem Zusammenhang mit der Leistungsfähigkeit und Haltbarkeit lackierter Automobilteile steht. Eine nicht ordnungsgemäß ausgehärtete Beschichtung kann die Beständigkeit gegenüber folgenden Einflüssen verringern:
Eine optisch akzeptable Beschichtung kann dennoch unzureichend ausgehärtet sein. Lösemittelabriebtests bieten eine praktische Methode, dies festzustellen. Diese Methode wird auch von Laboren angewendet, die im Rahmen von Prüf- und Akkreditierungsprogrammen für die Automobilindustrie tätig sind. Beispielsweise führen akkreditierte Labore die Norm GMW 15891 für Aushärtungsprüfungen und Aushärtungs-/Lösemittelabriebtests auf.
Die Norm GMW 15891 ist in verschiedenen Phasen der Automobilproduktion anwendbar:
Mehrere Fertigungsvariablen können die endgültige Aushärtung einer Beschichtung beeinflussen:
Daher sollte ein niedriger GMW 15891-Wert generell in Verbindung mit den Parametern des Beschichtungsprozesses bewertet und nicht isoliert interpretiert werden.
Die Norm GMW 15891 ist Bestandteil eines umfassenderen Prüfprogramms zur Bewertung der Leistungsfähigkeit von Automobilbeschichtungen. Weitere Prüfungen untersuchen Eigenschaften wie Haftung, Abriebfestigkeit, Schlagfestigkeit, Chemikalienbeständigkeit, Korrosionsbeständigkeit, Härte und Aussehen. Beispielsweise befasst sich die Norm GMW 14829 mit der Haftung von Lackbeschichtungen auf Klebeband, während die Norm GMW 14700 die Steinschlagbeständigkeit von Beschichtungen untersucht. Die Norm GMW 15891 unterscheidet sich von diesen Methoden, da sie primär die Aushärtung von Beschichtungen durch Lösungsmittelabrieb bewertet.
Zusammenfassend lässt sich sagen, dass das im Standard GMW 15891 definierte Verfahren eine lackierte Oberfläche einem kontrollierten Lösemittel-Reibeprozess unterzieht und den resultierenden Beschichtungszustand sowie den Lackabrieb bewertet. Da eine ausreichende Aushärtung für die Erzielung der angestrebten Haltbarkeit und Beständigkeit von Automobillacken unerlässlich ist, eignet sich dieser Standard für die Entwicklung von Lackierprozessen, die Materialfreigabe, die Produktionsqualitätskontrolle und die Fehlerbehebung.
Kurz gesagt, beantwortet das Prüfverfahren eine entscheidende Frage in der Fertigung: Ist die Automobilbeschichtung ausreichend ausgehärtet, um die notwendige Beständigkeit gegenüber Lösungsmitteln zu gewährleisten? Dies macht die Norm GMW 15891 zu einem wertvollen Instrument der Qualitätskontrolle für lackierte Metall- und Kunststoffbauteile der Automobilindustrie.
Seit vielen Jahren versteht unser Unternehmen mit seinen kompetenten und erfahrenen Mitarbeitern die Bedürfnisse seiner Kunden, bietet ihnen die benötigten fortschrittlichen Prüfdienstleistungen und unterstützt sie beim Aufbau, der Implementierung und der Optimierung von Managementsystemen. In diesem Rahmen bieten wir auch Prüfdienstleistungen gemäß der Norm GMW 15891 an.
Um einen Termin zu vereinbaren, genauere Informationen zu erhalten oder eine Bewertung anzufordern, können Sie uns bitten, unser Formular auszufüllen und Sie zu erreichen.

