

Norma „EDAG PVE.4.03.01.0001 Odporność na zarysowania”, opublikowana przez Grupę EDAG, jednego z największych niezależnych partnerów inżynieryjnych na świecie w dziedzinie pojazdów i inteligentnych fabryk, opisuje metodę badania odporności na zarysowania elementów lakierowanych i niemalowanych. W tym celu powierzchnia jest poddawana zewnętrznemu ścieraniu mechanicznemu w postaci zarysowań.
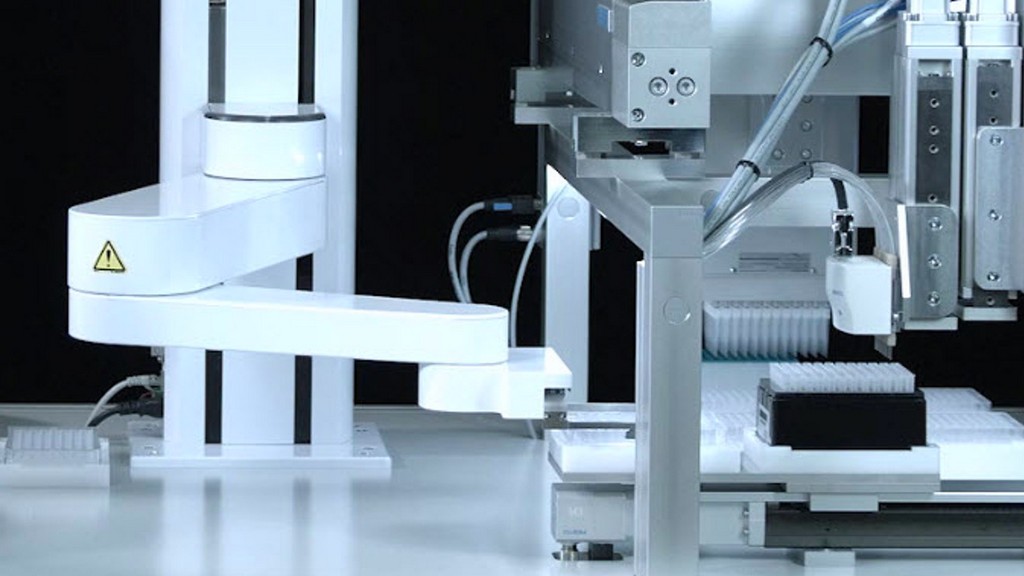
Do testów wykorzystuje się narzędzie do rysowania i pinezkę z zamocowanymi i odpowiednio zabezpieczonymi szpilkami. Narzędziem do rysowania jest tester twardości 430P firmy Erichsen. Szpilka ma końcówkę z węglika spiekanego o średnicy 1 mm; końcówka testowa testera twardości model 318 firmy Erichsen jest najbardziej odpowiednia.
W testach wykorzystywany jest również spektrofotometr spełniający ogólne wymogi norm DIN 5033-1, ISO/CIE 11664-3, ISO/CIE 11664-4 oraz DIN 5033-7, pomiary geometryczne 45 stopni / 0 stopni lub 0 stopni / 45 stopni zgodnie z normą DIN 5033-7, ocena wizualna w świetle zgodnie z normami DIN 6173-1 i DIN 6173-2 oraz światło standardowe D65.
Próbkę testową umieszcza się płasko na uchwycie i stole pomiarowym. Przeprowadza się ocenę wizualną. Wartość połysku określa się zgodnie z normą CIELab. Parametrami testu są siła nacisku i szybkość zarysowania.
Podczas testu automatycznie sterowany iglica rysuje siatkę na pomalowanej lub niemalowanej powierzchni z odstępem linii wynoszącym około 2 mm. Każda rysa jest rysowana tylko raz w jednym kierunku. Do oceny odchylenia koloru w porównaniu z powierzchnią nieobciążoną określa się za pomocą kolorymetru.
Próbki do badań należy wycinać z gotowych elementów. Kształt i rozmiar uchwytu próbki oraz urządzenia pomiarowego powinny zapewniać płaskie podparcie i umożliwiać jednokierunkowy ruch drapania na odcinku co najmniej 40 mm po powierzchni próbki. Ponadto powierzchnie testowa i podporowa powinny być do siebie równoległe.
Podczas przygotowywania próbki jej powierzchnia musi być gładka i wolna od zabrudzeń. Badanie należy wykonywać czystymi, niezaolejonymi rękami. Próbki należy przechowywać przez co najmniej 48 godzin w standardowych warunkach środowiskowych (23°C i 500% wilgotności względnej) zgodnie z normą ISO 554.
Badanie przeprowadza się w temperaturze pokojowej. Za pomocą rysika tworzy się wzór siatki. Wykonuje się co najmniej 20 rys, zachowując odstępy między liniami siatki wynoszące 2 mm. Rysy powtarza się prostopadle do istniejących linii, tworząc wzór siatki. Rysy nakłada się tylko w jednym kierunku.
Parametry testu są następujące:
Oto oczekiwane wyniki:
Ocena odbywa się w następujący sposób:
Zgodnie z tabelą zatytułowaną „Ocena widoczności wydruku (bez powiększenia)”:
Zgodnie z tabelą zatytułowaną „Ocena zmian powierzchni (powiększenie 6x do 8x)”:
W skrócie, norma EDAG PVE.4.03.01.0001 określa wymagania i procedury dotyczące kontroli wizualnej zewnętrznych lakierowanych powierzchni podzespołów samochodowych. Norma ta jest częścią zestawu protokołów mających na celu zapewnienie wysokiej jakości wyników badań zewnętrznych części pojazdów, ze szczególnym uwzględnieniem spójności, estetyki i trwałości lakierowanych powierzchni.
Norma ta dotyczy cech wizualnych lakierowanych elementów zewnętrznych, zapewniając ich zgodność z ustalonymi kryteriami jakości. Została opracowana do stosowania w procesach produkcji i kontroli jakości w przemyśle motoryzacyjnym, w celu oceny wyglądu powierzchni lakierowanych części, takich jak panele nadwozia, zderzaki i inne elementy zewnętrzne.
Celem niniejszej normy jest:
W normie tej określono kilka kluczowych zagadnień dotyczących kontroli powierzchni malowanych:
Wśród cech wizualnych wyróżnia się:
Norma EDAG PVE.4.03.01.0001 jest szeroko stosowana przez producentów i dostawców branży motoryzacyjnej w celu zapewnienia wysokiej jakości powłok zewnętrznych. Norma ta ma zastosowanie w następujących procesach:
Norma PVE.4.03.01.0001 zawiera jasne wytyczne dotyczące kontroli wizualnej i pomaga producentom samochodów osiągnąć następujące cele:
W związku z tym norma EDAG PVE.4.03.01.0001 odgrywa kluczową rolę w zapewnianiu jakości lakierowanych powierzchni zewnętrznych w branży motoryzacyjnej. Definiując rygorystyczne kryteria i procedury kontroli, pomaga producentom dostarczać atrakcyjne wizualnie i trwałe komponenty. Norma ta, będąca częścią kompleksowego podejścia Grupy EDAG do inżynierii motoryzacyjnej, podkreśla znaczenie precyzji i spójności w osiąganiu wysokiej jakości powierzchni pojazdów.
Nasza organizacja, działająca od wielu lat i skrupulatnie śledząca globalny rozwój nauki i technologii, przeprowadza testy, pomiary i analizy w szerokim zakresie dziedzin dla firm z wszystkich sektorów, dysponując wykwalifikowanym zespołem i rozbudowaną infrastrukturą. W tym kontekście świadczymy również usługi testowania zgodnie z normą „EDAG PVE.4.03.01.0001 Odporność na zarysowania”.
Możesz poprosić nas o wypełnienie formularza, aby umówić się na spotkanie, uzyskać bardziej szczegółowe informacje lub poprosić o ocenę.

