

Norma „FCA PS.50027 Blachy i taśmy stalowe ocynkowane ogniowo”, opracowana przez Fiat Chrysler Automobiles (FCA) (obecnie Stellantis), włosko-amerykańską firmę motoryzacyjną, opisuje klasyfikację, wymagania i metody badań blach i taśm stalowych ocynkowanych ogniowo.
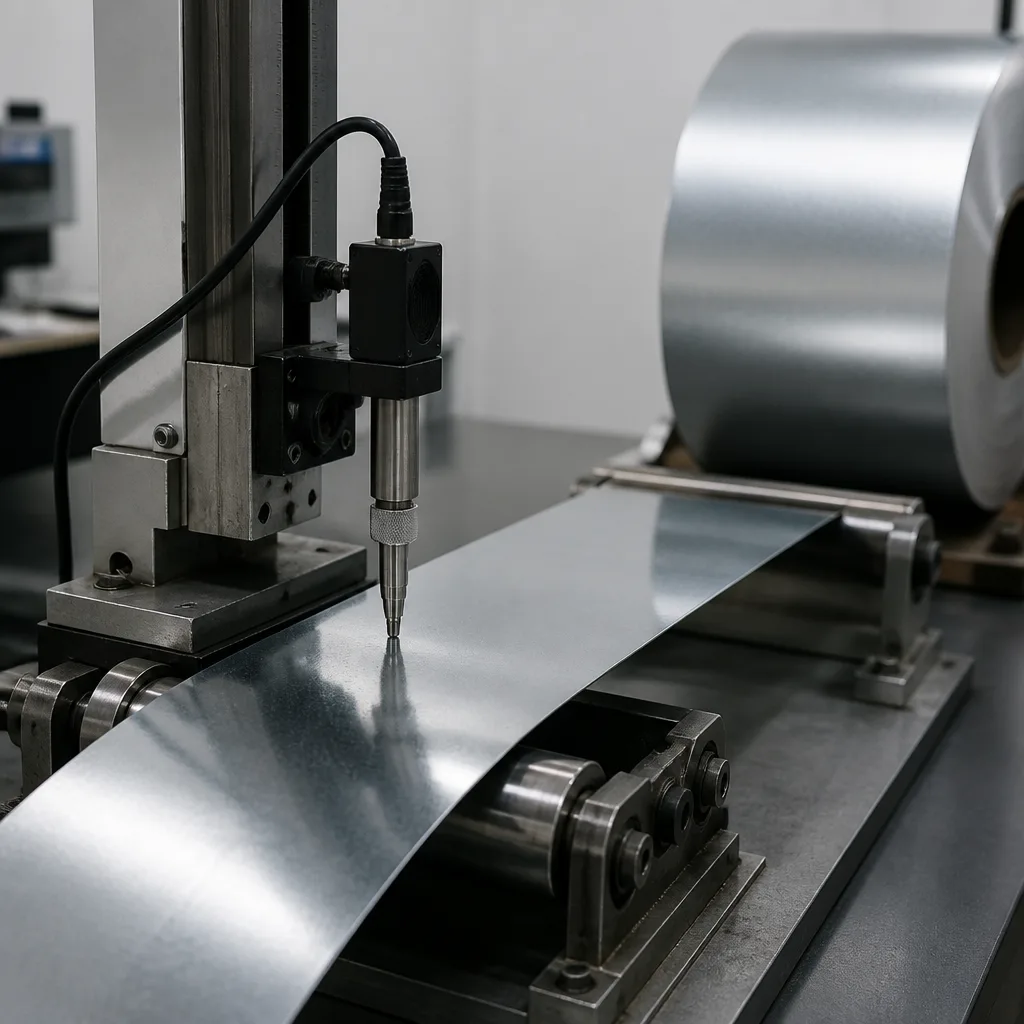
Produkty określone w niniejszej normie dostarczane są w rolkach lub w odcinkach ciętych i są zwykle stosowane do produkcji elementów wymagających dobrej odporności na korozję, dobrej podatności na formowanie na zimno i przeznaczonych do kationowego malowania elektroforetycznego.
Niniejsza norma dotyczy zwojów blachy stalowej, które były poddawane ciągłej obróbce w kąpieli z roztopionego cynku w celu nałożenia określonej ilości powłoki cynkowej na ich powierzchnię. Stale powlekane mogą być dostarczane w wersji nienaświetlonej i naświetlonej. Szczegółowe wymagania dotyczące powierzchni naświetlonej określono w normie FCA MS.50002.
O ile nie określono inaczej, podstawowy rodzaj stali wymagany do produkcji danej części jest ustalany w drodze porozumienia między stronami w momencie składania zamówienia. Właściwości mechaniczne i podatność na odkształcanie dostarczonej blachy muszą być zgodne z wymaganiami norm obejmujących odpowiednie materiały niepowlekane. Dostawca jest zobowiązany do podjęcia wszelkich niezbędnych środków ostrożności w celu zapewnienia, że blacha spełnia te wymagania. Środki te zależą od rodzaju używanego sprzętu do obróbki i mogą obejmować zastosowanie stali odgazowanej, walcowanie blachy po hartowaniu lub stosowanie stali bezszczelinowej.
Masę powłoki określa się metodą trzypunktową, zgodnie z aktualną wersją normy ASTM A90, ale pomiar masy powłoki przeprowadza się oddzielnie po obu stronach płytki. Do kontroli procesu powlekania w linii produkcyjnej, dopuszczalny jest pomiar masy powłoki metodą fluorescencji rentgenowskiej (RTG) zgodnie z najnowszą wersją normy „ASTM A754/A754M Standardowa metoda badania do określania masy powłoki (masy) powłok metalicznych na stali metodą fluorescencji rentgenowskiej”, pod warunkiem zapewnienia prawidłowej kalibracji metodą ważenia paskowego (ASTM A90). Jednakże w przypadku sporu, metodą rozstrzygającą będzie metoda ważenia paskowego. W przypadku klas masy powłoki dla cynkowania ogniowego, cynkowania ogniowego z powłoką magnezową i galwanizacji ogniowej, obowiązuje norma FCA MS.50002.
Grubość powłoki określa się za pomocą jednej z następujących metod:
W skrócie, norma FCA PS.50027 to specyfikacja materiałowo-dostawcza dla blach i taśm stalowych ocynkowanych ogniowo, stosowanych w przemyśle motoryzacyjnym. Norma ta definiuje rodzaje powłok, odporność na korozję, przyczepność, spawalność, kryteria kontroli oraz metody badań ocynkowanej stali samochodowej.
Niniejsza specyfikacja dotyczy ciągłej stali powlekanej ogniowo dostarczanej w zwojach lub w odcinkach ciętych, przeznaczonej do zastosowań w nadwoziu samochodowym i konstrukcjach, i musi spełniać następujące wymagania:
Niniejsza norma ma zastosowanie przede wszystkim do następujących kwestii:
Materiały te są powszechnie stosowane w następujących obszarach:
Główne obszary techniczne objęte tą normą są następujące:
Powłoki te wybiera się na podstawie kryteriów odporności na korozję, możliwości malowania i wydajności spawania.
Norma FCA PS.50027 określa następujące metody pomiaru masy i grubości powłok:
Klasa powłoki określa oczekiwaną odporność na korozję.
Norma FCA PS.50027 obejmuje testy zginania i przyczepności, aby zapewnić przyczepność powłoki podczas formowania. W przypadku materiałów o większej grubości lub wytrzymałości:
Norma ta rozróżnia następujące wymagania:
Jeśli chodzi o wymagania dotyczące wyglądu powierzchni, specyfikacja wymaga spełnienia następujących wymogów:
Szczególną uwagę poświęca się odsłoniętym powierzchniom samochodowym, w przypadku których jakość wyglądu powłoki lakierniczej ma kluczowe znaczenie.
Jedną z głównych funkcji normy FCA PS.50027 jest określenie odporności na korozję. Norma ta określa czas ekspozycji na mgłę solną dla różnych mas powłok, zanim dopuszczona zostanie korozja metalu bazowego. Przykładowe wymagania obejmują:
Po procesach odkształcania, takich jak badanie wytrzymałości na rozciąganie, wymagane jest również przeprowadzenie badania korozji uformowanej części.
Materiał musi spełniać następujące wymagania pod względem możliwości malowania i spawania:
Norma ta odnosi się do norm spawalniczych FCA PS.50001/01 i PS.50004/01.
Norma FCA PS.50027 jest powiązana z następującymi odpowiednimi normami FCA/Stellantis:
Normę FCA PS.50027 uważa się za istotną, ponieważ normalizuje ona następujące kwestie:
Producenci oryginalnego wyposażenia samochodowego opierają się na tych specyfikacjach, aby zagwarantować długoterminową trwałość nadwozia i spójną jakość produkcji w swoich zakładach na całym świecie.
Nasza organizacja, dysponująca kompetentną i doświadczoną kadrą, od wielu lat rozumie potrzeby swoich klientów, zapewniając im zaawansowane usługi testowe, których potrzebują, oraz wspierając ich we wdrażaniu, wdrażaniu i doskonaleniu systemów zarządzania. W tym zakresie świadczymy również usługi testowe zgodne z normą FCA PS.50027.
Możesz poprosić nas o wypełnienie formularza, aby umówić się na spotkanie, uzyskać bardziej szczegółowe informacje lub poprosić o ocenę.

