

Norma „GMW 4089 Określanie właściwości zwijania się laminatów piankowych”, opracowana przez General Motors Worldwide (GMW), to procedura badawcza służąca do określania tendencji do zwijania się materiałów piankowych, w szczególności tych stosowanych w tapicerce samochodowej i wnętrzach. Procedura ta ocenia, czy różnice naprężeń między warstwami laminatu powodują zwijanie się materiału po częściowym rozdzieleniu warstw i umożliwieniu im relaksacji.
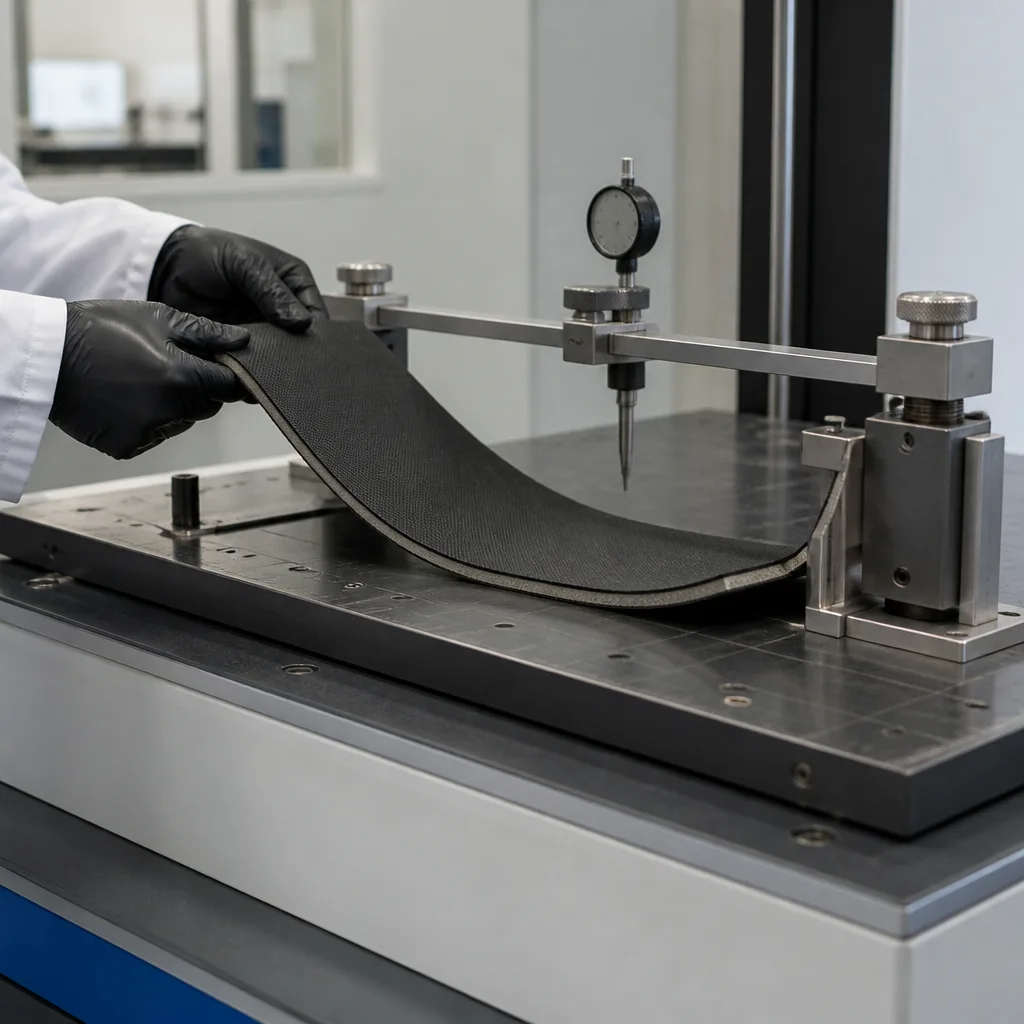
Norma ta jest szczególnie istotna w przypadku tekstyliów samochodowych i materiałów tapicerskich, w których tkanina, tiul lub podobna warstwa jest laminowana na piankowym podłożu. Nadmierne zwijanie może utrudniać obróbkę, cięcie, szycie, klejenie lub montaż materiału, a także negatywnie wpływać na wygląd i stabilność wymiarową gotowego elementu.
Głównym celem normy GMW 4089 jest określenie tendencji laminowanego materiału do zwijania się w wyniku naprężeń lub różnic długości między poszczególnymi warstwami. Na przykład, laminowany materiał piankowy może składać się z następujących warstw:
Podczas laminowania warstwy te mogą wykazywać różne naprężenia lub mieć nieznacznie różne długości efektywne. Po rozdzieleniu warstwy mogą się one kurczyć lub rozszerzać w różny sposób. Powoduje to powstanie siły zwijającej. Norma GMW 4089 oferuje ilościowy sposób pomiaru tego efektu, zamiast polegać wyłącznie na ocenie wizualnej.
Procedura ta dotyczy materiałów tapicerskich laminowanych pianką. Dlatego jest szczególnie istotna w przypadku materiałów do wnętrz samochodowych, takich jak:
Laboratoria badawcze wymieniają normę GMW 4089 jako metodę badania zwijania się laminatów piankowych i wskazują na jej zastosowanie w ocenie tekstyliów samochodowych i laminatów.
Podstawowa zasada opisywanej metody jest dość prosta. Z materiału laminującego wycina się pasek testowy w kierunku osnowy lub maszyny. Następnie oddziela się określony fragment laminatu, aby poszczególne warstwy mogły rozwijać się niezależnie. Ponieważ warstwy mogą mieć różne naprężenia szczątkowe lub wymiary, zazwyczaj nie powracają one do dokładnie tej samej długości. Mierzy się wynikową różnicę długości. Zmierzoną różnicę długości wyraża się następnie jako procent pierwotnej długości odniesienia. Daje to obiektywny obraz tendencji laminatu do zwijania się.
Do badań przygotowuje się trzy próbki. Nominalne wymiary próbki są następujące:
Każda próbka jest oznaczana w punkcie odniesienia 250 mm.
Ważne jest przeprowadzenie wielu testów na wielu próbkach, ponieważ materiały tekstylne i laminowane pianką mogą wykazywać pewne różnice pomiędzy poszczególnymi próbkami.
O ile w obowiązującej specyfikacji materiałowej nie określono inaczej, kondycjonowanie przeprowadza się zgodnie z normą GMW 3221, kod A. Ten etap kondycjonowania pomaga zapewnić, że wyniki badań nie ulegną silnemu zakłóceniu przez niekontrolowane zmiany warunków środowiskowych, takie jak temperatura i wilgotność. Po rozdzieleniu warstw, przed wykonaniem pomiarów końcowych, pozostawia się je do odprężenia w określonych standardowych warunkach.
Proces testowania zazwyczaj przebiega następująco:
Wyższa procentowa różnica długości wskazuje na większą niezgodność wymiarową między warstwami laminatu po odkształceniu. Z praktycznego punktu widzenia, wysoka wartość może wskazywać na następujące potencjalne problemy:
Z kolei niewielka różnica długości zazwyczaj oznacza, że warstwy zachowują większą zgodność wymiarową po ustąpieniu naprężeń.
Norma GMW 4089 jest istotna, ponieważ laminowane materiały samochodowe muszą zachowywać swoje właściwości wymiarowe przez cały okres produkcji i użytkowania. Laminat może wydawać się płaski i stabilny bezpośrednio po wyprodukowaniu. Jednak różnice w naprężeniach między warstwami tkaniny i pianki mogą stać się widoczne, gdy materiał jest cięty, przetwarzany, podgrzewany, kondycjonowany lub w inny sposób odciążany od naprężeń produkcyjnych. Dlatego badanie zwijania pomaga zidentyfikować potencjalne problemy przed wbudowaniem materiału w element pojazdu. Może być również przydatne do porównania:
Wygląd i dopasowanie to ważne cechy jakościowe komponentów wnętrza samochodowego. Nadmiernie zwijający się materiał może powodować widoczne wady, nawet jeśli jego podstawowe właściwości mechaniczne są akceptowalne. Na przykład, laminowana tkanina zastosowana w panelu drzwiowym może mieć odpowiednią wytrzymałość na rozciąganie i ścieranie, ale nadal może być nieodpowiednia, jeśli jej warstwy wykazują nadmiernie zróżnicowane skurcze lub zwijanie. Dlatego norma GMW 4089 uzupełnia inne testy tekstyliów samochodowych, koncentrując się w szczególności na zgodności wymiarowej laminatów i ich zwijaniu.
Należy podać procentową różnicę w średniej długości obliczoną dla poszczególnych warstw materiału, w tym tkaniny przedniej i tiulu. Typowy raport laboratoryjny zawiera następujące informacje:
Podsumowując, norma GMW 4089 to specjalna procedura testowa opracowana w celu oceny tendencji do zwijania się materiałów laminowanych pianką. Badanie odbywa się poprzez rozdzielenie warstw laminowanych, umożliwienie im relaksacji, pomiar różnicy w długościach powstałych warstw i wyrażenie tej różnicy w procentach.
Jego główna wartość polega na kontrolowaniu stabilności wymiarowej, właściwości przetwórczych i jakości wyglądu laminowanych materiałów tapicerskich samochodowych. Test jest szczególnie przydatny do identyfikacji niezgodności między warstwami tkaniny, tiulu i pianki przed ich wykorzystaniem w produkcji komponentów.
Nasza organizacja, dysponująca kompetentną i doświadczoną kadrą, od wielu lat rozumie potrzeby swoich klientów, zapewniając im zaawansowane usługi testowe, których potrzebują, oraz wspierając ich we wdrażaniu, wdrażaniu i doskonaleniu systemów zarządzania. W tym zakresie świadczymy również usługi testowe zgodne z normą GMW 4089.
Możesz poprosić nas o wypełnienie formularza, aby umówić się na spotkanie, uzyskać bardziej szczegółowe informacje lub poprosić o ocenę.

