

Norma „Volvo STD 1024-2523 Badanie zginania, trzpień cylindryczny – Farby i emalie”, opracowana przez Volvo, opisuje eksperymentalną procedurę badawczą służącą do oceny odporności powłoki lakierniczej i emalii lub podłoża na pękanie lub degradację materiału podczas zginania wokół trzpienia cylindrycznego w standardowych warunkach. W przypadku systemu wielowarstwowego, każdą warstwę można badać indywidualnie lub cały system.
Aby określić wymagania dotyczące zgodności z tą normą, konieczne jest:
Panele testowe powinny być wykonane z tworzywa sztucznego, polerowanej stali, polerowanej blachy białej lub miękkiego aluminium. Panele testowe muszą być płaskie i nieuszkodzone, bez widocznych wystających elementów lub pęknięć na powierzchni. O ile nie określono inaczej, panele testowe powinny być prostokątne i mieć wymiary około 200 mm x 30 mm plus/minus 3 mm. Po powlekaniu i wysuszeniu panele testowe można przyciąć do pożądanego rozmiaru, pod warunkiem braku odkształceń. W przypadku paneli aluminiowych dłuższa krawędź powinna być równoległa do kierunku wzdłużnego walcowania metalurgicznego. Krawędzie paneli powinny być gładkie, aby uniknąć pęknięć. Panele testowe należy powlekać metodą określoną dla badanego produktu. Grubość suchej powłoki należy określić w mikrometrach.
Powlekane panele testowe muszą zostać wysuszone (lub wypieczone i poddane starzeniu) i poddane kondycjonowaniu zgodnie z normą Volvo STD 1021-0001. Odpowiednią procedurę testową należy wykonać jak najszybciej. O ile nie określono inaczej, testy należy przeprowadzać w temperaturach 0 ± 2 stopni, -10 ± 2 stopni i -30 ± 5 stopni.
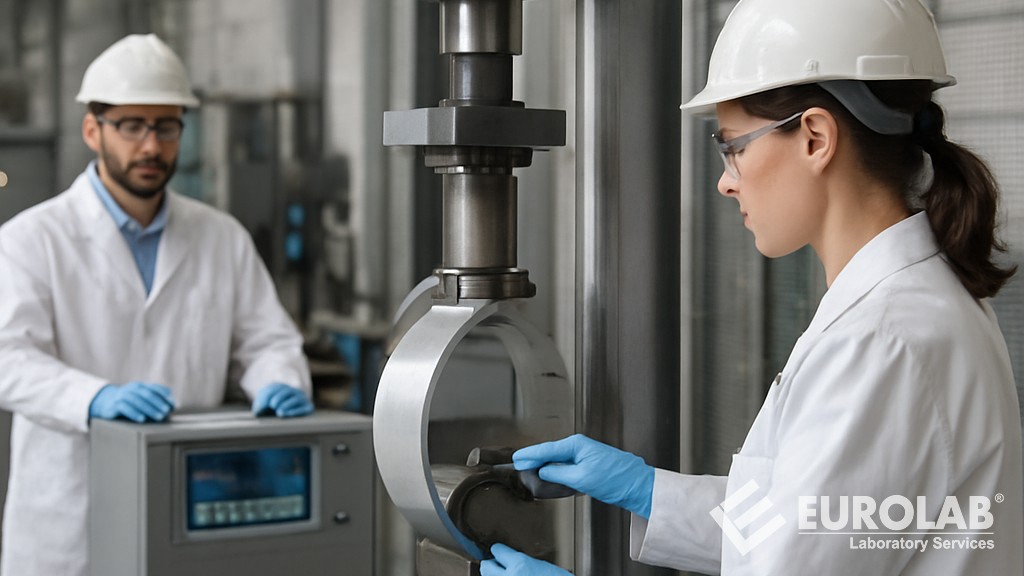
Wybiera się trzpień o średnicy odpowiadającej 15-krotności grubości próbki plus/minus 2 mm. Aparat z zamocowanym odpowiednim trzpieniem otwiera się, a panel ustawia się tak, aby można go było zgiąć stroną powlekaną na zewnątrz. Aparat z panelem umieszcza się w komorze testowej nastawionej na zadaną temperaturę. Po 2 godzinach, gdy panele nadal znajdują się w komorze w zadanej temperaturze, urządzenie wyłącza się równomiernie o 90 stopni, bez potrząsania, na 1-2 sekundy. Odczekać 3-5 sekund.
Powłoka panelu testowego jest sprawdzana bezpośrednio po procesie gięcia. Używając soczewki o 10-krotnym powiększeniu, zgodnie z normalnym widzeniem korekcyjnym lub zgodnie z umową, powłoka i podłoże są badane pod kątem pęknięć lub uszkodzeń materiału. Jeśli zastosowano soczewkę, należy to odnotować w raporcie z badań.
Należy obserwować pojawienie się pęknięć. Mogą one obejmować:
W świecie produkcji motoryzacyjnej o wysokim ryzyku, gdzie pojazdy muszą znosić trudne warunki, od palącego słońca po nieustanne zabrudzenia drogowe, zapewnienie integralności powłok lakierniczych jest kwestią priorytetową. Spośród norm opracowanych przez Volvo, światowego lidera w produkcji pojazdów użytkowych, ciężarówek, autobusów i maszyn budowlanych, norma Volvo STD 1024-2523 wyróżnia się jako specjalistyczna metoda testowa służąca do oceny przyczepności powłok lakierniczych na różnych powierzchniach. Norma ta odgrywa kluczową rolę w utrzymaniu trwałości, estetyki i bezpieczeństwa produkowanych pojazdów, zapobiegając problemom takim jak łuszczenie się lub pękanie, które mogłyby negatywnie wpłynąć na osiągi pojazdu lub prowadzić do kosztownych wycofań z rynku.
Ponieważ branża motoryzacyjna coraz bardziej koncentruje się na materiałach trwałych i zrównoważonych, norma Volvo STD 1024-2523 i podobne pozostają niezbędne dla dostawców i producentów, którzy muszą radzić sobie ze zmieniającymi się przepisami i innowacjami materiałowymi.
Norma ta zasadniczo obejmuje metodę określania przyczepności powłok lakierniczych do powierzchni, szczególnie po przyspieszonym starzeniu lub narażeniu na trudne warunki. W przeciwieństwie do ogólnych testów przyczepności (np. metod krzyżowego sita zgodnie z normą ISO 2409), norma ta dostosowuje ocenę do powłok stosowanych w motoryzacji, kładąc nacisk na kryteria braku powstawania pęknięć po badaniu.
Niniejsza norma obejmuje następujące zagadnienia:
Norma Volvo STD 1024-2523, wymagając „braku pęknięć” jako kryterium spełnienia, gwarantuje, że powłoki nie tylko przylegają, ale także uginają się bez pękania. Jest to kluczowe w przypadku pojazdów, które są odporne na drgania w trudnym terenie lub rozszerzalność cieplną w zmiennych warunkach klimatycznych.
Normy Volvo słyną z rygorystyczności i powtarzalności. Testowanie jest często zintegrowane z symulacjami środowiskowymi, co szczegółowo opisano w normach takich jak Volvo STD 1024-7132 (odporność na odpryski zimnego kamienia). Proces testowania zazwyczaj obejmuje następujące kroki:
W miarę jak branża szybko zmierza w kierunku zerowej emisji netto, takie normy odgrywają kluczową rolę w znalezieniu równowagi między efektywnością a globalną odpowiedzialnością.
Nasza organizacja, z kompetentną i doświadczoną kadrą, od wielu lat rozumie potrzeby klientów, oferując im zaawansowane usługi testowe oraz wspierając ich we wdrażaniu, wdrażaniu i doskonaleniu systemów zarządzania. W tym zakresie świadczymy również usługi testowe dla firm zgodnie z normą „Volvo STD 1024-2523 Badanie zginania, trzpień cylindryczny – Farby i emalie”.
Możesz poprosić nas o wypełnienie formularza, aby umówić się na spotkanie, uzyskać bardziej szczegółowe informacje lub poprosić o ocenę.

