Pomiar grubości powłok lakierniczych Ford FLTM BI 117-01 – metoda prądów wirowych
Norma „Ford FLTM BI 117-01 Pomiar grubości powłoki lakierniczej – metoda prądów wirowych”, opracowana przez Ford Motor Company (Ford), opisuje metodę badawczą definiującą procedury, sprzęt i kryteria oceny pomiaru grubości powłoki lakierniczej na powierzchniach metalowych. Metoda ta jest szeroko stosowana w inżynierii motoryzacyjnej w celu zapewnienia jakości, trwałości i skuteczności ochrony antykorozyjnej powłoki.
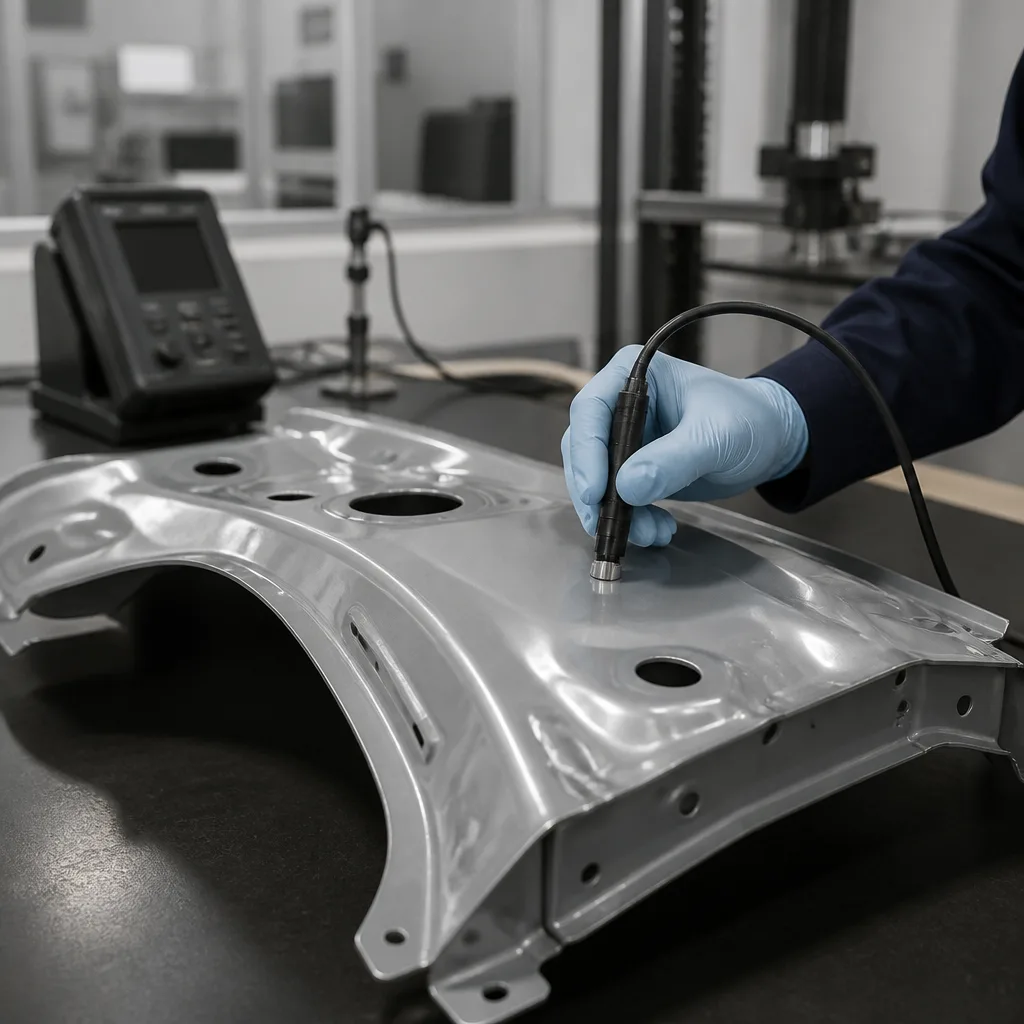
Podstawowym celem normy Ford FLTM BI 117-01 jest zapewnienie, że systemy lakiernicze stosowane na panelach nadwozia i komponentach pojazdów spełniają wymagania projektowe pod następującymi względami:
- Ochrona antykorozyjna
- Spójność wyglądu
- Kontrola procesu w liniach barwiących
- Pośrednio, wydajność adhezji (poprzez odpowiednią grubość warstwy)
Grubość farby ma kluczowe znaczenie z następujących powodów:
- Jeśli jest zbyt cienka, nie zapewnia odpowiedniej ochrony przed korozją.
- Jeśli będzie zbyt gruba, może to doprowadzić do pękania, słabego utwardzania, wzrostu kosztów lub problemów z przyczepnością.
Niniejsza norma ma zastosowanie do następujących kwestii:
- Powierzchnie metalowe (stal, stal ocynkowana, aluminium)
- Malowane panele nadwozia samochodowego
- Elementy powlekane w trakcie testów produkcyjnych i weryfikacyjnych.
Norma ta jest stosowana w następujących obszarach:
- Kontrola jakości produkcji przez producentów oryginalnego sprzętu.
- Testy weryfikacji dostawców
- Rozwój powłok laboratoryjnych
Norma Ford FLTM BI 117-01 definiuje nieniszczące metody pomiarów w zależności od rodzaju powierzchni:
- Metoda indukcji magnetycznej (powierzchnie na bazie żelaza): Stosowana do części stalowych lub żelaznych:
- W sondzie wytwarzane jest pole magnetyczne.
- Warstwa farby działa jak niemagnetyczna pustka.
- Zmiana strumienia magnetycznego jest proporcjonalna do grubości powłoki.
- Metoda prądów wirowych (metale nieżelazne): Stosowana w przypadku aluminium i metali niemagnetycznych:
- Indukowane jest pole elektromagnetyczne o wysokiej częstotliwości.
- W dolnej warstwie tworzą się prądy wirowe.
- Zmiana sygnału jest związana z grubością powłoki.
- Alternatywne metody zaawansowane (technologie wspomagające): W zależności od sprzętu dostawcy stosuje się następujące metody:
- Pomiar grubości ultradźwiękowy
- Mikroskopia optyczna/cyfrowa (w sytuacjach zaawansowanej analizy)
Typowe urządzenia dopuszczone do testowania zgodnie z normą Ford FLTM BI 117-01 obejmują:
- Mierniki grubości powłok z indukcją magnetyczną
- Mierniki grubości prądów wirowych
- Skalibrowane wzorce odniesienia (certyfikowane folie lub bloki)
Cały sprzęt,
- Przed testowaniem należy przeprowadzić kalibrację.
- Należy przeprowadzać okresową weryfikację zgodnie z certyfikowanymi normami.
Prawidłowa kalibracja jest podstawowym wymogiem w przypadku następujących urządzeń:
- Przed pomiarem urządzenie musi się rozgrzać.
- Kalibracja zerowa na gołym podłożu.
- Stosowanie certyfikowanych norm grubości
- Weryfikacja materiałów podobnych do próbek testowych (ten sam skład i stan powierzchni)
Aby zachować dokładność pomiarów konieczna jest regularna kalibracja.
Ta metoda testowania zazwyczaj obejmuje następujące kroki:
- Przygotowuje się czysty, niepowlekany obszar odniesienia.
- Urządzenie pomiarowe jest skalibrowane.
- Na powlekanej powierzchni dokonuje się pomiaru w wielu punktach.
- Jest on zapisywany z następującą wartością:
- Minimalna grubość
- Maksymalna grubość
- Wartość średnia
- Podano warunki pomiaru i typ urządzenia.
Kluczowe czynniki wpływające na dokładność wyników są następujące:
- Chropowatość powierzchni
- Krzywizna części
- Grubość podłoża
- Efekty krawędziowe
- Kąt sondy i ciśnienie
- Właściwości magnetyczne materiału bazowego
Czynniki te są wyraźnie kontrolowane w normie w celu zwiększenia powtarzalności.
Standardowa metoda badawcza Ford FLTM BI 117-01 jest częścią szerszego systemu testowania powłok lakierniczych i korozji firmy Ford, często stosowanego w połączeniu z:
- Ford FLTM BI 110 seria standardowa (testy powłok)
- Ford FLTM BI 123 seria standardowa (test korozyjny)
- Ford FLTM BO seria standardowa (testy odporności na warunki środowiskowe)
Norma Ford FLTM BI 117-01 jest ważna, ponieważ standaryzuje sposób pomiaru grubości powłoki lakierniczej na częściach pojazdów, a ten pozornie prosty pomiar ma bezpośredni wpływ na trwałość pojazdu, jego wygląd i kontrolę jakości produkcji. Oto kluczowe powody, dla których norma ta jest uważana za ważną:
- Zapewnia skuteczną ochronę antykorozyjną: Systemy lakiernicze na panelach nadwozia stanowią pierwszą barierę antykorozyjną. Zbyt cienka powłoka może wnikać w podłoże metalowe, powodując rdzewienie i degradację konstrukcji. Zbyt gruba powłoka może pękać lub z czasem tracić przyczepność. Norma ta gwarantuje, że powłoka pozostanie w wyznaczonym przedziale ochronnym.
- Gwarantuje spójny wygląd pojazdu: Różnice w grubości mają wpływ na następujące kwestie:
- Jednorodność kolorów
- Poziom jasności
- Faktura powierzchni (wygląd skórki pomarańczowej, zmarszczki)
Kontrolując grubość, można mieć pewność, że pojazdy pochodzące z różnych fabryk lub od różnych dostawców będą miały tę samą jakość wizualną.
- Kontroluje stabilność procesu produkcyjnego: Grubość farby jest kluczowym wskaźnikiem procesu w liniach lakierniczych (natryskowych, galwanicznych, proszkowych). Norma ta umożliwia inżynierom:
- Wykrywanie odchylenia lub zatkania pistoletu natryskowego.
- Identyfikacja problemów z chemią kąpieli (w systemach galwanicznych)
- Aby zapewnić stałą wydajność linii.
Bez standardowej metodologii trudniej jest wykryć wczesne odchylenia od procesu.
- Zwiększa trwałość i skuteczność gwarancji: Prawidłowa grubość powłoki zmniejsza ryzyko wystąpienia długotrwałych awarii, takich jak:
- Łuszczenie i rozwarstwianie
- Uszkodzenia spowodowane uderzeniem kamienia
- Degradacja UV
- Roszczenia gwarancyjne związane z korozją
Bezpośrednio przekłada się to na redukcję kosztów i zwiększenie niezawodności produktu.
- Zapewniona jest zgodność z normami jakości dostawców: Ford współpracuje z wieloma globalnymi dostawcami. Norma ta gwarantuje:
- Wszyscy dostawcy mierzą grubość w ten sam sposób.
- Dane można porównywać między regionami.
- Kontrole jakości są spójne.
Jest to niezwykle istotne dla globalnych systemów produkcyjnych.
- Wspiera strategie dotyczące materiałów lekkich: nowoczesne pojazdy wykorzystują materiały mieszane (stal, aluminium). Każdy z nich zachowuje się inaczej w systemach powłok. Norma ta wspiera projektowanie pojazdów wielomateriałowych, zapewniając dokładną walidację grubości zarówno w podłożach żelaznych, jak i nieżelaznych.
- Zapewnia powtarzalne i weryfikowalne pomiary: Norma ta gwarantuje, że wyniki są możliwe do prześledzenia i powtarzalne, ponieważ definiuje zasady kalibracji przyrządów, punkty pomiarowe i dopuszczalne techniki (indukcja magnetyczna/prądy wirowe).
Krótko mówiąc, norma Ford FLTM BI 117-01 definiuje znormalizowaną, powtarzalną metodę pomiaru grubości powłoki lakierniczej na częściach metalowych, wykorzystującą zasadę magnetyczną lub prądów wirowych. Gwarantuje ona, że systemy powłok lakierniczych w przemyśle motoryzacyjnym spełniają rygorystyczne wymagania dotyczące trwałości i ochrony antykorozyjnej.
Nasza organizacja, dysponująca kompetentną i doświadczoną kadrą, od wielu lat rozumie potrzeby swoich klientów, zapewniając im zaawansowane usługi testowe, których potrzebują, oraz wspierając ich we wdrażaniu, wdrażaniu i doskonaleniu systemów zarządzania. W tym zakresie świadczymy również usługi testowe zgodne z normą Ford FLTM BI 117-01.



