

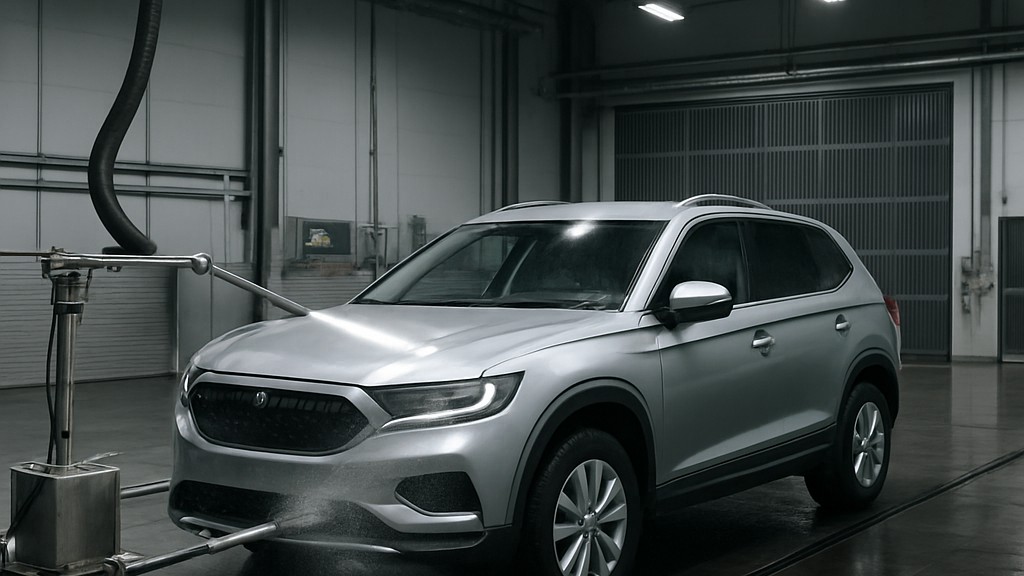
มาตรฐาน "DIN EN ISO 16925 สีและสารเคลือบเงา - การกำหนดความต้านทานของสารเคลือบต่อแรงดันน้ำ" ซึ่งพัฒนาโดยสถาบันมาตรฐานแห่งเยอรมนี (DIN) และต่อมาได้รับการเผยแพร่โดยองค์การระหว่างประเทศเพื่อการมาตรฐาน (ISO) อธิบายวิธีการทดสอบสำหรับการประเมินความต้านทานของสารเคลือบต่อแรงดันน้ำ วิธีการทดสอบนี้จำลองผลกระทบของแรงดันน้ำที่มีต่อสารเคลือบ แม้ว่าวิธีการนี้จะถูกนำมาใช้เป็นหลักในการทดสอบสารเคลือบยานยนต์ แต่วิธีการนี้ยังถูกนำไปใช้ในด้านอื่นๆ อีกด้วย
สำหรับวัตถุประสงค์ของมาตรฐานนี้ นอกเหนือจากข้อกำหนดและคำจำกัดความที่ให้ไว้ใน ISO 4618 แล้ว ให้ใช้คำจำกัดความต่อไปนี้:
โดยหลักการแล้ว ความต้านทานของชิ้นงานทดสอบที่เคลือบแล้วต่อการสูญเสียความแข็งแรงการยึดเกาะจะถูกทดสอบด้วยแรงดันน้ำที่กำหนด ขอบเขตความเสียหายของชิ้นงานทดสอบขึ้นอยู่กับความแข็งแรงการยึดเกาะเป็นหลัก รวมถึงช่องว่างระหว่างหัวฉีดและชิ้นงานทดสอบ อัตราการไหลเชิงปริมาตร ระยะเวลาการทดสอบ รูปทรงของหัวฉีด พื้นที่การกระแทก มุมการกระแทก อุณหภูมิน้ำที่ฉีด และเครื่องมือตัดและขูด การประเมินจะดำเนินการโดยการเปรียบเทียบภาพด้วยสายตาที่มีค่าลักษณะเฉพาะสัมพันธ์กับพื้นที่ที่ลอกออก ควรระบุเส้นแบ่ง (ระนาบ) ของการลอกออกในรายงานการทดสอบ (เช่น ชั้นพื้นผิว/ไพรเมอร์)
ในการทดสอบเหล่านี้ จะใช้เครื่องฉีดน้ำแรงดันสูงซึ่งประกอบด้วยปั๊มแรงดันสูงและหัวฉีด โดยปั๊มแรงดันสูงจะจ่ายน้ำจากถังเก็บน้ำ เพื่อป้องกันผลกระทบจากความผันผวนของแรงดัน ความดันและอัตราการไหลเชิงปริมาตรที่หัวฉีดดังที่อธิบายไว้ด้านล่างจะต้องสามารถปรับได้ อุณหภูมิของน้ำต้องสามารถปรับได้ที่บวกหรือลบ 2 องศาเซลเซียส อุณหภูมิต้องปรับตามภาคผนวก ก. ด้านแรงดันของเครื่องต้องติดตั้งอุปกรณ์ความปลอดภัยที่จำเป็น เช่น วาล์วระบายความดันและวาล์วบายพาส หากการฉีดพ่นไม่สม่ำเสมอ สามารถติดตั้งส่วนตกตะกอนก่อนหัวฉีดได้ การสั่นสะเทือนของหัวฉีดน้ำที่หัวฉีดปั๊มเป็นสิ่งที่ยอมรับไม่ได้ เพื่อให้ได้ผลลัพธ์ที่ทำซ้ำได้ หัวฉีดต้องได้รับการยึดด้วยกลไก และต้องยึดตัวอย่างทดสอบไว้ไม่ให้ลื่นไถล ในการปรับอัตราการไหลเชิงปริมาตร จำเป็นต้องใช้หัวฉีดที่มีมุมฉีด 25 องศา และอัตราการไหลเชิงปริมาตร 6 ลิตร/นาที ที่ความดัน 2 เมกะปาสคาล (20 บาร์) นอกจากนี้ ต้องมีข้อมูลทางเทคนิคตามที่กำหนดไว้ในมาตรฐาน เช่น อัตราการไหลเชิงปริมาตร ความดัน อุณหภูมิ และระยะเวลาการพ่น โครงสร้างแผนผังของอุปกรณ์ฉีดน้ำแรงดันสูงที่สร้างขึ้นโดยเฉพาะสำหรับการทดสอบเหล่านี้ แสดงไว้ในภาพประกอบในมาตรฐาน
การทดสอบยังใช้เครื่องมือตัดหรือขีดเขียนและอุปกรณ์วัดเวลา (นาฬิกาจับเวลา) ที่ต้องตกลงกันโดยฝ่ายต่างๆ ที่เกี่ยวข้อง
ตัวอย่างผลิตภัณฑ์ที่จะทดสอบจะถูกนำมาทดสอบตามมาตรฐาน ISO 15528 แต่ละตัวอย่างจะถูกตรวจสอบและเตรียมสำหรับการทดสอบตามมาตรฐาน ISO 1513 ตัวอย่างทดสอบควรมีลักษณะแบน ขนาดของตัวอย่างทดสอบและจำนวนครั้งในการทดสอบควรเป็นไปตามข้อตกลงของหน่วยงานที่เกี่ยวข้อง ตัวอย่างทดสอบ (ส่วนประกอบของอาคาร) อาจมีความแข็งแรงในการยึดเกาะที่แตกต่างกัน ขอแนะนำให้ทดสอบส่วนต่างๆ ของตัวอย่างทดสอบ (ส่วนประกอบของอาคาร)
ต้องกำหนดเงื่อนไขการเคลือบ การอบแห้ง/บ่ม และการอบ ก่อนการทดสอบ ควรปรับสภาพชิ้นงานทดสอบที่เคลือบไว้ที่อุณหภูมิ 60°C เป็นเวลา 48 ชั่วโมง หรือที่อุณหภูมิห้องเป็นเวลา 7 วัน หลังจากปรับสภาพที่ 60°C แล้ว ควรทำให้ชิ้นงานเย็นลงจนถึงอุณหภูมิห้องก่อนการตัดหรือขูด กำหนดความหนาของฟิล์มแห้งของสารเคลือบเป็นไมครอนตามขั้นตอนใดขั้นตอนหนึ่งที่ระบุใน ISO 2808
เมื่อวางชิ้นงานทดสอบ จำเป็นต้องตรวจสอบให้แน่ใจว่าชิ้นงานทดสอบยึดติดอย่างแน่นหนา โดยใช้เครื่องมือตัดหรือเครื่องมือตัด ชิ้นงานทั้งสองจะถูกวางในแนวตั้งผ่านชั้นเคลือบไปยังพื้นผิว ความลึกของชิ้นงานที่ตัดหรือเครื่องมือตัดไปยังพื้นผิวควรน้อยที่สุดเท่าที่จะเป็นไปได้ หากรูปทรงเรขาคณิตของชิ้นงานเอื้ออำนวย ชิ้นงานที่ตัดหรือเครื่องมือตัดครั้งแรกควรมีความยาวอย่างน้อย 100 มม. ชิ้นงานที่ตัดหรือเครื่องมือตัดครั้งที่สอง ยาวอย่างน้อย 20 มม. วางทำมุม ชิ้นงานที่ตัดหรือเครื่องมือตัดควรวางเป็นเส้นตรงทำมุมประมาณ 30 องศา สามารถใช้เครื่องตัดหรือเครื่องมือตัดอัตโนมัติได้ ควรกำจัดคราบเคลือบออกจากบริเวณชิ้นงานที่ตัดหรือเครื่องมือตัด ความลึกของชิ้นงานที่ตัดไปยังพื้นผิวมีผลต่อผลลัพธ์ ควรตรวจสอบชิ้นงานที่ตัดหรือเครื่องมือตัดเป็นประจำและเปลี่ยนใหม่หากจำเป็น
หลังจากวางตัวอย่างทดสอบลงในอุปกรณ์ (เช่น ใช้บล็อกสเปเซอร์) ช่องว่างระหว่างตัวอย่างทดสอบและหัวฉีดจะถูกปรับเทียบ อุปกรณ์ฉีดน้ำแรงดันจะทำงานที่อุณหภูมิห้อง
แนะนำให้ใช้วิธีทดสอบสามวิธีและเครื่องมือตัดสามแบบ ต้องตกลงกันเกี่ยวกับวิธีการทดสอบที่จะใช้ เครื่องมือตัดหรือตัดที่จะใช้ และแรงดันน้ำ
ตารางแสดงพารามิเตอร์สำหรับวิธีการทดสอบทั้งสามวิธี ซึ่งพิจารณาจากอุณหภูมิน้ำ มุมการกระแทก ช่องว่างระหว่างหัวฉีดกับตัวอย่าง อัตราการไหล และระยะเวลาการพ่น ต้องใช้น้ำปราศจากไอออนในการพ่น เมื่อใช้อุปกรณ์อัตโนมัติและแบบแมนนวล ตัวอย่างทดสอบจะถูกยึดไว้กับหัวฉีดน้ำ หัวฉีดน้ำจะพุ่งผ่านเส้นประหรือเส้นที่ยาวกว่าของทั้งสองเส้น โดยอยู่กึ่งกลางเหนือจุดตัด
ไม่ว่าสารเคลือบชนิดใดจะเสียหาย ความเสียหายจะถูกตรวจพบโดยการคลายตัวหรือการลอกของสารเคลือบ การประเมินจะดำเนินการด้วยสายตาและเปรียบเทียบกับแบบร่าง ในระหว่างการประเมินด้วยสายตา จะได้ค่าลักษณะเฉพาะระหว่าง 1 ถึง 5 ขึ้นอยู่กับระดับความเสียหาย โดยเปรียบเทียบกับแบบร่าง ค่าลักษณะเฉพาะ 0 หมายถึงไม่มีความเสียหาย นอกจากการประเมินแล้ว ควรสังเกตว่าการแยกตัวใดๆ เกิดจากระดับการแยกตัวหลักหรือฟิล์มที่ต้องการหรือไม่ ผลการประเมินด้วยสายตาจะถูกรายงานขึ้นอยู่กับวิธีการที่ใช้ นอกจากนี้ ยังสามารถประเมินความเสียหายโดยรวมได้โดยการวัดพื้นที่ที่เกิดการหลุดลอก (ความกว้างสูงสุดเป็นมิลลิเมตร หรือพื้นที่เป็นตารางมิลลิเมตร) ความเสียหายโดยรวมคำนวณโดยการรวมพื้นที่ที่เสียหายทั้งหมดในตัวอย่างทดสอบ แม้แต่พื้นที่ที่เกิดการหลุดลอกที่เล็กที่สุดก็จะถูกวัดและคำนวณ และนำพื้นที่ทั้งหมดมารวมกับความเสียหายโดยรวม
มาตรฐานนี้แทนที่มาตรฐาน “DIN 55662 สีและสารเคลือบเงา - สารเคลือบผิวสำหรับอุตสาหกรรมยานยนต์ - การทดสอบความทนทานต่อการฉีดน้ำแรงดันสูง”
องค์กรของเราซึ่งให้การสนับสนุนธุรกิจในทุกภาคส่วนมายาวนาน ผ่านกิจกรรมการทดสอบ การวัด การวิเคราะห์ และการประเมินที่หลากหลาย มีทีมงานที่แข็งแกร่งซึ่งติดตามความก้าวหน้าทางวิทยาศาสตร์และเทคโนโลยีระดับโลกอย่างใกล้ชิดและพัฒนาตนเองอย่างต่อเนื่อง ในส่วนนี้ เรายังให้บริการทดสอบตามมาตรฐาน DIN EN ISO 16925 สีและสารเคลือบเงา - การประเมินความต้านทานของสารเคลือบต่อการฉีดน้ำแรงดันสูง
คุณสามารถขอให้เรากรอกแบบฟอร์มของเราเพื่อรับการนัดหมายเพื่อรับข้อมูลรายละเอียดเพิ่มเติมหรือเพื่อขอการประเมินผล

