

มาตรฐาน “GMW 15891 วิธีการถูด้วยตัวทำละลายเพื่อกำหนดระดับการอบแห้งของพื้นผิวโลหะหรือพลาสติกที่ทาสี” ซึ่งพัฒนาโดยบริษัท เจเนอรัล มอเตอร์ส เวิลด์ไวด์ (GMW) เป็นมาตรฐานทางวิศวกรรมที่รวมวิธีการถูด้วยตัวทำละลายเพื่อกำหนดระดับการอบแห้งของพื้นผิวโลหะหรือพลาสติกที่ทาสี วิธีนี้ใช้เพื่อประเมินว่าสารเคลือบอินทรีย์อบแห้งอย่างเพียงพอหรือไม่ โดยการตรวจสอบความต้านทานต่อตัวทำละลายเฉพาะ มาตรฐานนี้มีความสำคัญอย่างยิ่งสำหรับชิ้นส่วนยานยนต์ที่ทาสีและการควบคุมคุณภาพการผลิต
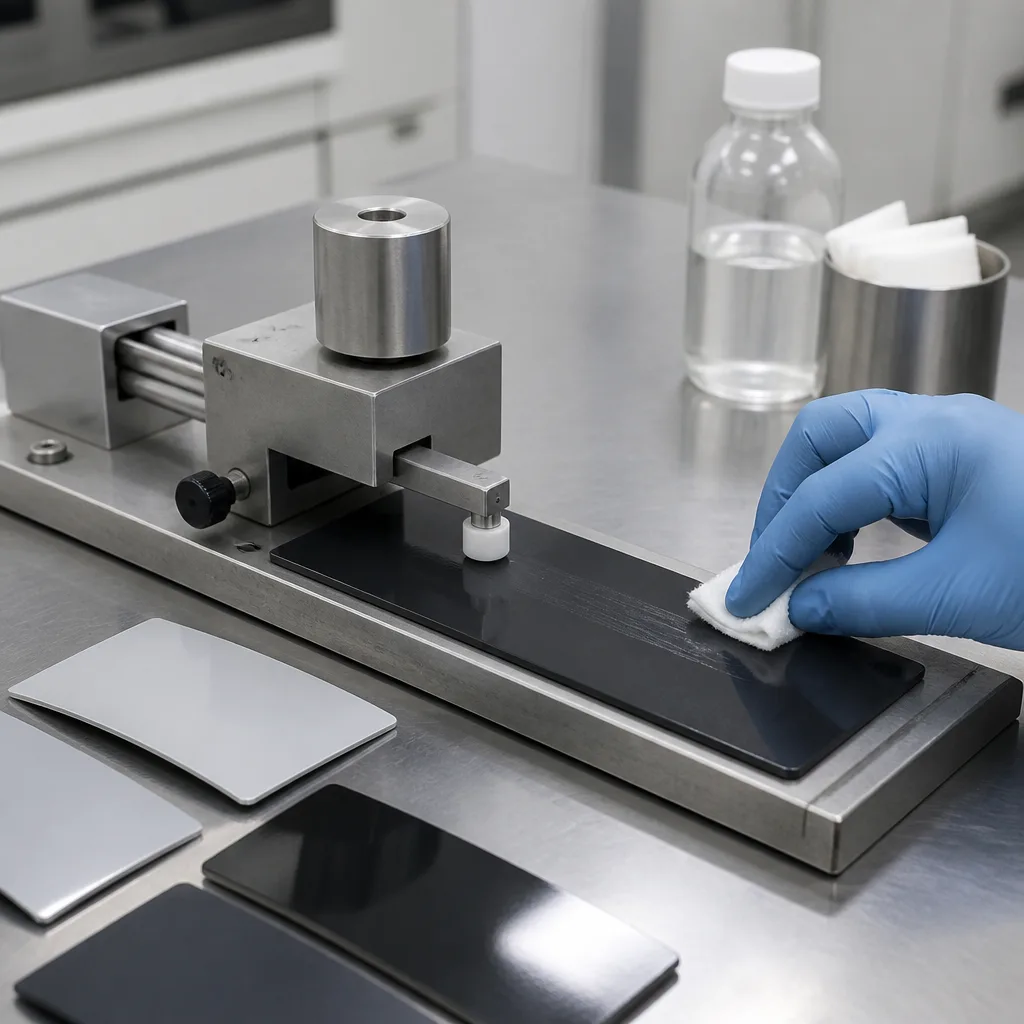
วัตถุประสงค์หลักของมาตรฐาน GMW 15891 คือการกำหนดระดับการอบแห้งของสีหรือสารเคลือบโดยการวัดความต้านทานต่อการขัดถูด้วยตัวทำละลาย ในระหว่างการอบแห้ง สารเคลือบจะเกิดการเปลี่ยนแปลงทางเคมีที่เพิ่มความต้านทานต่อตัวทำละลายและกระบวนการทางกล สารเคลือบที่อบแห้งไม่เพียงพออาจอ่อนตัว ละลาย ซึมเข้าสู่วัสดุที่ถูกขัดถู หรือเสื่อมสภาพลงเมื่อสัมผัสกับตัวทำละลายที่เหมาะสม
โดยสรุป การทดสอบนี้เป็นวิธีที่ค่อนข้างง่ายในการตรวจสอบว่ากระบวนการเคลือบผิวได้บรรลุระดับการบ่มที่ต้องการหรือไม่ วิธีนี้สามารถใช้ได้ทั้งในห้องปฏิบัติการและในกระบวนการผลิต
มาตรฐาน GMW 15891 ใช้กับพื้นผิวโลหะหรือพลาสติกที่ทาสีแล้ว และแผงทดสอบที่เกี่ยวข้อง วิธีการนี้สามารถใช้ได้กับระบบการเคลือบที่แตกต่างกัน และจะเลือกตัวทำละลายที่เหมาะสมสำหรับเทคโนโลยีการเคลือบเฉพาะนั้นๆ โดยปกติแล้วตัวทำละลายจะได้รับการตกลงกันระหว่างผู้จำหน่ายสีและบริษัทเจเนอรัลมอเตอร์ส ดังนั้น วิธีการนี้จึงอาจใช้ได้กับการเคลือบประเภทต่อไปนี้:
วิธีการประเมินและเกณฑ์การให้คะแนนอาจขึ้นอยู่กับประเภทของสารเคลือบที่กำลังตรวจสอบ
หลักการพื้นฐานของวิธีการทดสอบที่อธิบายไว้นั้นง่ายมาก คือ สารเคลือบที่แห้งสนิทแล้วควรแสดงความต้านทานต่อผลกระทบของตัวทำละลายที่กำหนดได้ดีกว่าสารเคลือบที่ยังไม่แห้งสนิท โดยนำผ้ามาพับและชุบด้วยตัวทำละลายที่กำหนด เช็ดตัวทำละลายส่วนเกินออก แล้วนำผ้าไปถูบนพื้นผิวที่เคลือบด้วยการเคลื่อนไหวไปมาอย่างควบคุม ระยะการถูประมาณ 25-50 มม. และทำการทดสอบ 10 ครั้ง พื้นที่สัมผัสต้องมีเส้นผ่านศูนย์กลางอย่างน้อยประมาณ 16 มม. หลังจากกระบวนการถูเสร็จสิ้นแล้ว จะตรวจสอบทั้งสารเคลือบและผ้าที่ใช้ถูเพื่อหาหลักฐานการหลุดลอกหรือการถ่ายโอนของสารเคลือบ
เท่าที่เป็นไปได้ จะมีการเก็บตัวอย่างโดยตรงจากชิ้นส่วนที่ผลิตจริง รูปทรงและขนาดของชิ้นส่วนต้องเอื้ออำนวยให้สามารถทำการทดสอบได้อย่างถูกต้อง เมื่อการทดสอบชิ้นส่วนจริงทำได้ยาก อาจเตรียมแผงทดสอบที่เป็นตัวแทนได้ แผงเหล่านี้ควรจำลองคุณลักษณะสำคัญของชิ้นส่วนที่ผลิตจริง ซึ่งได้แก่:
แนวทางนี้ช่วยให้มั่นใจได้ว่าแผงทดสอบนั้นเป็นตัวแทนของระบบเคลือบผิวที่ใช้ในการผลิตจริง ไม่ใช่ตัวอย่างจากห้องปฏิบัติการที่ไม่เกี่ยวข้อง
การประเมิน GMW 15891 โดยทั่วไปจะดำเนินการตามขั้นตอนดังต่อไปนี้:
การทดสอบนี้มีจุดมุ่งหมายเพื่อให้ได้ผลลัพธ์ที่เป็นมาตรฐานและสามารถทำซ้ำได้เกี่ยวกับการบ่มตัวของสารเคลือบ มากกว่าการประเมินความต้านทานต่อตัวทำละลายโดยทั่วไป
ผลลัพธ์ส่วนใหญ่จะพิจารณาจากระดับความเสียหายของสารเคลือบหรือการถ่ายโอนสารเคลือบ ข้อสังเกตที่สำคัญอาจรวมถึง:
มาตรฐาน GMW 15891 ใช้เกณฑ์การประเมินที่แตกต่างกันไปตามประเภทของสารเคลือบ โดยทั่วไป จะใช้ตารางแยกต่างหากสำหรับระบบต่างๆ เช่น การชุบด้วยไฟฟ้า การลงสีรองพื้น การลงสีรองพื้นนำไฟฟ้า และการเคลือบชั้นเดียว ในขณะที่อีกตารางหนึ่งจะใช้กับตัวอย่างที่มีการเคลือบใส
มาตรฐาน GMW 15891 มีความสำคัญเนื่องจากการอบแห้งสีเคลือบอย่างเหมาะสมนั้นเกี่ยวข้องโดยตรงกับประสิทธิภาพและความทนทานของชิ้นส่วนรถยนต์ที่ทาสี การอบแห้งสีเคลือบที่ไม่เหมาะสมอาจลดความต้านทานต่อ:
แม้ว่าสารเคลือบจะดูสวยงามและเป็นที่ยอมรับได้ แต่ก็อาจยังไม่แห้งสนิท การทดสอบด้วยการถูด้วยตัวทำละลายเป็นวิธีที่ใช้ได้ผลในการตรวจสอบเรื่องนี้ วิธีการนี้ยังถูกใช้โดยห้องปฏิบัติการที่ดำเนินการภายใต้โครงการทดสอบและรับรองมาตรฐานยานยนต์ ตัวอย่างเช่น ห้องปฏิบัติการที่ได้รับการรับรองจะระบุมาตรฐาน GMW 15891 สำหรับการทดสอบการแห้งตัวและการทดสอบการแห้งตัว/การถูด้วยตัวทำละลาย
มาตรฐาน GMW 15891 สามารถนำไปใช้ได้ในขั้นตอนต่างๆ ของการผลิตรถยนต์:
ตัวแปรในกระบวนการผลิตหลายอย่างอาจส่งผลต่อการบ่มขั้นสุดท้ายของสารเคลือบ:
ดังนั้น โดยทั่วไปแล้ว ผลลัพธ์ GMW 15891 ที่ต่ำ ควรได้รับการประเมินควบคู่ไปกับพารามิเตอร์ของกระบวนการเคลือบผิว มากกว่าที่จะตีความโดยลำพัง
มาตรฐาน GMW 15891 เป็นส่วนประกอบหนึ่งของโปรแกรมทดสอบประสิทธิภาพการเคลือบสีรถยนต์ที่ครอบคลุมกว่า การทดสอบอื่นๆ อาจตรวจสอบคุณสมบัติ เช่น การยึดเกาะ การเสียดสี ความต้านทานแรงกระแทก ความต้านทานต่อสารเคมี ความต้านทานต่อการกัดกร่อน ความแข็ง และลักษณะที่ปรากฏ ตัวอย่างเช่น มาตรฐาน GMW 14829 กล่าวถึงการยึดเกาะของสีกับเทป ในขณะที่มาตรฐาน GMW 14700 กล่าวถึงความต้านทานต่อการกระแทกจากเศษหิน มาตรฐาน GMW 15891 แตกต่างจากวิธีการเหล่านี้ เนื่องจากวัตถุประสงค์หลักคือการประเมินการอบแห้งของสีเคลือบโดยเฉพาะผ่านการถูด้วยตัวทำละลาย
โดยสรุป วิธีการที่กำหนดโดยมาตรฐาน GMW 15891 จะนำพื้นผิวที่ทาสีแล้วไปผ่านกระบวนการขัดถูด้วยตัวทำละลายแบบควบคุม และประเมินสภาพการเคลือบและปริมาณการถ่ายโอนสีที่เกิดขึ้น เนื่องจากกระบวนการอบแห้งที่เพียงพอเป็นสิ่งสำคัญเพื่อให้ได้ความทนทานและความต้านทานตามที่ต้องการของสีเคลือบรถยนต์ มาตรฐานนี้จึงมีประโยชน์สำหรับการพัฒนาขั้นตอนการทำสี การอนุมัติวัสดุ การควบคุมคุณภาพการผลิต และการแก้ไขปัญหา
กล่าวโดยสรุป วิธีทดสอบนี้ตอบคำถามสำคัญในกระบวนการผลิต นั่นคือ สีเคลือบรถยนต์แห้งสนิทเพียงพอที่จะทนต่อตัวทำละลายได้หรือไม่? ด้วยเหตุนี้ มาตรฐาน GMW 15891 จึงเป็นเครื่องมือควบคุมคุณภาพที่มีคุณค่าสำหรับชิ้นส่วนรถยนต์ที่ทำจากโลหะและพลาสติกที่ทาสีแล้ว
เป็นเวลานานหลายปีที่องค์กรของเรา ด้วยทีมงานที่มีความสามารถและประสบการณ์ ได้เข้าใจถึงความต้องการของลูกค้า ให้บริการทดสอบขั้นสูงที่พวกเขาต้องการ และช่วยเหลือพวกเขาในการจัดตั้ง การนำไปใช้ และการปรับปรุงระบบการจัดการ ภายใต้กรอบนี้ เรายังให้บริการทดสอบตามมาตรฐาน GMW 15891 อีกด้วย
คุณสามารถขอให้เรากรอกแบบฟอร์มของเราเพื่อรับการนัดหมายเพื่อรับข้อมูลรายละเอียดเพิ่มเติมหรือเพื่อขอการประเมินผล

