

มาตรฐาน “MAN M 3150-2 คุณภาพพื้นผิว - การประเมินการเคลือบขั้นสุดท้าย - รถบรรทุก” ที่พัฒนาโดยบริษัทยานยนต์ MAN อธิบายขั้นตอนการประเมินการเคลือบขั้นสุดท้ายในแง่ของคุณภาพพื้นผิวของรถบรรทุก
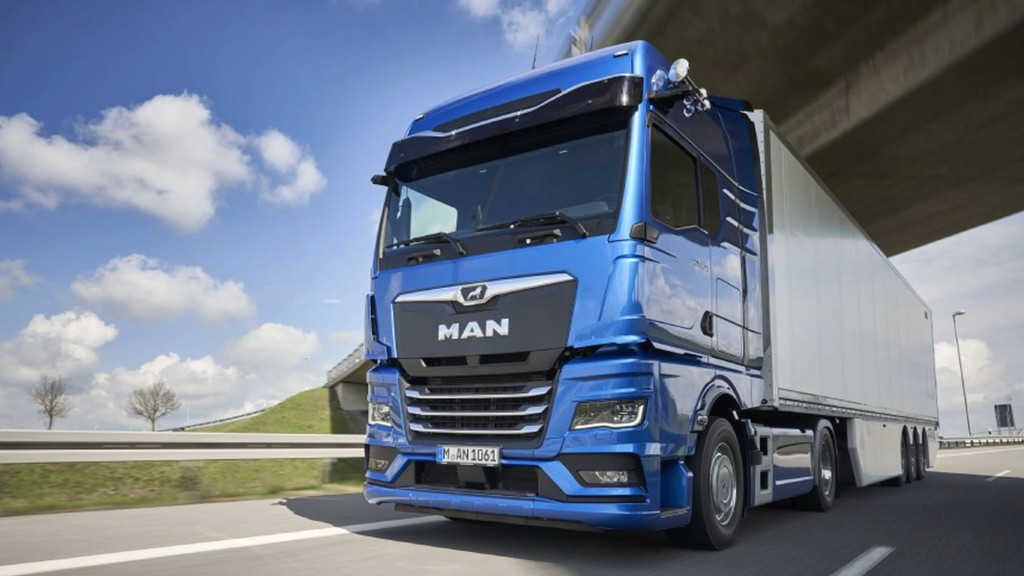
โดยพื้นฐานแล้ว มาตรฐานซีรีส์ MAN M 3150 ประกอบด้วยข้อกำหนดสำหรับการประเมินคุณภาพพื้นผิวของโพรงและการเคลือบอย่างสม่ำเสมอ รวมถึงการจับคู่โครงสร้างและสีในรถยนต์เพื่อการพาณิชย์ของ MAN (ห้องโดยสาร ชิ้นส่วนที่แนบมากับห้องโดยสาร และแชสซี) กล่าวโดยสรุป ชุดมาตรฐานนี้ได้รับการออกแบบเพื่อให้สามารถประเมินคุณภาพพื้นผิวและความสม่ำเสมอของโครงสร้างและสีของการเคลือบบนยานพาหนะเพื่อการพาณิชย์ของ MAN ได้อย่างสม่ำเสมอ โดยทั่วไปมาตรฐานนี้ใช้กับรถบรรทุก อาจมีการใช้ข้อบังคับพิเศษกับยานพาหนะทางทหาร
ชุดมาตรฐานนี้ใช้กับทั้งชิ้นส่วนภายในและชิ้นส่วนที่ซื้อ โดยไม่คำนึงถึงคุณภาพและประเภทของวัสดุส่วนประกอบ
จุดมุ่งหมายของมาตรฐาน MAN M 3150-2 คือการสร้างเกณฑ์ที่สม่ำเสมอในการประเมินคุณภาพพื้นผิวของการเคลือบขั้นสุดท้าย เพื่อรับประกันสภาพพื้นผิวที่สม่ำเสมอในแง่ของสี ความเงา และโครงสร้างของรถบรรทุก ข้อกำหนดเหล่านี้ได้มาจากความต้องการของลูกค้าและเทคโนโลยีที่ล้ำสมัย มาตรฐานนี้แยกความแตกต่างระหว่างพื้นผิวที่ทาสีและพื้นผิวที่ทาสีและเป็นเม็ด
คุณภาพพื้นผิวที่ต้องการต้องอยู่ภายในช่วงพิกัดความเผื่อที่จำเป็นสำหรับโครงสร้างพื้นผิว ระดับความเงา และสีของรถบรรทุก ค่าที่วัดได้ที่ระบุไว้ในส่วนที่สองของมาตรฐาน MAN M 3150-2 ใช้กับห้องโดยสารและหัวเก๋งเท่านั้น (ซึ่งรวมถึงกันชน บังโคลนด้านหลังเพลาหน้าและแผงด้านข้าง) ข้อกำหนดเกี่ยวกับรูปแบบความผิดปกติที่ระบุในส่วนที่สามใช้ได้กับแชสซีและสิ่งที่แนบกับแชสซี
ข้อกำหนดสำหรับการเคลือบพื้นผิว (โครงสร้าง สี) ระบุไว้ในเงื่อนไขการส่งมอบทางเทคนิคของวัสดุเคลือบ (มาตรฐาน M 3094, M 3031, M 3022 ฯลฯ) โดยเฉพาะอย่างยิ่งต้องแน่ใจว่าสีเติมของตู้ตรงกับสีชิ้นส่วนเพิ่มเติมทั้งหมด
การทดสอบระดับความเงาจะต้องดำเนินการตามมาตรฐานการเคลือบทับหน้าที่เกี่ยวข้อง (มาตรฐาน M 3094, M 3031, M 3022) โดยปกติแล้ว ความสว่างสูง ช่วงของรีเฟลกโตมิเตอร์ตามมาตรฐาน DIN EN ISO 2813 มุมตกกระทบ 20 องศา และความสว่างอย่างน้อย 80 หน่วย
โดยทั่วไปการทดสอบระดับสีและความเงาควรดำเนินการตามมาตรฐานการเคลือบที่กำหนด (เช่น มาตรฐาน M 3018, M 3300, M 3022, M 3031, M 3094) ต้องปฏิบัติตามกฎข้อบังคับพิเศษสำหรับยานพาหนะส่วนตัว เพื่อความมันวาวสูง อนุญาตให้มีเกรดความเงาที่แตกต่างกันสูงสุด 1 เปอร์เซ็นต์สำหรับส่วนประกอบบนพื้นผิวโซน 2 และโซน 10 สำหรับพื้นผิวด้าน ต้องใช้การออกแบบหรือเกณฑ์ความคลาดเคลื่อนเฉพาะทางการทหาร
มาตรฐานนี้กำหนดเกณฑ์การประเมินสำหรับการประเมินความคลาดเคลื่อนของสี รวมถึงเงื่อนไขการวัดและการประเมินผลสำหรับการกำหนดความแตกต่างของสีโดยใช้อุปกรณ์ในการเคลือบสีขั้นสุดท้ายของตู้และจุดต่อตู้ การประเมินอุปกรณ์ที่ทาสีด้วยการเคลือบแบบละเอียดกำหนดไว้ในมาตรฐาน M 3150-7
เพื่อวัตถุประสงค์ของมาตรฐานนี้
ในบรรดาการศึกษาการทดสอบ การวัด การวิเคราะห์ และการประเมินผลที่ดำเนินการสำหรับธุรกิจในภาคส่วนต่างๆ องค์กรของเรายังให้บริการการทดสอบที่กำหนดไว้ในมาตรฐาน "MAN M 3150-2 คุณภาพพื้นผิว - การประเมินการเคลือบขั้นสุดท้าย - รถบรรทุก" ด้วยการฝึกอบรม และพนักงานผู้เชี่ยวชาญและอุปกรณ์เทคโนโลยีขั้นสูง
คุณสามารถขอให้เรากรอกแบบฟอร์มของเราเพื่อรับการนัดหมายเพื่อรับข้อมูลรายละเอียดเพิ่มเติมหรือเพื่อขอการประเมินผล

