

มาตรฐาน “GMW 14671 ประสิทธิภาพการเคลือบสารอินทรีย์สำหรับชิ้นส่วนในห้องเครื่องยนต์และใต้ท้องรถ” ซึ่งพัฒนาโดยบริษัท เจเนอรัล มอเตอร์ส เวิลด์ไวด์ (GMW) เป็นข้อกำหนดทางวิศวกรรมด้านวัสดุที่กำหนดข้อกำหนดด้านประสิทธิภาพสำหรับพื้นผิวการเคลือบสารอินทรีย์ที่ใช้กับชิ้นส่วนใต้ท้องรถและใต้ฝากระโปรงรถยนต์ ข้อกำหนดนี้มีความสำคัญอย่างยิ่งสำหรับชิ้นส่วนที่สัมผัสกับความชื้น สารปนเปื้อนบนท้องถนน สารเคมี น้ำมัน เชื้อเพลิง การเปลี่ยนแปลงอุณหภูมิ และการสึกหรอทางกล
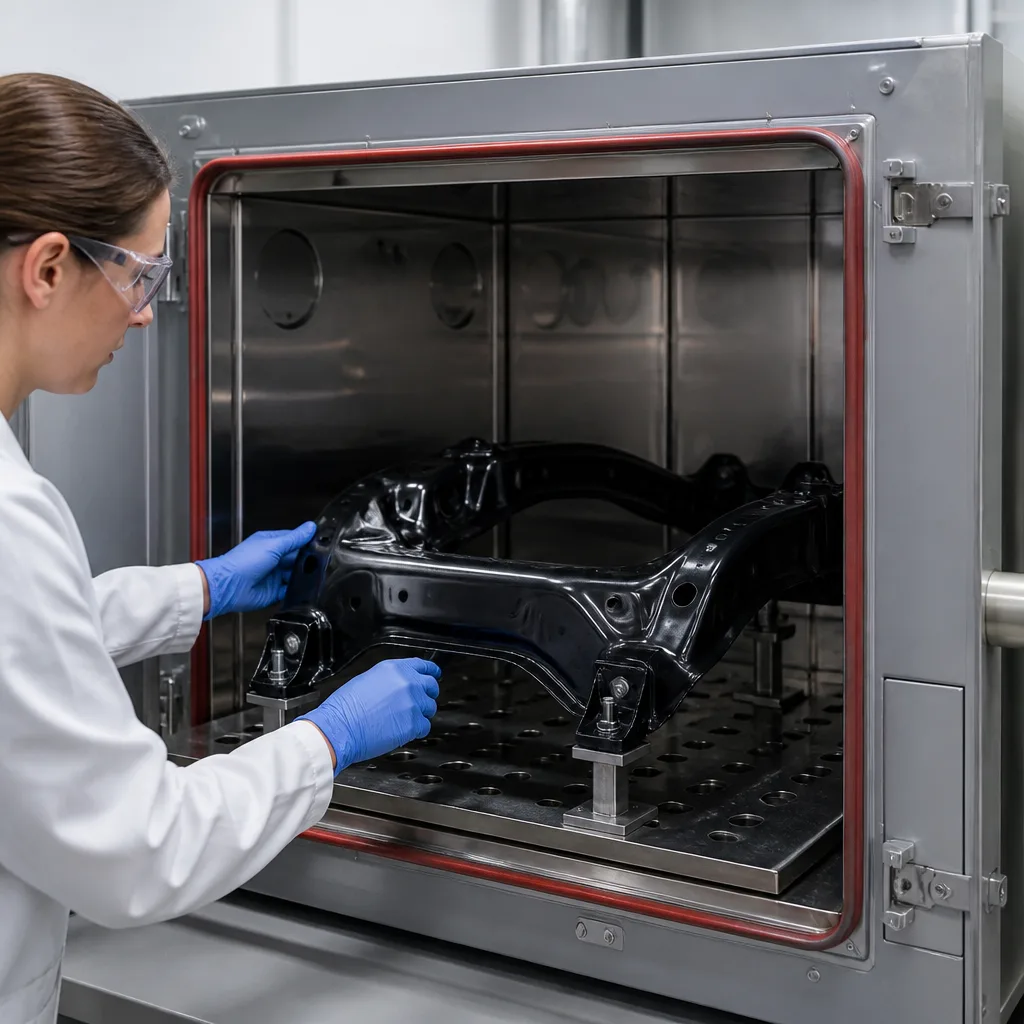
เป้าหมายหลักของมาตรฐาน GMW 14671 คือการกำหนดข้อกำหนดด้านประสิทธิภาพที่สม่ำเสมอสำหรับสารเคลือบอินทรีย์ที่ใช้กับชิ้นส่วนใต้ท้องรถและใต้ฝากระโปรงรถยนต์ สารเคลือบเหล่านี้ไม่ได้มีเพียงแค่รูปลักษณ์ที่สวยงามเท่านั้น แต่ยังใช้เพื่อปกป้องชิ้นส่วนโลหะจากปัจจัยต่างๆ ดังต่อไปนี้:
มาตรฐานนี้ยังกำหนดวิธีการในการพิจารณาประเภทของวัสดุเคลือบที่จำเป็นสำหรับชิ้นส่วนเฉพาะนั้นๆ ด้วย
โดยทั่วไปแล้ว สารเคลือบที่ได้มาตรฐาน GMW 14671 จะใช้กับชิ้นส่วนตัวถัง ช่วงล่าง และห้องเครื่องยนต์ ตัวอย่างเช่น:
การเลือกใช้สารเคลือบขึ้นอยู่กับตำแหน่งของชิ้นส่วนและสภาพแวดล้อมที่ชิ้นส่วนนั้นจะสัมผัส ตัวอย่างเช่น ชิ้นส่วนที่อยู่ใต้ท้องรถอาจต้องการความทนทานต่อน้ำ เกลือ การกัดกร่อน และความเสียหายทางกลเป็นพิเศษ ในขณะที่ชิ้นส่วนที่อยู่ใต้ฝากระโปรงรถอาจสัมผัสกับความร้อนและของเหลวในรถยนต์มากกว่า
หนึ่งในคุณสมบัติที่โดดเด่นของมาตรฐาน GMW 14671 คือการยอมรับระบบการเคลือบผิวที่หลากหลาย มาตรฐานนี้กำหนดประเภทการเคลือบผิวไว้แปดประเภท ตั้งแต่ A ถึง H
โครงสร้างแบบ H เหมาะอย่างยิ่งสำหรับชิ้นส่วนที่ต้องการความแข็งแรงสูง เช่น แขนควบคุม ข้อต่อ แท่นรอง และชิ้นส่วนโครงสร้าง และโดยทั่วไปจะใช้กับพื้นผิวเหล็กเปลือย
มาตรฐาน GMW 14671 ไม่ใช่เพียงแค่ข้อกำหนดเกี่ยวกับวัสดุสี แต่เป็นข้อกำหนดด้านประสิทธิภาพ ดังนั้น สีเคลือบต้องแสดงให้เห็นถึงประสิทธิภาพที่เหมาะสมภายใต้สภาวะต่างๆ ขึ้นอยู่กับคำจำกัดความและการใช้งานของสีเคลือบ การประเมินอาจรวมถึงลักษณะต่อไปนี้:
ข้อดีที่สำคัญอย่างหนึ่งของมาตรฐาน GMW 14671 คือ สามารถอ้างอิงข้อกำหนดโดยตรงในเอกสารทางวิศวกรรมได้ วิธีนี้ช่วยให้แบบร่างทางวิศวกรรมหรือข้อกำหนดของชิ้นส่วนสามารถสื่อสารประสิทธิภาพการเคลือบที่ต้องการได้โดยไม่จำเป็นต้องคัดลอกข้อกำหนดการทดสอบทั้งหมดลงในแบบร่าง
การชุบด้วยไฟฟ้ามีความสำคัญอย่างยิ่งในการป้องกันการกัดกร่อนในอุตสาหกรรมยานยนต์ ในระหว่างการชุบด้วยไฟฟ้า ชิ้นส่วนโลหะที่นำไฟฟ้าได้จะถูกจุ่มลงในอ่างชุบ และศักย์ไฟฟ้าจะทำให้วัสดุชุบตกตะกอนลงบนชิ้นส่วนนั้น มาตรฐาน GMW 14671 กำหนดประเภท A และ B เป็นระบบการชุบด้วยไฟฟ้าแบบแคโทดิกที่มีช่วงความหนาแตกต่างกัน การชุบด้วยไฟฟ้ามีคุณค่าเพราะสามารถให้การเคลือบที่ค่อนข้างสม่ำเสมอในชิ้นส่วนโลหะที่ซับซ้อน และสร้างรากฐานที่แข็งแรงสำหรับการป้องกันการกัดกร่อน
บริเวณใต้ฝากระโปรงและใต้ท้องรถเป็นสภาพแวดล้อมที่รุนแรงที่สุดสำหรับชิ้นส่วนโลหะที่ทาสีไว้ รถอาจต้องเผชิญกับ: น้ำ เกลือบนถนน โคลน หิน น้ำมัน สารเคมี ความร้อน ความชื้น และการเปลี่ยนแปลงอุณหภูมิซ้ำๆ หากไม่มีการเคลือบป้องกันที่เพียงพอ เหล็กที่สัมผัสกับสภาพแวดล้อมอาจเกิดการกัดกร่อนได้อย่างรวดเร็ว การกัดกร่อนอาจนำไปสู่:
ดังนั้น มาตรฐาน GMW 14671 จึงเป็นกรอบการทำงานร่วมกันที่ช่วยให้ General Motors รับประกันได้ว่าระบบเคลือบผิวจะมีความทนทานในระดับที่เหมาะสมสำหรับการใช้งานในอุตสาหกรรมยานยนต์ตามที่ตั้งใจไว้
สำหรับผู้ผลิตชิ้นส่วน การปฏิบัติตามมาตรฐาน GMW 14671 นั้นมีความสำคัญ เนื่องจากสารเคลือบเป็นส่วนหนึ่งของระบบความทนทานโดยรวมของชิ้นส่วน ต่อไปนี้คือสิ่งที่ผู้ผลิตควรตรวจสอบโดยทั่วไป:
สารเคลือบที่ให้ผลลัพธ์ที่ดีในห้องปฏิบัติการ แต่หากนำไปใช้ในกระบวนการผลิตอย่างไม่สม่ำเสมอ ก็อาจก่อให้เกิดปัญหาการกัดกร่อนได้ ดังนั้น การควบคุมกระบวนการจึงมีบทบาทสำคัญในการสร้างความมั่นใจถึงความเข้ากันได้อย่างน่าเชื่อถือ
มาตรฐาน GMW 14671 ไม่ควรถูกมองว่าเป็นเพียงข้อกำหนดด้านสีทา แต่ควรเป็นส่วนหนึ่งของกลยุทธ์การป้องกันการกัดกร่อนที่ครอบคลุมของเจเนอรัล มอเตอร์ส สารเคลือบทำหน้าที่เป็นเกราะป้องกันระหว่างพื้นผิวโลหะกับสิ่งแวดล้อม ประสิทธิภาพของสารเคลือบขึ้นอยู่กับหลายปัจจัย ได้แก่ พื้นผิวโลหะ การเตรียมพื้นผิว การเคลือบ ความหนาของสารเคลือบ การอบแห้ง และความทนทานต่อสภาพแวดล้อม ความล้มเหลวในขั้นตอนใดขั้นตอนหนึ่งอาจลดความต้านทานการกัดกร่อนโดยรวมได้ ดังนั้น ข้อกำหนดการเคลือบจึงมักทำงานร่วมกับข้อกำหนดการเตรียมพื้นผิวและวัสดุการเคลือบ
โดยสรุปแล้ว วัตถุประสงค์หลักของมาตรฐาน GMW 14671 คือการรับรองว่าระบบการเคลือบผิวมีคุณสมบัติที่น่าพอใจ:
มาตรฐานนี้ครอบคลุมเทคโนโลยีการเคลือบผิวหลายประเภท รวมถึงการชุบด้วยไฟฟ้าแบบแคโทดิก การเคลือบผง การเคลือบแบบจุ่ม และการเคลือบแบบพ่น โดยเลือกประเภทที่เหมาะสมตามข้อกำหนดของชิ้นส่วน
เป็นเวลานานหลายปีที่องค์กรของเรา ด้วยทีมงานที่มีความสามารถและประสบการณ์ ได้เข้าใจถึงความต้องการของลูกค้า ให้บริการทดสอบขั้นสูงที่พวกเขาต้องการ และช่วยเหลือพวกเขาในการจัดตั้ง การนำไปใช้ และการปรับปรุงระบบการจัดการ ภายใต้กรอบนี้ เรายังให้บริการทดสอบตามมาตรฐาน GMW 14671 อีกด้วย
คุณสามารถขอให้เรากรอกแบบฟอร์มของเราเพื่อรับการนัดหมายเพื่อรับข้อมูลรายละเอียดเพิ่มเติมหรือเพื่อขอการประเมินผล

